2026-09-28 07:04:42 作者:网编
分类:文章
很多做注塑加工的工厂,一到批量生产就卡浇口残留这一步。刮不干净,外观不合格,整批打回。太闹心了。说实话,我干了十几年注塑模具相关的技术,见过最多的改模需求,就是调浇口解决残留。为什么你的注塑模具浇口总是切不干净?
浇口是熔融塑料进入模腔的最后关口,也是脱模的时候最容易出问题的地方。很多人以为残留只是工人手艺问题,其实90%的问题都出在模具设计阶段就埋了坑。要么是浇口位置选的不对,拉断的时候受力不均,带下来一大块料;要么是浇口的坡度、过渡没做对,断口歪歪扭扭。
 注塑模具侧浇口残留对比图
问:都说浇口大小是残留的核心,是不是浇口做越小残留就越少?
答:完全不对。浇口太小,塑料还没补缩完就冷却凝固了,产品很容易出缺胶、缩坑,反而更难补救。通常来说,浇口的最小厚度要做到产品对应位置壁厚的1/3到1/2,这个范围出来的浇口,既容易顺利剥离,又不会给填充拖后腿,残留大小自然可控。
不同浇口类型的残留优化思路
不同的浇口结构,解决残留的思路完全不一样,别拿一套方法套所有情况。
先说最常用的侧浇口。很多新手设计图省事,直接把浇口平接在产品侧面,脱模拉断的时候,受力点飘,肯定带出一大块残料。改的话也简单,在浇口和产品衔接的地方,开一个0.05mm左右的浅凹槽,再给浇口本身做0.1-0.2度的脱模斜度,拉断的时候自然从凹槽位置断开,断口基本和产品表面齐平,后续几乎不用手工刮。
然后是点浇口,点浇口最烦的是出拉丝残留,产品表面拖一根丝,批量化生产根本挑不过来。这种情况大多是浇口套抛光不到位,或者冷料穴留得不对。浇口套的入口位置要做抛光,不能有台阶,冷料穴不要做太浅,通常比冷料本身长2-3mm就够,也别瞎挖太深,浪费原料不说,还没作用。
再说说自动脱模用的潜伏式浇口,这玩意出残留问题的概率最高,新手十有八九要踩坑。
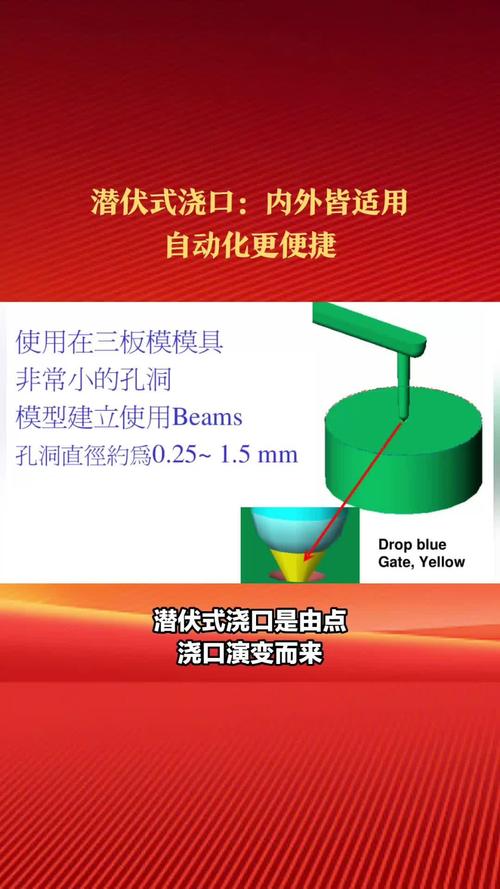 注塑模具潜伏式浇口开槽结构图
问:我用的是潜伏式浇口做自动脱模,为什么每次浇口都断在斜道那边,不是断在产品衔接处?
答:这个问题我刚入行做设计的时候踩过,整整改了三次模才摸清楚规律,太憋屈了!核心问题就是浇口的渐变锥度做反了。很多人默认浇口从入口到出口越变越细,做1度锥度,那受力肯定都集中在斜道最细的位置,断的地方自然不对。反过来做,入口细出口粗,锥度控制在2到3度,脱模的时候拉力刚好集中在产品出口的衔接处,一拉就断,断口齐整得很,根本不用额外处理。
模具开成型后的残留优化兜底技巧
 模具开成型后的残留优化兜底技巧
很多时候模具已经开好了,批量生产才发现残留不合格,大改结构成本太高,怎么办?给你几个一线试出来的小办法,不用动大手术就能解决大部分问题。
✅ 先调注塑参数,不要上来就改模。把保压压力降5%-10%,保压时间缩个2-3秒,让浇口位置的塑料提前一点凝固,脱模断的时候残留就会小很多。还有,顶出速度放慢,太快的话拉力太猛,很容易带下大块产品本体的料,慢点顶,断口更整齐。
💡 如果是外观要求高的产品,浇口在外观面,又没法改结构,可以加一个小型的热切刀机构,装在模具上,每次开模自动切一次浇口,虽然会增加一点模具成本,但良率能提升8个点以上,算下来批量生产反而赚了。
❗ 别乱试各种奇奇怪怪的涂层,什么不粘涂层之类的,我试过好几种,对浇口残留基本没用,反而会因为涂层厚度不均,让浇口大小变了,出更多问题。
说实话,做注塑模具这行,哪有什么完美的设计?大部分能用的经验,都是一堆不良品堆出来的。我之前遇到一个做汽车内饰按键的客户,开了三套模具都解决不了浇口残留,换了两个模具厂都不行,最后就是改了个0.1mm的浅凹槽,几十块钱的改模费,问题直接解决,省下了几十万的返工费。
干制造就是抠细节,注塑模具更是这样,一个不到一毫米的浇口,就能决定整批货的生死。你说是不是这个理?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:注塑模具浇口残留难处理?这里都是一线攒出来的干货
文章链接:https://m.zystgy.cn/a/60536