刚进车间第一眼,你找不到它在哪里
上次去苏南一家压力容器厂帮着调试配套设备,进门转了三圈才找着喷砂工位在哪。一股子铁锈磨料混着压缩空气的糙味儿,隔着厚重的复合隔音门都能钻鼻子里。闷响从门底下缝钻出来,嗡——轰轰,不是电机转动的噪音,是磨料狠狠砸在钢构件上的震动,震得脚底板都发酥。
很多人只听过名字,没见过真东西。说白了就是靠压缩空气带着磨料颗粒,加速之后打在工件表面,能干的活太多:除铁锈,打氧化皮,清旧油漆,还给后续的喷漆、镀层打出来合适的粗糙度——说白了就是让涂料能“抓”得住工件,不会喷完半年就成片掉。
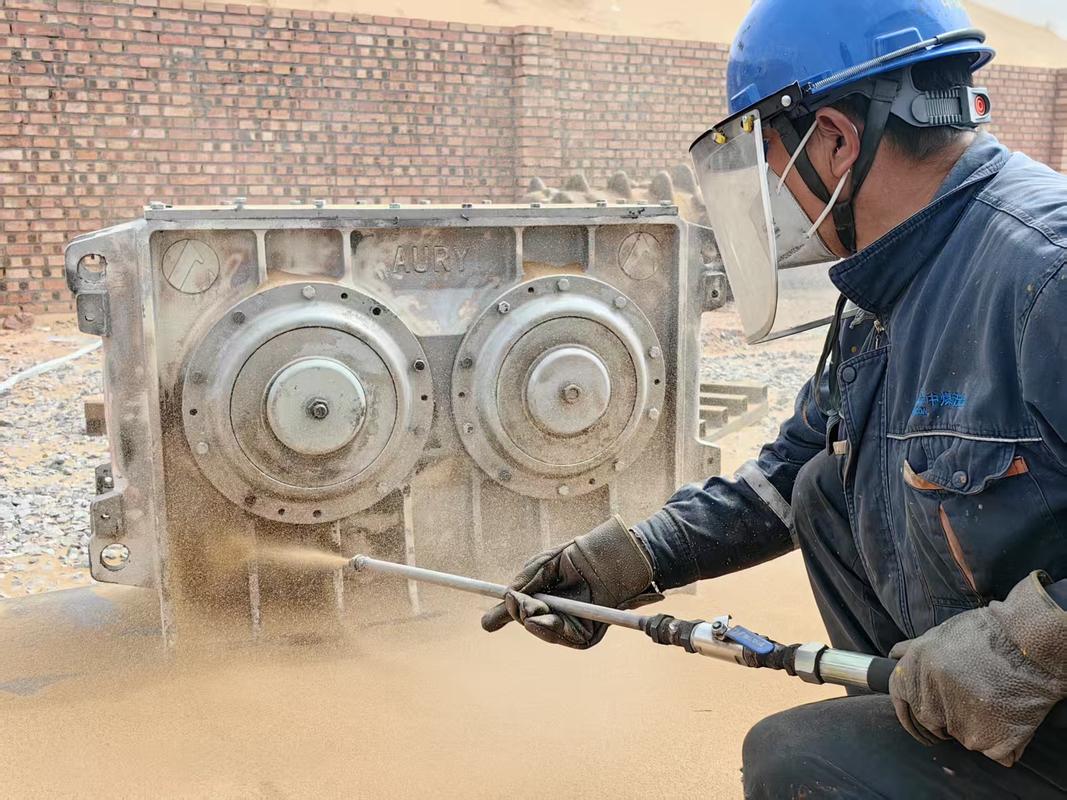
别以为喷的就是普通河砂,早就淘汰了。过去用河砂出过不少矽肺的事,现在正规厂用的都是棕刚玉、金刚砂,软一点的工件用塑料丸、玻璃丸,厚锈大构件用钢丸,不同料子干不同的活,错了出不了活。
最难搞的从来不是喷,是控
外行常说,不就是对着工件吹气喷砂子?有啥技术含量?说这话的肯定没在车间待过,这里面的坑能淹死人。
先说压力。差0.1兆帕,打出来的粗糙度能差一倍。喷不锈钢薄板,压力大一点,直接给你打变形,整块板废了。喷大型钢结构的焊缝,压力小了,缝里的氧化皮打不出来,焊道探伤探不出来,整台设备都得拆了重弄。喷砂枪的喷嘴,是整个设备的心脏。之前碰过一个小厂,为了省成本,用普通铸铁喷嘴,几十小时就磨穿了,口径变了压力就散,喷出来的工件一半粗一半细,整批货返工,亏的钱够买十个碳化硼喷嘴了,这不就是捡芝麻丢西瓜。现在好的喷嘴都是碳化硼做的,能用上千小时,就是贵,一小块顶普通工人两天工资,可该花还是得花。
然后是磨料回收。现在都是密闭式喷砂,不能敞着喷污染环境,好的磨料要筛出来重复用,碎磨料和粉尘要分干净。筛不干净,碎渣混在好磨料里,喷出来的工件表面花花拉拉,交不了货。除尘系统要是差一点,车间里粉尘飘得看不见人,对工人身体也不好。这些都是细节,没做过的根本想不到。
你没接触过,但生活里全离不开它
说实话,喷砂设备大多待在工厂车间的角落里,普通人根本看不见,但你生活里到处都是它出的力。
小区楼下的健身器材,钢架表面的油漆能抗风吹雨淋五六年,就是喷砂打了底,抓得住漆。汽车的发动机缸体,焊接完的氧化皮清不干净,就是喷砂伸到缝隙里一点点打掉,才能后续加工。甚至有些高端眼镜框的哑光质感,不是砂纸磨出来的,是用细玻璃丸轻轻喷出来的,手感均匀,还不会留打磨痕。
常有人问,喷砂和抛丸不都是打表面,有啥区别?抛丸是靠离心力甩磨料,适合大块平整工件,效率高。可碰到异形件、焊缝拐角、内腔缝隙,抛丸打不到,喷砂就能靠着可调的压力和细枪头伸进去,死角都能清干净。还有人说喷砂污染大,那是二十年前的老黄历了,现在正规的喷砂设备带二级除尘,排放出来的空气比街头的汽车尾气干净多了。
不过话说回来,现在自动化越来越普及,喷砂也有了自动行走的机型,可核心的参数调试,还是得靠有经验的师傅摸。同样的工件,换个厚度换个材质,参数就得调,机器学死了也不如老师傅手调的靠谱。
工业圈里这种设备多的是,不抢风头,不露脸,可缺了它,整个产业链都停转。喷砂就是这么一号,闷头干活,把该干的活干到位,就行。