2026-09-28 14:09:47 作者:网编
分类:文章
昨天跟车间干了三十年的李哥喝酒,他拍着大腿骂,说刚进的一批进口刀杆配的钻头,干四十个孔就崩了俩,赔了小两万工件钱,窝火不!
很多人觉得钻头不就是个消耗品,坏了换就行,可深孔加工不一样,钻头废了是小事,工件废了那都是真金白银的损失。
选错刃口处理,再贵的钻头也白搭
不少工厂采购深孔钻头,只盯着硬质合金牌号砍价,从来不在意刃口的处理细节。说白了,大家都被参数表骗了,参数表只标材质、直径、总长,哪会给你标刃口倒圆多大?
说实话,同一款直径的深孔钻头,刃口倒圆工艺不一样,成本能差出一倍还多。普通麻花钻倒圆通常在0.02-0.05mm,深孔钻头要走几十上百毫米,全程排屑不畅、切削热散不出去,刃口如果没做合适的强化,刀尖微崩从第一刀就开始了,越磨越大,最后直接断刀。
问:我买的正牌深孔钻头,干调质HRC30的钢,为什么还是干几十个就崩刃?
答:你拿放大镜或者工具显微镜看看副切削刃,是不是只有主切削刃做了倒圆强化,副刃还是锋利的毛边?深孔加工的时候,副切削刃全程贴着孔壁摩擦,温度轻松飙到600度以上,没强化的毛边很快就磨塌,钻头一下子失去定心,接下来崩刃就是分分钟的事。
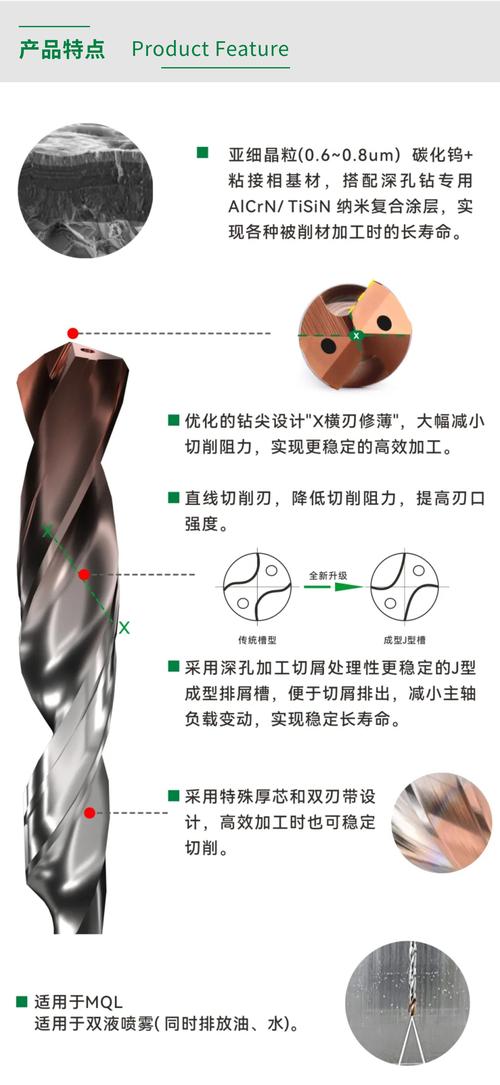 深孔加工钻头崩刃刃口显微镜对比图
还有刃倾角,很多仿品钻头为了省加工时间,刃倾角跟正品差个1度不到,你看着不起眼,加工的时候轴向力能差20%以上,多出来的力全压在刀尖上,能不崩吗?对吧?
冷却排屑没做对,钻头寿命直接砍半
干深孔,最大的问题从来不是切削本身,是冷却和排屑。很多人觉得我买了内冷钻头,开了高压水泵就万事大吉,其实这里面的坑多了去了。
我见过不少小加工厂,图便宜买外冷钻头自己改内冷,就在钻头上钻俩孔通进去就完事了。内冷孔的出口位置、角度、流量,都是原厂设计好的,差两毫米,切削区的降温效果就能差出一两百度,刀具寿命直接差三四倍。
问:我用的原厂内冷深孔钻头,为什么还是经常堵屑断刀?
答:先去查你冷却液的压力和浓度,通常加工45号钢的深孔,压力要到30-40bar才够把屑冲出来,很多工厂图省电,水泵开一半,压力才十几个bar,屑根本冲不出来,挤在孔里直接把钻头卡死挤断。还有,如果冷却液浓度不够,润滑性差,切屑容易粘在钻头头上,也会堵。
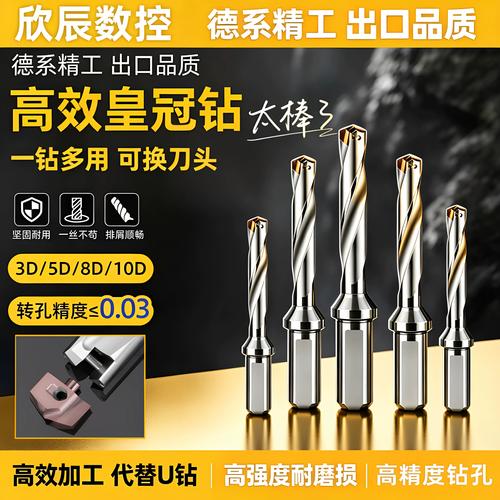 标准内冷深孔钻头内冷孔出口位置示意图
不过话说回来,很多小作坊确实没条件上高压内冷系统,那就别贪快,别拿着十倍径的钻头一次钻到底,每钻个三五倍径就退刀排一次屑,多花两分钟,总比废了钻头废了工件强。💡
装夹误差,才是最隐形的断刀杀手
 装夹误差,才是最隐形的断刀杀手
很多人出了断刀问题,先骂钻头质量不好,再怪材料不对,就是从来不查装夹。我干了快二十年机加工,见过最少三分之一的深孔断刀,问题都出在装夹上。
第一个坑就是伸出长度,为了够到深孔,很多人能伸多长伸多长,殊不知钻头的刚性跟伸出长度的平方成反比,伸出长度翻一倍,刚性直接降四倍,转起来晃得像打秋千,刀尖受力不均,不崩才怪。我之前去一个汽配厂调工艺,他们干传动轴的深孔,钻头一直断,换了三个品牌都没用,最后一测,钻头伸出比工艺要求多了10毫米,偏摆超了0.03mm,就这0.03mm,干十个断八个。把伸出长度剪到要求范围,偏摆降回0.01mm以内,寿命直接翻三倍,你说离谱不?❗
还有就是装刀的时候不擦锥柄,锥面上粘个细小的铝屑或者铁屑,装进去之后偏摆直接超,很多老师傅嫌麻烦,说我摸着手感没问题,不用擦,结果出事了才拍大腿,晚了。
✅给大家说个不值钱的小技巧:每次装深孔钻头,都拿干净棉纱把锥柄擦一遍,装完之后用百分表打一下径向偏摆,超过0.01mm就重新装,花半分钟,省下的可能是好几千的工件钱,太划算了。
干机械这行,从来都是细节决定成本,钻头看着简单,不就是一块硬质合金磨出两个刃,可真要干好深孔,哪一步省了细节,哪一步就给你挖坑。别总盯着单价找便宜,也别总迷信贵的就是对的,把这些小细节抠到位,钻头寿命翻一倍都不是难事。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:深孔加工钻头:老师傅都容易踩的几个隐形坑
文章链接:https://m.zystgy.cn/a/60560