2026-09-28 14:31:47 作者:网编
分类:文章
刚冲完的劳保鞋还沾着半干的切屑,靠在机床边歇脚,脚边堆着刚挑出来的废刀具,最上面那把歪歪扭扭的,就是学徒刚崩掉的铰刀。
不是所有扩孔都叫铰孔
很多新手刚进车间,总把铰刀当成“小号细钻头”,不就是扩个孔吗?犯得着专门换一把刀?
真犯得着。
钻头干活是劈,一下一下往下扎,钻出来的孔壁永远带着深浅不一的钻纹,公差能粗到哪里去?通常也就IT10开外,要精度高点的配合孔,根本用不了。铰刀干活不一样,它不劈,是挤+刮,刃口那圈窄窄的刃带,顺着已经开好的粗孔走一遍,把多余的料一点点刮下来,还顺便把孔壁压光。出来的孔公差通常能到IT7-IT9,孔壁粗糙度能压到Ra1.6以下,拿游标塞片塞进去,连个缝都摸不出来。
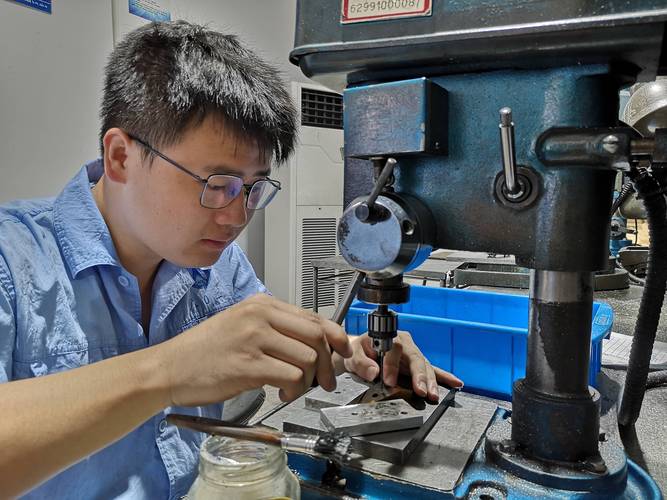 车间老师傅手工铰孔操作实拍
分手用和机用两种,别瞧手用铰刀便宜,模具厂修模配孔,离不了它。老师傅干手工铰孔,转半圈就得往回倒四分之一圈,就是为了把切屑挤断,防止挂在刃口上刮花孔壁,还能减小阻力。你没亲手磨过三五十把废铰刀,摸不出来那个手上的劲——劲大了孔铰大了,劲小了刀晃,孔歪了,整活就废。
做一把好铰刀,难在哪
别瞧铰刀结构简单,不就是一根杆带几个齿吗,真要做一把能用住的高精度铰刀,难着呢。
首先材料,现在大多用高速钢,要求高的用硬质合金。但最难的不是选料,是磨刃。齿的等分误差,要求控制在几微米以内,差个一两微米,转起来就晃,铰出来的孔就是椭圆的。还有刃带的宽度,太宽了,刃带和孔壁接触面积大,摩擦生温快,容易烧刀,还会把孔挤大;太窄了,不耐磨,铰不了十几个孔刃口就塌了,尺寸直接飘。
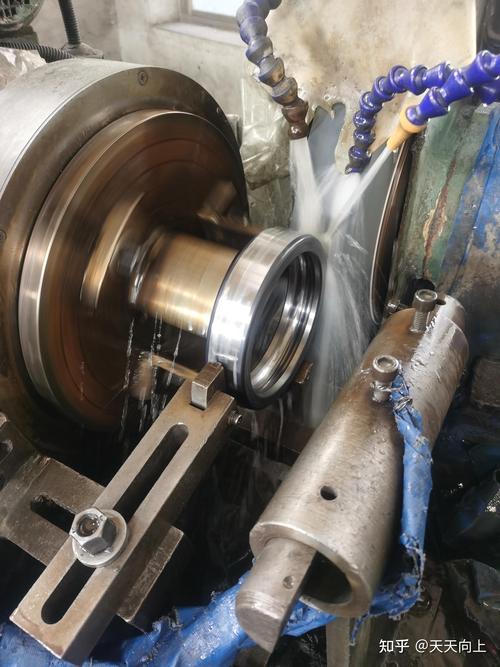 高精度铰刀刃口磨床加工实拍
还有涂层,很多厂家吹自家涂层硬度多高多高,其实根本不是这么回事。加工铸铁用的铰刀,要的是抗粘结,加工铝合金又不一样,要低摩擦,瞎用通用涂层,切屑粘在刃口上,出来的孔全是划痕。说实话,我见过太多小厂做的便宜铰刀,拿到车间开干,三五件活下来刃口就崩了,算下来比买贵的好刀还费钱,坑死人。
不过话说回来,这些年国产好铰刀也起来了,很多厂做的精度不比进口差,价格还便宜一半,车间里现在用的越来越多。
铰刀其实一直在你身边
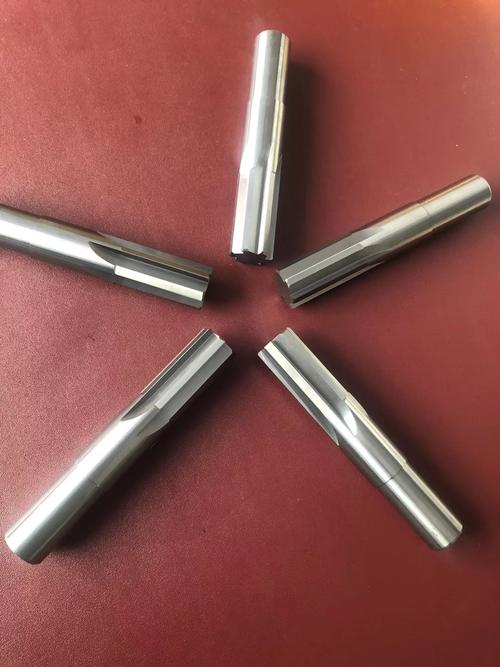 铰刀其实一直在你身边
很多人觉得,这种车间里的小工具,跟普通人八竿子打不着。其实不是,你每天用的东西,全靠铰刀给精度。
就说汽车发动机,活塞销和销孔的配合间隙,差一微米都不行,间隙大了,发动机跑起来哐哐响,用不了两年就得大修,这个销孔最后一道工序,就是铰刀干的。还有你手机里的摄像头模组,固定镜头的定位孔,稍微歪个几丝,拍出来的照片就虚焦,这个孔也是高精度铰刀做的。
这个行业有意思的地方就在这,所有人都盯着机床、盯着大零件,觉得那些才是高端制造,可偏偏就是这些不起眼的小刀具,卡着整个产业链的精度脖子。没有合格的铰刀,再贵的机床也加工不出能用的高精度孔。
昨天翻车间的旧工具箱,翻出来一把退休老班长留下的机用铰刀,用了快十年,刃口还亮得晃眼。每次用完擦防锈油,专门放在定制的木盒里,从来不会跟别的乱刀堆在一起。
好工具也得懂爱惜,就像好活,得从每一个不起眼的小步骤做起。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:机床边聊铰刀:被低估的孔的“美容师”
文章链接:https://m.zystgy.cn/a/60561