2026-09-30 14:02:43 作者:网编
分类:文章
跑了几十万公里的重载卡车,变速箱齿轮没磨坏。你拆开看一眼,齿面那层硬得能划动玻璃,芯子却还能弯能扭不裂。这就是渗碳工艺干的好事。
很多人搞不懂,为什么不直接把齿轮做成全硬的?全硬的当然也能做,但是抗冲击性差,碰到个过载冲击直接断轴,那才是大事故。对不对?
渗碳到底渗的是什么?不是往里面灌碳那么简单
很多刚入行的工艺员,一听到渗碳就觉得是往工件表面堆一层碳,完事了硬度就上去了。其实根本不是这么回事。渗碳的本质,是让碳原子渗入到低碳工件的表面,形成从表到里含碳量逐渐降低的梯度分布,再经过后续淬火回火,让表面变成高碳马氏体,硬度能达到HRC58-62,耐磨抗咬合,心部还是低碳马氏体,保持足够的强度和韧性。
这种外硬内韧的性能组合,是绝大多数重载机械零件梦寐以求的。从汽车变速箱,到风电齿轮箱,再到盾构机的轴承,没有哪个能离得开。
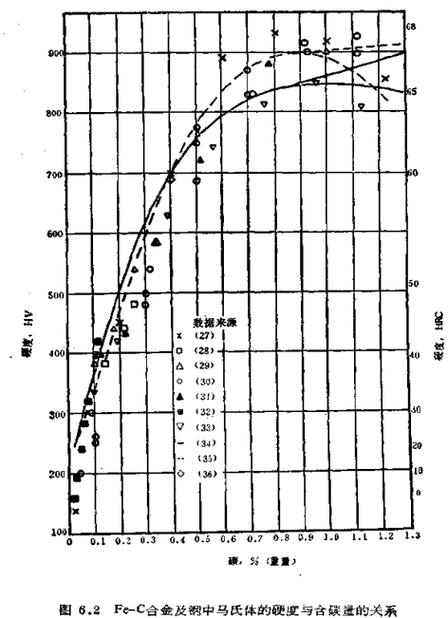 渗碳处理后齿轮截面含碳量梯度分布示意图
问:是不是所有钢材都能做渗碳处理?
答:当然不是。通常我们用的渗碳钢都是低碳钢或者低碳合金钢,含碳量通常在0.1%-0.25%左右,这个区间的心部淬火后才能保证足够的韧性。要是本身含碳量就超过0.3%,渗完心部太脆,重载下断了就是恶性事故。当然特殊场景也有中碳钢渗碳的应用,但那是极少数,批量生产的重载零件基本都用低碳渗碳钢。
现在常用的渗碳工艺,坑都在哪?
说实话,现在市面主流的三种渗碳工艺,各有各的好,也各有各的坑,选不对就是赔本赚吆喝。
固体渗碳是老工艺了,现在用得不多,胜在设备简单成本低,小批量定制件、大尺寸单件生产还能见到它。缺点也很明显,渗碳层不均匀,深度不好控制,工人劳动强度大,老师傅都不爱干这个活。
气体渗碳是现在绝对的主流,汽车、工程机械行业绝大多数齿轮都是这么做的,碳势控制稳定,适合批量生产,成本也可控。但坑也不少,普通气氛炉很容易出现晶界氧化,降低渗层的韧性,大尺寸工件的渗碳均匀性也不好控制,稍有不慎就出废品。
真空渗碳是这二十年发展起来的高端工艺,升温快渗碳均匀,完全没有晶界氧化的问题,渗层质量比气体渗碳高好几个档次,尤其适合精密复杂零件。但是!设备贵得离谱,维护成本也高,小厂根本扛不住,要是没有高端订单撑着,买了就是亏。我见过好几个老板脑子一热上了真空炉,最后没活干,把炉卖了还债的…
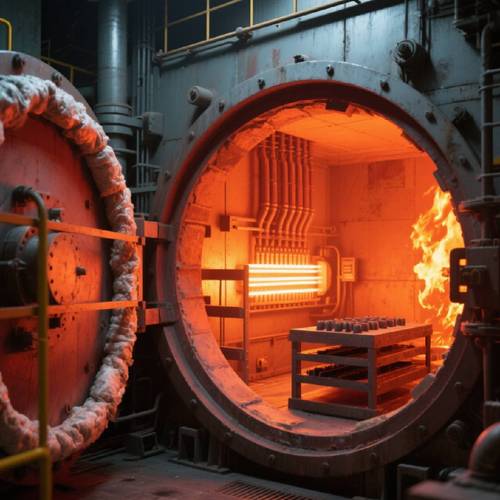 工业热处理车间连续式气体渗碳炉实拍
问:渗碳之后一定要淬火吗?能不能只渗碳不淬火?
答:当然可以,但那基本上等于白做。渗碳只是改变了工件内部的含碳量梯度,不淬火的话,根本得不到高硬度的马氏体组织,耐磨性能根本上不来,费那功夫渗碳干嘛?绝大多数渗碳处理,都是渗碳+淬火+低温回火一套流程走下来,才能拿到外硬内韧的理想性能。极少数特殊表面改性才会只渗碳不淬火,我干了三十年热处理也就见过不到五次。
选渗碳工艺,给一线的几句实在话
 选渗碳工艺,给一线的几句实在话
不要盲目追高端技术,适合你的产品才是最好的。
💡 如果你是做小批量定制模具、单件大型零件,找靠谱的固体渗碳厂就行,成本低速度快,没必要花大价钱碰真空渗碳。
✅ 如果是批量生产的汽车、工程机械重载齿轮,控制精度好的连续式气体渗碳完全够用,现在主流设备的碳势控制精度能到±0.05%,性能完全满足要求,比真空渗碳省不少钱。
❗ 如果是航空航天零件、高端精密齿轮、对变形和表面质量要求极高的产品,那咬咬牙上真空渗碳吧,它解决的晶界氧化问题,能让零件寿命翻一倍都不止,这点钱真的省不得。
还有几个踩过坑才懂的经验,免费给你们:
第一,渗碳层深度不是越厚越好,匹配你的受力要求就行,太厚了不仅成本高,还更容易出淬火裂纹,纯属花冤枉钱。
第二,渗碳前的清理绝对不能偷懒,工件表面残留的氧化皮、油污、焊接渣没清干净,渗出来就是一块深一块浅,直接报废,前面所有工序的功夫都白费。
第三,变形控制永远是渗碳工艺的核心。尤其是精密齿轮,渗碳淬火后变形量超差,后续磨齿成本能翻好几倍,一定要提前根据工艺留好变形余量,别图省加工尺寸,最后哭都来不及。
不过话说回来,现在有了热处理仿真软件,提前算变形量,比以前全靠老师傅试错省了太多成本,新手也能少踩好多坑。
渗碳工艺算起来已经用了一百多年,绝对算是老牌工艺了。但直到今天,所有高端重载机械,根本绕不开它。没有哪个新工艺能像它这样,低成本稳定做出外硬内韧的零件,这么多年没被淘汰,就是靠的真好用。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:渗碳工艺:为什么高端重载机械零件都离不开它
文章链接:https://m.zystgy.cn/a/60805