昨天整理废料框,翻出半筐做坏的氧化件,都是徒弟刚上手那阵练手废的,扔了可惜,留着占地方,索性借着这些废件,跟刚入行的小辈聊聊这东西。
伸手摸一摸:氧化层和原生铝完全不是一回事
刚从车床上下来的纯铝件,摸上去滑溜溜,亮得发闷,指甲轻轻一蹭就是一道印。放车间角落搁半个月,自己就发乌长霉斑,一点点锈进去。
做过阳极氧化的呢?摸上去大多带点细微的磨砂感,发涩,指甲使劲划都留不下印子,开水烫、酒精擦都不变色。
你别小看这层膜,就不到头发丝十分之一的厚度,能耐比铝本身强十倍都不止。
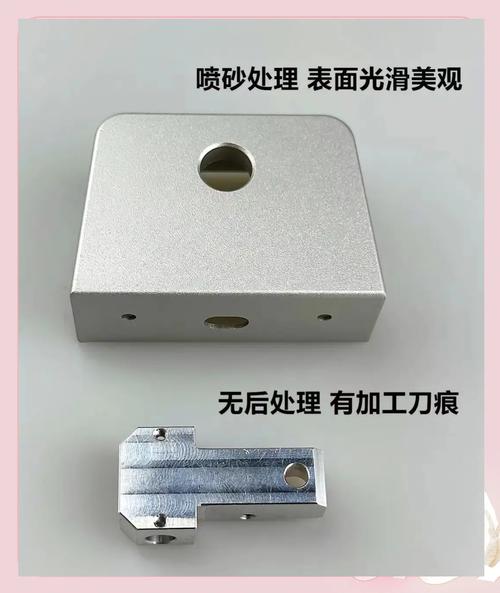
说穿了不玄乎,车间里的操作步骤都在这
说实话,很多外行把阳极氧化吹得跟黑科技似的,其实就是我们机械加工里天天碰的常规表面处理,步骤说出来你就能懂。
第一步就是收拾干净表面。铝件做机加工,沾得全是切削油、脱模剂,还有工人拿手拿留下的手印子,必须先去油。进碱液槽泡个十几分钟,把表面原生的脏氧化皮全腐蚀掉,拿纯水冲得干干净净,再进酸槽出光,把碱腐蚀留下的灰挂掉。
这一步偷工,后面全白搭。我刚学徒那阵,赶产量省了五分钟去油时间,整挂件氧化出来全是一块深一块浅的花斑,全部返工,赔了一半材料费,现在还记得那滋味。
接下来就是核心步骤,挂上去通电。把处理干净的铝件挂在专用挂具上,接电源的阳极,槽里的阴极一般用铅板,灌满稀硫酸电解液,通电之后,铝表面的铝原子就会和电解液里的氧结合,慢慢长出一层多孔的氧化铝结晶膜。
难就难在控制参数。温度控制是阳极氧化出好活的核心,电解液温度超过25度,膜就会粉化,一摸掉渣;电流太大,局部过热直接把件烧黑,救都救不回来。我们车间夏天哪怕开中央空调,槽里还要通冻水降温,就是为了稳温度。
长完膜之后,封孔,把孔隙堵上,颜色就锁在里面了,不容易脏也不容易掉。想要什么颜色,封孔之前染进去就行,原理很简单,就是孔隙吸染料,封孔之后就出不来了。
几个常见的误区,入行别踩
第一个误区,很多人以为阳极氧化是镀层,会掉皮。错了。这层膜是从铝件本身长出来的,和基底融为一体,只要不是刻意磨掉,用十年八年都不会掉,哪来的掉皮一说。
第二个误区,所有铝都能做好看的阳极氧化。不对。比如常用的压铸铝,含硅量高,氧化出来本身就是发灰发黑的,染不出亮银色、浅金色这种浅色系,最多做个黑色,很多客户不懂,拿着压铸铝件要求做亮银,最后只能做废,双方都闹心。
哦对了,还有人觉得阳极氧化只有工业用,跟普通人没关系?其实你天天摸。你手机的铝合金中框,笔记本的铝合金外壳,自行车的铝合金车架配件,大多都是做的阳极氧化。耐磨,不掉色,轻,还比喷漆环保。
不过话说回来,它也不是万能的。要是常年接触强酸强碱,氧化层也扛不住,日常用完全够了。我见过小区门口做的铝制门牌,风吹雨淋五六年,颜色还是鲜亮的,换喷漆早掉完了。
做加工这行,其实就是抠细节,阳极氧化看起来简单,每一步差一点,出来的活就是天差地别。就像那堆废件,不是什么大错,就是去油的时候多留了一点油印,出来就是花的,只能当废料卖。