上个月跑国内某航空试制车间对接样件。推开门差点看错。那台占了小半个车间的大家伙,不是我熟悉的五轴铣。它在一层一层铺金属粉,每铺完一层,激光头就慢悠悠扫一遍,工作台降一毫米,再铺下一层。就这么一点一点,堆出一整块巴掌大的钛合金结构件。整个零件没有一道焊缝,内部还有镂空的点阵减重结构,这要是给传统工艺做,根本做不出来。
别被名字唬住,增材制造就是“分层堆东西”
很多人一听到专业名词就犯怵,其实说白了,增材制造和你家孩子玩的橡皮泥堆小人没本质区别。和大家熟悉的传统减材制造反过来——减材是拿一块实心料,把多余的部分挖掉,剩下的就是你要的零件,废料一大堆。增材是需要哪里加哪里,一层一层往上堆,几乎没有多余废料。
民间常说的3D打印,其实就是民用化增材制造的叫法。工业级的金属增材,才是现在制造业里真正有分量的那块。
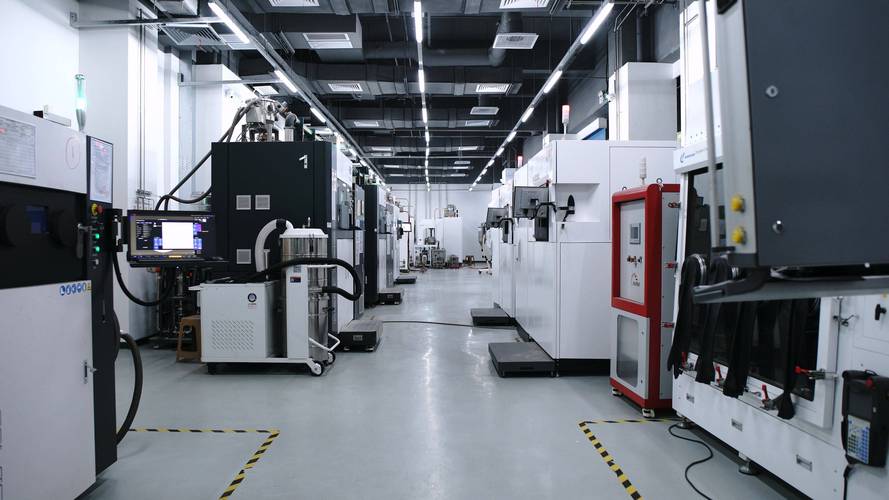
核心逻辑说穿了就一句话:把你要做的三维零件,沿着高度方向切成几百上千个薄切片,电脑控制原料和能量源,按照切片的形状一层一层做出来,叠起来就是完整零件。
就拿我之前跟进过的发动机冷却流道举例。传统加工只能做直的流道,要是需要跟着燃烧室轮廓走的随形流道,根本切不出来,只能拆成几块拼,拼完还要焊,漏液风险大,散热效果还差。增材直接一次成型,想要什么形状就做什么形状,散热效率一下提了不少。
看着简单,能批量出合格件的没几家
原理谁都懂,真做起来难到哭。
第一个坎就是内应力变形。你想啊,金属增材每一层都是用几千度的激光把金属粉融化再凝固,前一层刚冷下来收缩,后一层又加热膨胀,拉来拉去,整个零件内部攒了一大堆应力。你堆完拆下来,应力一释放,直接翘曲变形。
我之前见过一个刚毕业的小伙子,跟着做一个一米长的航空梁,堆了整整三天三夜,拆下来一测,边缘翘了一毫米。差一毫米。直接废了。那堆钛合金粉值好几万,小伙子蹲在车间门口抽烟,半天没说出话。
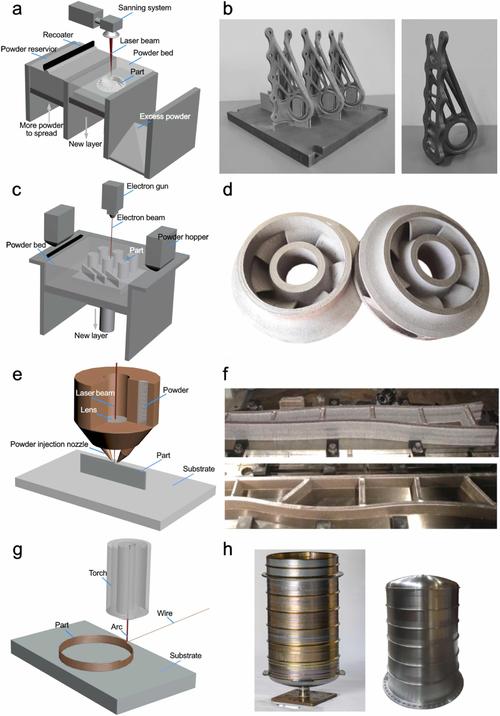
第二个坎是材料。不是什么金属都能拿来增材。比如常用的铝合金,激光一烧容易产生气孔,冷却就裂;钛合金更娇贵,金属粉里氧含量多了万分之几,做出来的零件韧性直接掉一半,一拉就断。还有用过的回收粉,容易结块混杂质,直接用就出缺陷,处理回收粉的成本,很多小厂都扛不住。
还有精度控制,每一层差个几丝,堆个几百层,累计误差就差出去了,最后尺寸不合格,还是废。
被吹得神乎其神,其实没打算取代谁
说实话,现在很多自媒体把增材制造吹得太玄了,说什么要取代传统切削锻造,全行业都要变天。扯。
你做个普通的汽车外壳冲压件,几秒一个,成本几十块。增材做一个要大几个小时,成本大几千,疯了才换工艺。批量生产的简单零件,传统工艺的成本和效率,增材一百年都追不上。对吧?
它的优势,从来都是做传统工艺做不出来的东西。比如定制化的骨科植入物,每个人的骨头形状都不一样,增材可以直接按照病人的CT数据做,刚好贴合,还能做微孔让骨头长进去,这个传统工艺根本做不到。再比如航空航天的轻量化零件,内部做镂空点阵,强度不变,重量能减三分之一以上,传统工艺连加工都没法加工。
还有一个常见误区,很多人觉得增材做完就能直接用。不对,工业级增材出来的零件,表面都是粉粒堆出来的疙疙瘩瘩,精度根本达不到要求,还得拿去五轴铣修外形,做抛光,做应力退火,还得探伤测缺陷,少一道工序都不行。不少刚入行的老板,花大几百万买了机器,才发现还要配一堆后处理设备,钱不够,直接卡在半路上。
不过话说回来,增材最大的改变其实是解放了设计。以前设计师画图纸,第一反应就是这个形状能不能加工,不能就改,很多性能好但形状复杂的设计,根本没法落地。现在不一样了,只要性能达标,形状随便做,不用迁就工艺。这种思路上的改变,比加工本身的影响还要大。
前几天再去那个试制车间,那台大机器还在慢悠悠堆零件。看着那层一层慢慢长出来的结构件,没觉得是什么颠覆一切的黑科技。它就是给制造业多开了一扇门,原来做不了的东西,现在能做了。这就够了。