2026-09-30 23:38:55 作者:网编
分类:文章
干机加工的谁没扔过几把崩口、烧刀的废刀具?
我上个月去东莞一个汽配加工厂串门。
车间主任拉着我吐槽。
刚进的一批进口刀具,比国产贵三倍,寿命居然只长了20%。亏到姥姥家。
很多人干了十几年机加工,还是摸不透切削刀具的门道,选来选去都是踩坑。钱没少花,活还没干好。
别迷信进口大牌,适配工况才是切削刀具的核心
现在圈子里有种歪风,开口就要进口刀,好像用国产刀就是掉价。说实话,进口刀的平均质量确实稳定,但不代表适合你的活。
你拿加工钛合金的刀来干普通45钢,哪怕是顶级大牌,也发挥不出性能,还白瞎了一半的钱。
我见过小加工厂接一批普通Q235的结构件活,老板咬牙进了一批某瑞士品牌的铣刀,结果干出来的活和国产刀没差,成本直接翻四倍,本来能赚十万的活最后只赚了两万,找谁说理去。
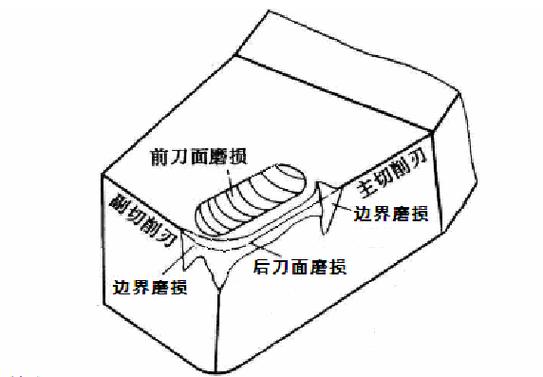 不同工况切削刀具磨损对比实拍图
问:我厂子加工量不大,产品杂,是不是直接买便宜的通用切削刀具就行?
答:得分情况说。如果是今天干这个明天干那个,批量只有几个十几个,通用刀确实能省掉订制刀具的成本,凑合用没问题。但如果是批量干同一种材质的活,哪怕总批量只有几百件,订做适配材质和工艺的非标刀具,算下来单件成本反而更低。你别忘了算换刀、调机、磨刃的时间,现在技术工一小时工时都要五六十了,一天多换两次刀,大几十就没了,这点很多老板就是算不明白帐。
涂层不是越贵越好,选错等于白扔钱
现在买切削刀具,十个有八个会问“是什么涂层?”很多销售就拿涂层卖钱,说我这个是最新的纳米涂层,贵两千值当。真的吗?真不一定。
涂层的核心作用是减摩、耐高温、防粘,不同涂层对应不同的加工材质和工艺,乱选只会出问题。
比如你干低速切削铝合金,铝合金本身粘性大,用高硬度的AlTiN涂层,干不了几个活就粘满积屑瘤,刃口直接废了,反而换成氮化铬或者金刚石涂层,粘刀问题直接解决,寿命翻几倍。干高速淬硬钢的时候反过来,AlTiN的高温硬度够,能扛住八百多度的切削温度,换软一点的涂层干十分钟就烧刀了。
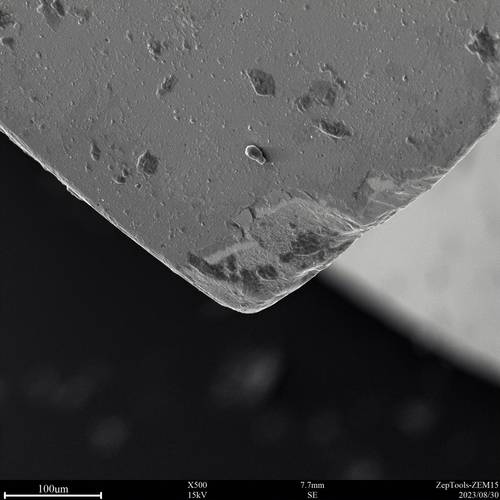 切削刀具不同涂层磨损对比显微镜图
问:现在到处都推纳米涂层切削刀具,是不是换了纳米涂层就能提高寿命?
答:哪有这么绝对的事儿。纳米涂层的晶粒更细,硬度确实更高,耐磨更好,但它的韧性比普通涂层差,更脆。你要是干断续切削,比如铣带键槽的轴、开粗模具钢,冲击力一会大一会小,纳米涂层反而容易掉块崩刃,寿命还不如便宜的普通涂层。纳米涂层比普通涂层贵一半都不止,用不对地方,纯粹交智商税。
日常维护的小细节,能拉高三成刀具寿命
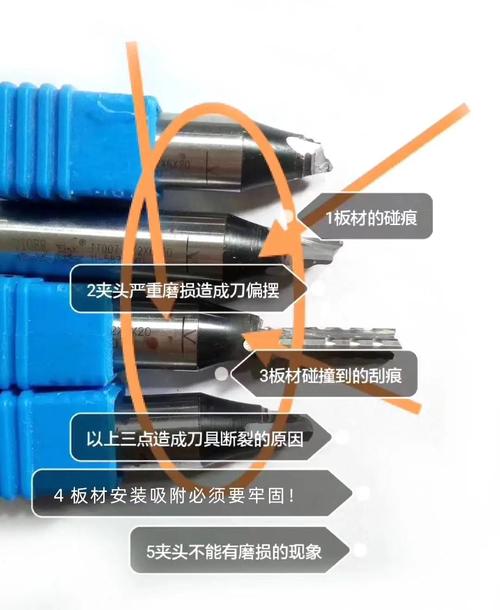 日常维护的小细节,能拉高三成刀具寿命
很多厂子把切削刀具当一次性消耗品,用完随便扔工具箱,下次拿起来就用,根本不管维护。其实只要改几个小细节,刀具寿命平均涨两成以上真的不难。
✅ 装刀前一定要擦干净刀柄和主轴锥孔,哪怕只有一颗头发丝大的铁屑粘在上面,都会让刀具跳动偏出几丝,刃口受力不均,磨损速度直接翻一倍。别嫌麻烦,擦一下也就十秒钟。
💡 刀具重磨之后,一定要给刃口做个小小的钝化处理。不用买贵的钝化机,手工用油石蹭掉刃口的微崩毛刺就行,通常能提高15%左右的寿命,成本才几毛钱一把。很多人重磨完直接用,刃口的微小崩口会越裂越大,用两次就废了,太可惜。
❗ 别为了省点钱,把刀具磨到不能再磨才换。原来的涂层都磨没了,哪怕刃口磨出来了,耐磨性也远不如新刀,干不了几个活就磨损,还容易废工件,废一件工件的钱够买十把新刀了,这点亏吃的太不值。
不过话说回来,现在国产切削刀具的质量真的上来了,大多数普通工况,国产一线品牌的寿命已经能做到进口的八成左右,价格才一半,性价比高多了。
说白了,切削刀具这行,没有最好的,只有最适合的。别迷信大牌,别迷信贵价,盯着你的工况算清楚帐,就能省出不少真金白银。对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:切削刀具选型避坑:为什么你家刀具总磨得勤还崩口?
文章链接:https://m.zystgy.cn/a/60880