2026-10-01 00:05:08 作者:网编
分类:文章
上周跟钳工李师傅进新车间清料,刚推门一股味道就扑过来——混着淬火钢的冷腥、切削液的油味,还有熔融PVC没散尽的热气,这就是注塑模具待的地方。
进车间第一眼就看错的东西
很多刚入行的徒弟,进门指着那两大块重得要死的钢块问,这就是模子?怎么不像“模具”那样花花绿绿?
说实话,就是两块钢。没加工完的连漆都没喷,堆在角落落灰,谁路过都能踩两脚。
你手里的手机壳,汽车门把手的塑料包层,小孩玩的积木,全是从这两块钢里“压”出来的。你把熔融的塑料打进去,冷却开模,抠出来就是一个整整齐齐的塑料件,省得你去切割粘接,批量生产一分钟出好几个。
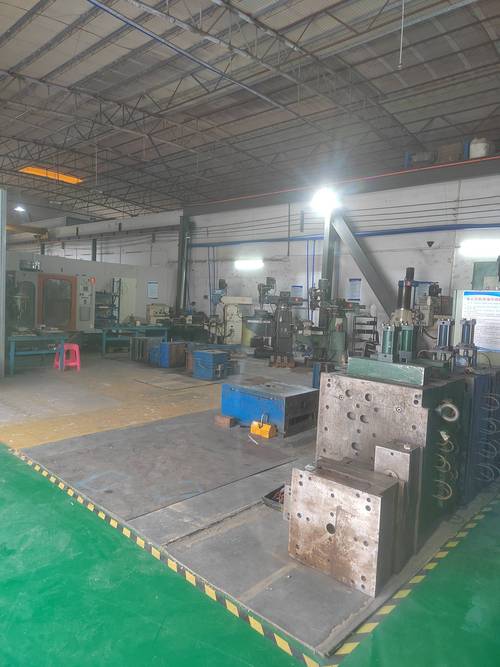 车间待加工的注塑模具钢坯
别小看这两块钢,一块几十上百公斤,掉脚面上能把骨头砸裂。我刚入行那年搬模坯,没站稳砸了脚趾头,歇了半个月,现在想起还疼。
做一套合格的注塑模具,难在哪
外行总说,不就是把一块钢挖个洞,拼起来就行?哪有这么简单。
去年我们帮医疗厂做注射器针座的模具,要求型腔公差控制在0.02毫米以内。你大概没概念,普通人一根头发丝直径差不多是0.08毫米,等于四分之一根头发丝的误差,超了就废。
铣削加工完,要拿去淬火。淬火就是把钢烧红了扔冷却液里,提高硬度,可只要温度差个十来度,钢就会变形,歪个三五丝都是常事。变形了怎么办?只能靠钳工手工磨。磨的时候不能戴厚手套,怕打滑,就靠光手摸着感受弧度,沾着金刚石抛光膏一点点蹭,蹭一下拿千分尺量一下,半天磨下来,眼睛都花了。
还有那个分型面,就是两块钢合起来的那个面。这个面不平,注塑的时候塑料就会从缝里挤出来,变成一圈毛糙的飞边,产品直接报废。飞边厚一点,修都修不掉,整套模具就得返厂。
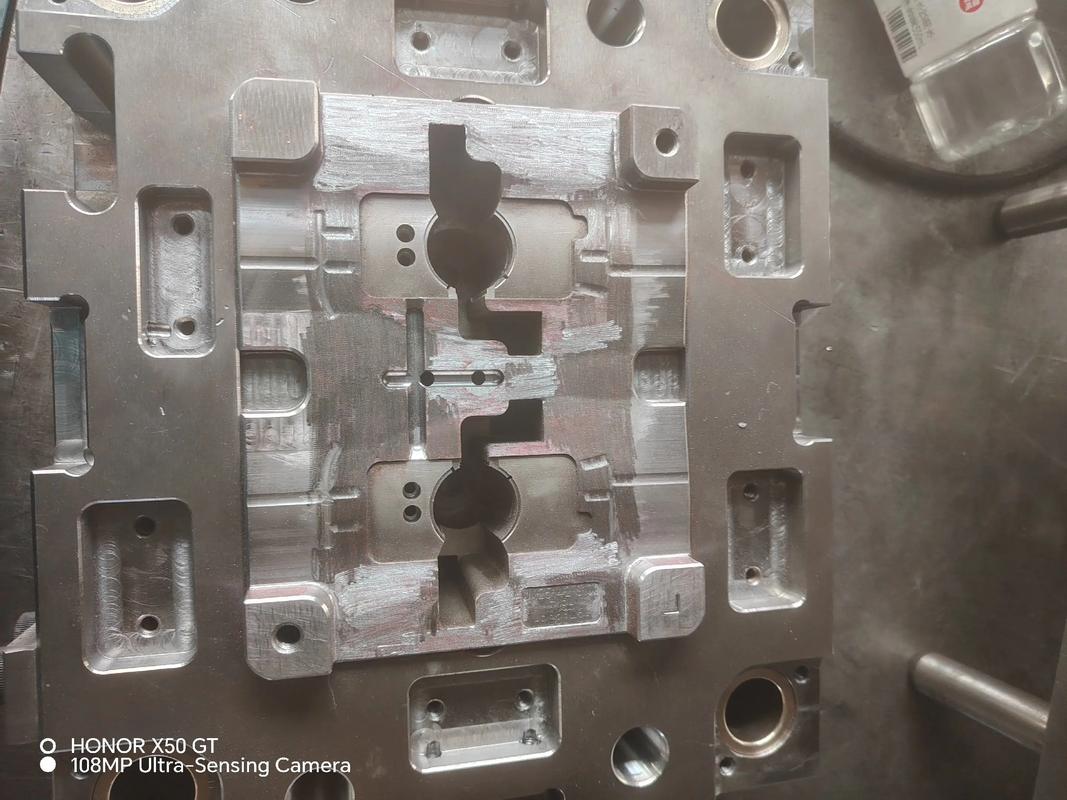 注塑模具钳工手工打磨分型面现场
我见过最可惜的一套模,进口的模具钢,几十万买的,加工到最后,分型面多磨了两个丝,师傅蹲在模具边上抽了三盒烟,最后还是拉去回炉了。你说心疼不心疼?
试模也是个熬人的活。新模具做出来,得上注塑机试打。压力大了,塑料挤出去飞边;压力小了,型腔填不满,出来缺一块;料温高了,塑料发黄变脆;料温低了,粘模抠不出来。老师傅上手,转两下压力阀,调两格料温,打个三五件就合格,新手能折腾一下午,出一堆废件。
不过话说回来,现在设备好了,数控铣能做到很高精度,可最后那点活,还是得靠人手调。机器测不出来的那一丝误差,得靠老师傅的手和眼找补。
你看不见,但从来离不开
 你看不见,但从来离不开
大家聊工业,总说芯片、大飞机,没人提注塑模具。可你想想,你身边哪一样东西离得了它?
快递打包用的塑料打包扣,电动车的塑料脚踏,超市的塑料购物篮,甚至汽车的保险杠,全都是注塑模具做出来的。没有它,这些东西根本没法低成本批量生产,你现在买个水杯得花几倍的钱。
很多人说3D打印以后能替代注塑,小批量打个样还行,真要一年生产上百万件,成本差得不是一点半点,对吧?注塑模具开模一次,后面每一个件的成本压得极低,这是任何其他工艺比不了的。
现在国内能做高精度注塑模具的厂子不算多,很多小厂只能做那种要求低的日用品模,真要做汽车、医疗用的精密模,还得靠积累了十几年的老师傅撑着。
昨天傍晚下班路过车间,那台老注塑机还在哐哐响,刚开模的塑料杯壳冒着热气,李师傅拿卡尺卡了口部尺寸,把烟屁股扔在脚边的铁桶里,说了句:“行了,打包发走。”
阳光斜着照进去,落在模具亮堂堂的型腔上,油光发亮。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:逛车间摸过十几套注塑模具,才懂它是工业隐形的活基石
文章链接:https://m.zystgy.cn/a/60881