2026-10-04 17:03:49 作者:网编
分类:文章
上周跟干了四十年钳工的张师傅逛新区机加工车间,刚走到法兰工位,他弯腰捡起一块刚车完的坯子,塞千分尺里一卡,抬手就扔去了废料堆。班长跑过来笑,说就差了两丝,凑活用也能出去,张师傅斜他一眼,没说话。
不是靠最后挑废品,是把误差掐在每一步
很多外行人一提到制造领域的质量管理,第一反应就是最后站个检验员,拿个游标卡尺挑好货。不对。早三十年张师傅干徒弟那会,确实是这样。一个班出一百件活,最后检验能砍一半,废钢堆得比人高,成本全打了水漂。现在不一样了。
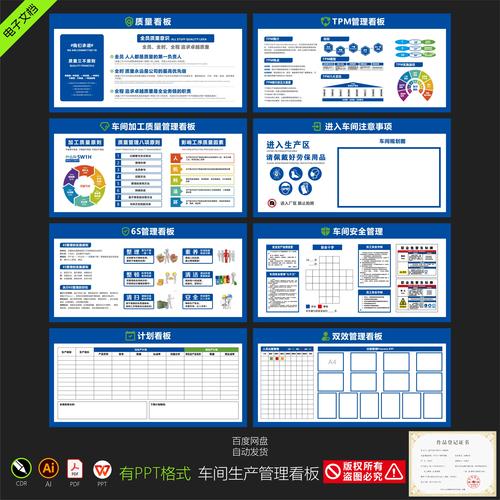 机械加工车间工位质量管理看板
每个工位旁边都贴着要求,车完第一刀,自己卡外径;镗完内孔,自己测圆度;温度变了超过两度,就得重新调刀补。说实话,这才是质量管理的核心——不是死磕最后那一步,是每一步都把错拦住。你加工45号钢,进刀量太大,表面粗糙度就不对,车完就发现,不用等淬火完了才看出来裂了,那时候废料就是真废料,工时材料全没了。
难在哪?难在没人愿意多花这三分钟。赶产能的时候,多卡一次尺寸就能多干一件,谁愿意停?可张师傅说,他见过一整批货因为最后差十丝全回炉,那才是真耽误事。
比设备误差更难搞的,是人的侥幸
我见过不少厂子,花大几百万买了进口的三坐标测量仪,照样出批量质量问题。为啥?工人嫌测一次要调坐标、装夹,折腾十分钟,赶订单的时候直接把这一步跳了。领导也睁一只眼闭一只眼,先发货再说,钱拿到手再说。
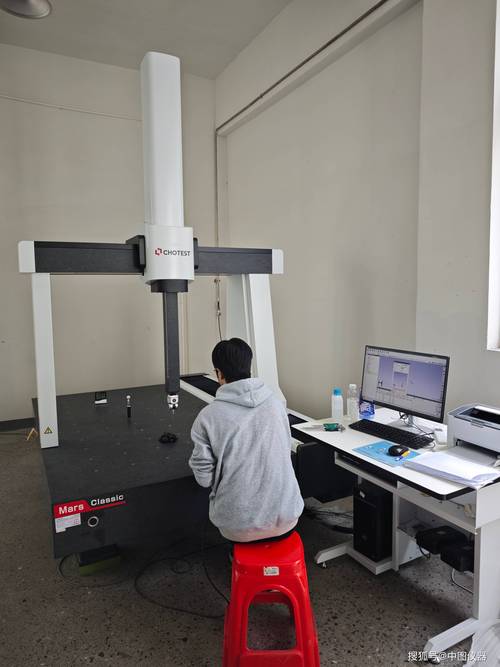 机械加工三坐标测量仪现场质量管理检测
有些厂子更有意思,把质量管理做成了做台账。墙上贴满了各种流程,抽屉里堆着一摞摞记录,全是下班补的。真出了问题翻记录,每一步都合格,就是东西用不了,搞笑吧?
不过话说回来,也不能全怪工人。很多厂子定制度的时候,只定了出问题罚多少钱,没说你花时间测质量给多少补贴,换你你也愿意赶产量多赚工时费,对吧?说白了,质量管理不是卡工人,是给整个厂子定规矩,规矩定歪了,再贵的设备也没用。
我见过一个小加工厂,总共才二十多个人,干出来的精密轴比不少大厂卖的还受欢迎,人家就是要求每一件活工人自己测三次,记录真填,检验员再抽,差一丝就回炉,人家就靠这个活下来了。
你看不见的地方,全是质量管理的功劳
 你看不见的地方,全是质量管理的功劳
很多人觉得质量管理是工厂的事,跟普通人没关系。不对。你开的车,刹车盘的公差如果超了,高速开到一百二就会抖,方向盘握着手麻,这就是偷工减料跳工序,质量管理没做到位的结果。你家里的抽油烟机,用两年叶轮就晃得响,吵得睡不着,也是叶轮动平衡没做好,出厂的时候没测到位。
反过来,靠谱的质量管理,能让你十几年都不用操心。比如风电场上的主轴,一转就是二十年,不能停,一旦出问题,吊下来换一次要几百万,所以每磨一刀都要测,每一批材料都要回炉化验成分,差一点都不能出厂。还有医院用的手术器械,剪刀的刃口公差差一丝,剪不动组织,就是不合格,这就是质量管理卡出来的安全。
昨天看张师傅教徒弟磨钻头,磨完了靠在角尺上比了三分钟,徒弟蹲在旁边催,说差不多得了,角度对得上就行。张师傅一巴掌轻拍在徒弟胳膊上,把钻头往徒弟手里一塞,说:你磨歪十丝,钻出来的孔就是椭圆,装上去三个月就晃,用户找回来,咱们这脸往哪放?徒弟捏着钻头不说话,重新架在了砂轮机上。
没人喊口号,也没有大道理,这就是机加工车间里的质量管理。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:机加工车间里的质量管理:不是贴在墙上的纸
文章链接:https://m.zystgy.cn/a/61169