2026-10-04 17:27:48 作者:网编
分类:文章
上周在宁波的一家汽配车间帮着调试新加工线,周一早上刚推车间门,就闻着满屋子柴油加冷却液的味道,还听见一片嚷嚷——数控工段门口堆了三批锻造毛坯,送货的叉车堵在人行通道出不去,装配车间追着要今天发走的差速器壳,偏巧负责精加工的那台卧加,昨晚换刀后坐标系偏了,得重新校调。
谁出来兜这摊子事?生产调度。
别拿调度当”记考勤排表的”
很多圈外人甚至刚进工厂的学徒,都觉得生产调度就是坐在办公室填填表、打打电话,没什么技术含量。
真不是。
说白了,生产调度就是整个制造车间的”动态交警”。所有工序、设备、人员、物料,全靠他协调节奏,哪边堵了要疏,哪边空了要补,不能让谁闲得挠头,也不能让谁忙得赶不出活。
就拿做一台普通的减速机来说,下料得等剪板机空,锻造要排炉,粗加工要腾设备,热处理得凑够一炉才划算,精加工还要抢高精度设备的窗口期,哪个环节晚两个小时,后面整条线都得跟着慢。
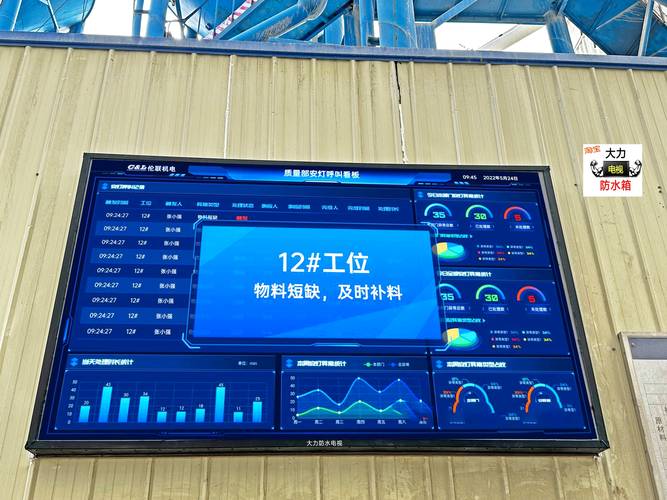 机械制造车间生产调度电子看板实拍
有个常见的误区:现在都有MES生产管理系统了,还要人做什么调度?
说实话,我见过不少投了大几百万上自动化系统的工厂,最后还是得留两个干了十几年的老调度盯现场。系统是死的,人是活的。锻打的毛坯出来有两个不合格,系统不会自动把备料挪给下一批;设备突然主轴漏油要修三个小时,系统不会自动把活挪去同精度的备用机还协调好后续所有工序的时间。这些突发情况,全靠调度现场拍板。
生产调度最头疼的,从来不是排计划
很多人觉得调度的核心工作就是排计划,把哪天干什么写清楚就行。其实排计划只是开始,真正难的是处理异常,还有算清每一步的隐形成本。
举个很常见的例子:本来排好今天A设备干三个变速箱箱体,结果上午刚干完一个,A设备的主轴油封漏了,维修师傅说最少得修四个小时。这时候调度要做什么?
首先想到的,是把剩下两个活挪去同精度的B设备,对不对?可B设备本来下午排了别的客户的活,挪了B的活,B的活要不要再挪去C?挪过去之后,装夹刀具要重新调,会不会多花一个小时?加工师傅要不要换熟手?要不要提前通知质检改待检计划,告诉毛坯库提前送料,还要通知装配组今天这批货晚两个小时出来,让他们先干别的批次,别所有人都待着等料。
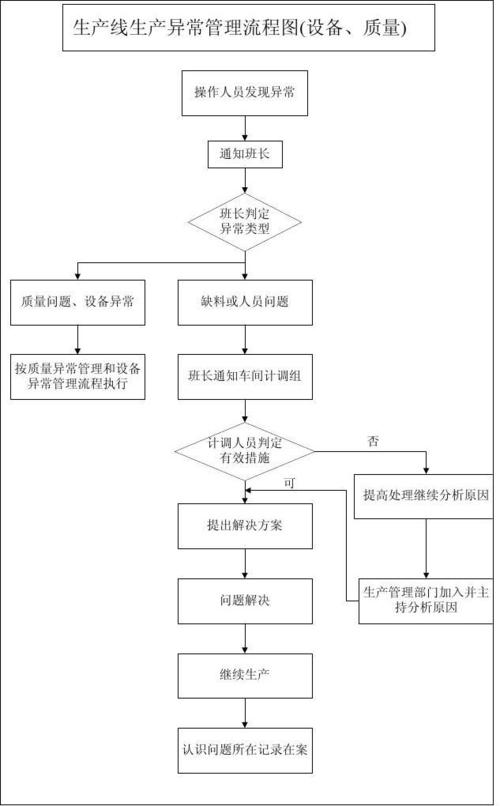 机械加工车间生产异常调度调整示意图
这里面每一个选择,都牵扯到成本。把高精度设备用来干粗活,浪费了设备精度,本来能接更高利润的活,这下没了窗口;为了赶交期让工人加班,多付加班费不说,干多了容易出废品;硬压着别的工序挪时间,搞不好耽误了另一个客户的交期,还要赔违约金。
我跟干了二十年的老调度聊过,他说他记了三个厚厚的软抄本,哪个设备干哪类活精度稳,哪个师傅调机快,哪家供应商的毛坯经常出问题,哪段时间用电便宜适合开高能耗设备,这些东西,系统里存不全,全靠经验堆。很多时候系统算出来的”最优排程”,到现场就是走不通,老调度改两笔,整个线就顺了。
不重视生产调度的工厂,都在偷偷亏钱
 不重视生产调度的工厂,都在偷偷亏钱
很多中小机械厂,老板觉得调度就是个打杂的,随便找个人盯着就行,甚至让车间主任兼了。结果呢?要么就是设备大部分时间闲着,工人窝工;要么就是各个工序堆了一堆在制品,压了几十万的周转资金,交期还永远不准。
我前年见过一家做工程机械结构件的工厂,原来天天工人加班,还是赶不上交期,老板以为是产能不够,差点借钱买新设备。后来换了个懂行的调度,重新理了各个工序的衔接,把热处理拼炉的规则改了,把大活小活穿插着排,理顺了物料配送的时间,没加一台设备,产能直接提了快一成半,还不用天天加班了。
这可不是小钱啊。
不过话说回来,现在的调度早就不是以前拿个大喇叭喊、拿粉笔写白板的时代了。现在都用实时联网的看板,手机平板就能看所有设备的状态,还能AI辅助排程,省了很多抄数据的功夫。但核心的决策,还是得靠懂现场的人来拍。
你逛机械加工厂的时候,很少会特意注意那个拿着平板到处转、时不时停下来打个电话的人。但你只要看半小时就会发现,他走一趟,刚才还乱糟糟的工位,没一会就顺开了。
就像血管里的斑块,没人看得见,但通开了,整个身体就活了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间看不见的"红绿灯":生产调度到底在忙什么
文章链接:https://m.zystgy.cn/a/61170