不是玄乎的管理名词,就是卡公差的狠活
很多人一听这名字就觉得是外企那套虚的,是咨询公司骗钱的话术。其实不是。说白了,西格玛就是标准差,衡量生产过程里的波动大小。波动越小,精度越高,不合格品越少。六西格玛就是把波动控制到,每生产一百万个产品,只有大约3.4个不合格——这个数字是行业通用的,有兴趣可以去查统计原理。
你别觉得这个数字太夸张,机械加工里,一丝就是百分之一毫米,很多核心部件的公差也就两三丝,稍微抖一下就超差。以前加工的时候,只要合格就行,没人管你离公差上限还有多少余量,更没人挖为什么今天合格明天不合格。六西格玛就是逼你把所有能影响精度的波动都找出来,一个个摁下去。
车间里真干起来,不是填表格走流程
说实话,我见过太多把六西格玛做歪的。一堆人坐在会议室里填流程表,填完交上去拿证,车间该出废品还是出。真用在机械加工里,全是泡现场泡出来的。前年我们车间主轴孔圆度不合格率一直下不去,调了好几次机床都没用。后来几个小伙子按六西格玛的法子测,连着测了七天,从早上开门到晚上下班,每两个小时记一次车间温度、刀具磨损量、切削液浓度,甚至连电网的电压波动都记了。
最后找出来什么?换班的时候,厂区蒸汽停一小时,车间温度掉了整整三度。铸铁冷缩,加工出来的孔就小了两丝,刚好卡到公差线外面。就这么点小事,以前谁会注意?改了,在换班的时候给机床加工装加了个恒温套,问题直接解决了。
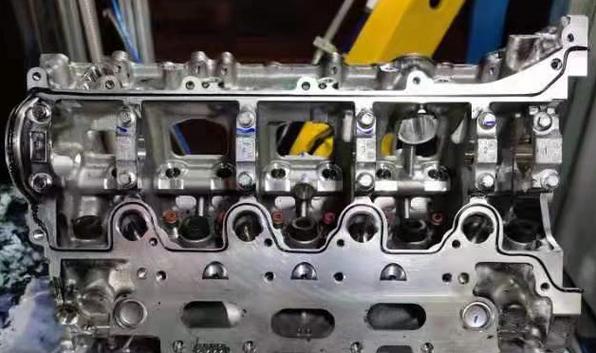
说白了,核心就是找隐藏变异。不是让你对着PPT分析,是让你拿卡尺量,拿测温枪测,蹲在机床边等数据。
为什么很多工厂用不好?难在这
第一个难,就是懒。经验主义害死人,老工人说我干了三十年都是这么调的,凭什么改?你让他连续测一个礼拜数据,他嫌麻烦,不如拍脑袋调两刀管用。第二个难,就是把它神化了,觉得只有大生产线能用,小厂用不着。不对,你开个小五金冲压厂,做门锁弹片,弹性不稳定,找对变异源——比如原材料进厂的硬度波动差了5度,换批次控一下硬度,不合格率直接掉一半,这就是六西格玛的用处。
你别觉得这是工厂工程师的事,和普通人没关系。你买的家用车开十万公里发动机不渗油,你手里的手机用两年屏幕不会自己翘边,你家冰箱的压缩机没噪音,这些都是六西格玛控出来的精度。把不合格品拦在工厂里,你拿到手的就是能用十几年的好东西。
不过话说回来,六西格玛也不是万能的。它就是个干活的法子,不是包治百病的神药。你设备老化得快转不动了,靠六西格玛也变不出高精度。它就是帮你把现有设备的潜力挖干净,把该省的成本省下来,把该做好的产品做稳。
老周那天抽完烟,踩灭烟屁股说,现在一天出八百个缸体,挑废品的时间从两个小时缩到十分钟,下班能早走接孙子,这不比什么大道理都实在。