2026-10-04 18:33:46 作者:网编
分类:文章
上周在华东一个商用车总装车间帮忙调试新线,早班刚开一个小时,整条线停了。调度的对讲机喊得劈里啪啦,找了半天,缺了一个变速箱上的丁腈橡胶密封垫圈。
就这个直径不到五厘米的小玩意儿,让整条线停了三个小时,二十多个工人闲站着,物流部跑断腿才从四十公里外的经销商仓库调货过来。
绝大多数机械制造的停线,不是产线坏了,是供应链掉链子了。
不是找供应商砍价这么简单
圈外很多人觉得,供应链管理不就是采购找货源,砍价压成本对吧?
说实话,真不是。
机械制造这行,一台设备少的上万个零件,多的几十万个,每个零件来自不同的工厂:钢材从钢厂来,铸件从铸造厂来,标准件从紧固件厂来,核心电子元器件从专门的元器件厂来,任何一个环节掉链子,整台设备都造不出来。
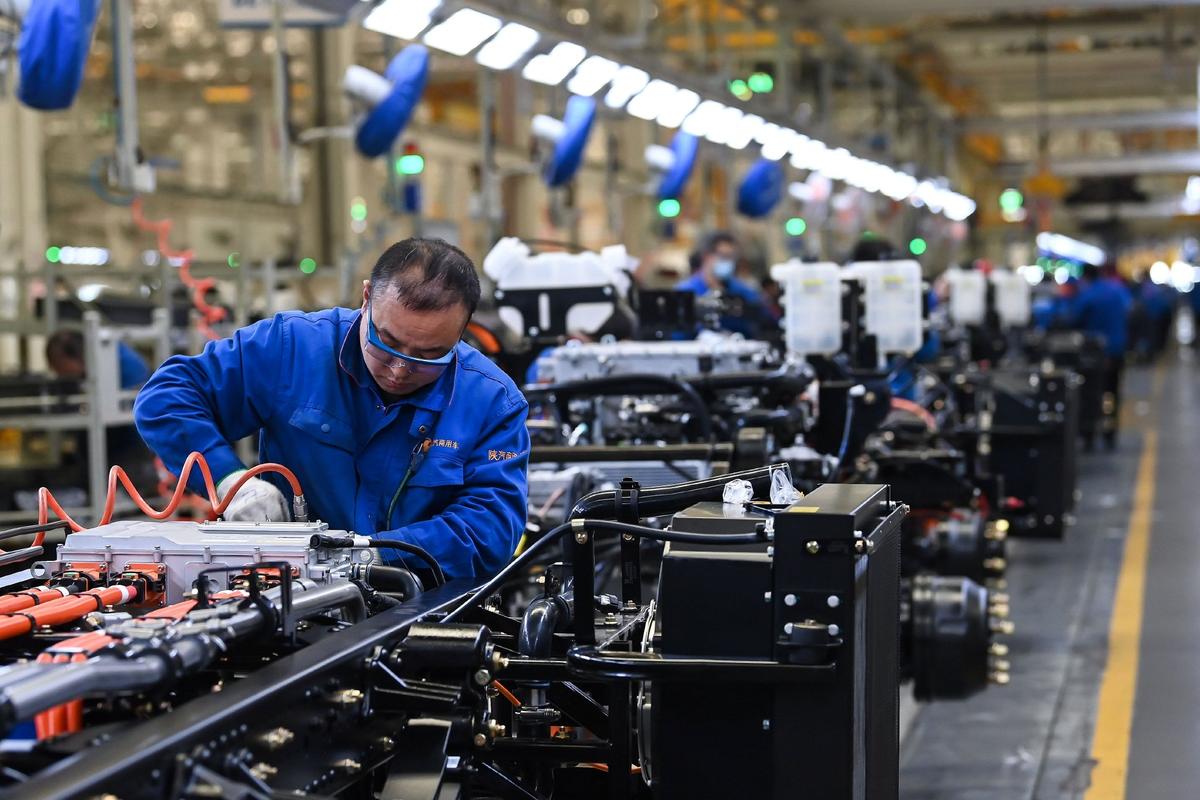 机械制造总装车间停线等待零部件现场
我之前一直觉得,大零件才会出问题,后来跑现场跑多了才知道,小零件出问题的概率比大零件高多了。因为所有人都盯着几百万的大型铸件,没人会把几毛钱一个的密封垫圈放在心上,库存留少了,一不小心就断货,出了问题全车间都跟着停。
供应链管理管的从来不是哪一个零件,是从矿石进厂,到成品出厂,所有物料、所有环节的流动节奏。错一点,全乱。
机械制造供应链躲不开的几个坑
第一个坑,就是一致性。
机械零件对公差要求严到什么程度?同样一个密封垫圈,要求的内径公差是H7,也就是最大偏差不能超过0.025毫米,A厂做的全符合,换B厂做,可能就差了0.03毫米,装上去当时不漏,跑几千公里就渗油,最后所有售后成本都得整车厂扛,亏到哭。
第二个坑,长周期风险。
比如大型机床的床身铸件,从开模、浇铸、清砂到热处理完,小半年就过去了。要是浇铸出来内部出了气孔,不合格,重新做又是小半年,客户的订单根本交不出来,违约金都够买好几吨铸件了。
第三个坑,突发断供。
我前几年帮一个做自动化设备的客户解决问题,之前用的进口高精度轴承,人家说断供就断供,完全没预兆。找国内工厂替代,尺寸对了动载荷不对,第一批试装跑了半个月就坏了,前前后后改了三个月才稳定,那段时间我天天泡在试验台,头发都掉了一把。
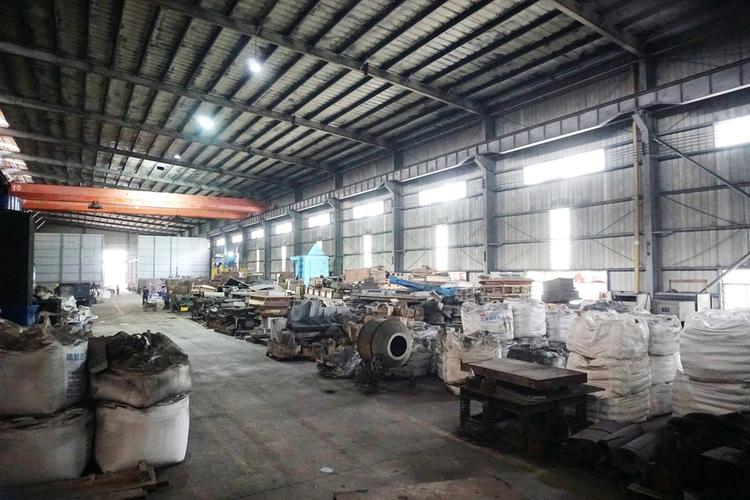 机械加工大型铸件毛坯供应链仓储图
这些坑哪是砍价能解决的?你再便宜,出一次事,大半年赚的钱全赔进去还不够。
不过话说回来,就算再小心,也不可能完全不出问题,供应链管理本来就是和不确定性打交道的活。
被误解最多的降本逻辑
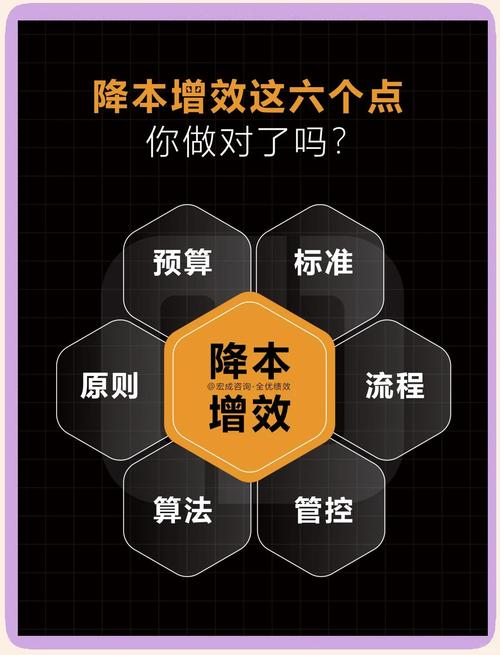 被误解最多的降本逻辑
很多老板一提到供应链管理,第一反应就是降本,拼命压供应商的报价,你报一块钱,我让你报到八毛,你八毛,我让你报到七毛。
说实话,这是最蠢的做法。
供应商也要赚钱,你把价压得比人家成本还低,人家只能给你偷工减料。我亲眼见过一个做工程机械的厂,把高强度螺栓的报价压了一毛钱一根,看起来一年能省几十万,结果半年后批量螺栓断裂,工程机械臂掉下来,砸坏了设备还伤了人,赔了好几千万,直接把厂子拖得半死。
好的供应链管理降本,从来不是压单件的价格,是降全链条的整体成本。
什么叫整体成本?你把安全库存调到刚好,不压太多周转资金,这是省钱;你提前半年和供应商对齐公差和工艺要求,少出不合格品,少返工,这是省钱;你给核心零件提前备好靠谱的备选供应商,真断供了不用停线等三个月,这更是省钱。
还有一个常见误区,很多人觉得我把全供应链都攥在自己手里,什么零件都自己造,这样就不受制于人了。说实话,这样成本反而更高。专业的垫圈厂一分钟能做几千个合格垫圈,你自己造一个的成本就是人家好几倍,完全没必要。供应链本来就是专业的人做专业的事,你把自己的总装调试做好,人家把零件做好,大家凑起来出合格的产品就行。
现在很多成熟的工厂搞寄售库存,就是供应商把零件提前放在你工厂的仓库里,你用多少结多少账,不用你压资金,也不用担心临时缺料断货,这个模式其实挺合理,就是对双方的信任度要求很高,不然很容易闹矛盾。
说穿了,机械制造的供应链管理,没什么玄乎的高大上理论,就是管那千千万万个零件的来龙去脉:什么时候到,质量够不够,出了问题有没有替补。看不见摸不着,藏在车间每一个工位的背后,但只要一掉链子,全车间都得跟着遭殃。
就这么回事。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里看不见的线:机械制造的供应链管理
文章链接:https://m.zystgy.cn/a/61173