上个月跟着去西南的矿山验收钻孔,整班师傅蹲在钻机旁半天没人说话。脚边滚着半根断成两截的钻头,刃口还沾着花岗岩碎渣,刚用了八个小时。
工头蹲那抽了三根烟,才开口骂了一句,贪便宜拿了二批货,这下好了,误工一天,几万块打水漂。
没人会特意留意钻头这种东西。不就是一根带刃的钢棍?能钻孔不就行了?错的离谱。
别拿钻头不当核心工业零件
你脚下的高铁桩基,开的每一公里隧道,汽车发动机里的喷油孔,手机电路板的微孔,地下抽石油的几千米深孔,全靠钻头撑着。
最常见的误区:大家都觉得钻头就是越硬越好。
真不是。硬了容易崩,软了磨得快。
打一千多米深的探矿孔,几十根钻杆连起来好几吨重,整个钻机的扭矩和压力,全吃在钻头最前端那几平方厘米的刃口上。还要扛住地下近百度的温度,几千米深的水压,带回来千米下的岩芯,不能偏,不能断,不能磨平。
就说常见的金刚石钻头吧,看起来整个头都是亮晶晶的,其实只有刃口部分有用金刚石,基体就是高强度合金钢,说白了就是扛压力扛扭矩的骨架。金刚石才是吃饭的家伙。
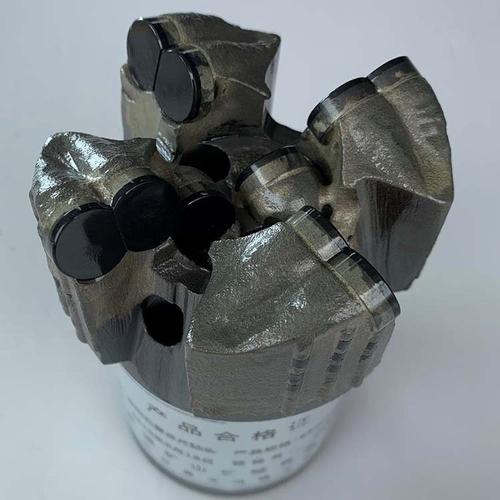
做一根靠谱的钻头,难在哪?
我接触过不少做钻头的小厂,上来就说我全用好料,全加满金刚石,怎么还不好用?这就是外行。
第一难在匹配。你钻硬的花岗岩,和钻软的泥沙层,根本不是同一种钻头。
就拿孕镶金刚石钻头来说,金刚石颗粒混在胎体合金里,钻进的时候胎体慢慢磨耗,新的金刚石不断露出来,一直能保持锋利。那胎体硬度就得跟着岩层调:钻硬岩,胎体要软一点,磨得快才能不断出新刃,不然胎体磨不动,金刚石磨平了,直接就“打滑”,半天进不了一厘米。钻软岩层,胎体就得硬,不然胎体磨得比金刚石快,整颗金刚石直接掉了,钻头直接废。
很多施工队买钻头只看价格,不看岩层适配,结果一天打不了几十米,成本反而比买贵的合适钻头翻好几倍。这种事见太多了。
第二难在排布。金刚石放多放少都不行。放密了,单颗金刚石受力不够,啃不动硬岩,还把成本拉高一大截,好金刚石多贵啊。放疏了,没等磨出新的,这一片就磨秃了,直接报废。
就连刃口之间那几条排渣的水口,深浅宽窄都有讲究。太窄了岩屑排不出来,堵在孔底,摩擦生热直接“烧钻”,钻头整个粘在孔里,拔都拔不出来,只能废掉。太宽了,刃口的受力面积变小,容易崩刃。
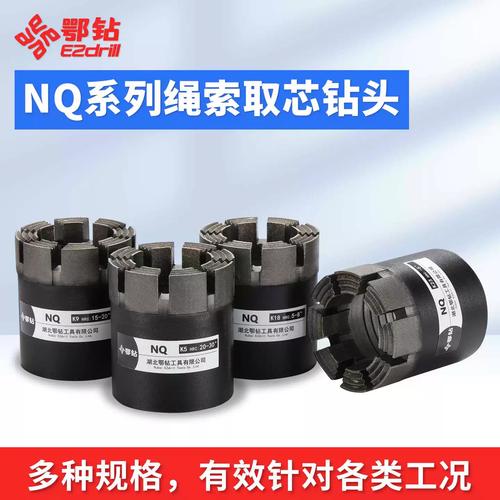
那些藏在小钻头上的门道
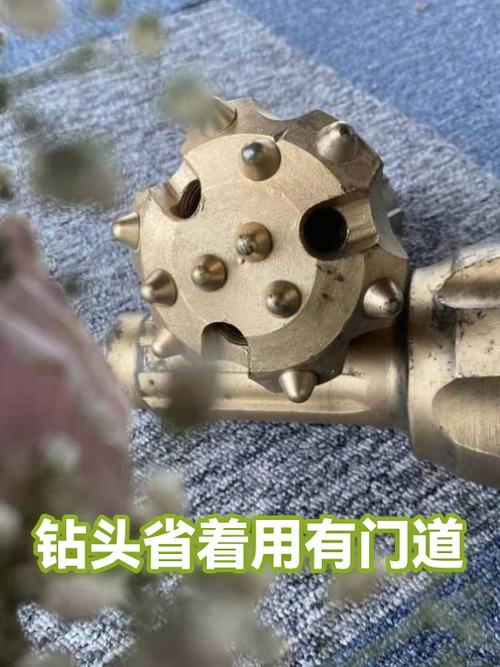
说实话,很多人对钻头的印象还停留在工地上打铁的钢钻,其实现在早细分到离谱了。
做芯片的硅片打孔,用的钻头直径只有几十微米,比头发丝还细,一口气打几万个孔,不能断一根,精度差一微米都不行。这种高端微钻,前几年全靠进口,现在国内也能做出来了,价格降了不止一点。
石油钻井用的钻头,一个就几十万,打几千米深的井,钻头坏一次,光起钻下钻就要耽误三四天,损失上百万都打不住。以前这种高端石油钻头全被国外卡脖子,现在国内不少厂做的寿命已经能赶上进口货了,供货还快。
偏个0.1度,一百米深的孔就偏出好几米,直接整个孔废掉,前期投入全打水漂。就这种精度要求,不是随便找个厂烧结一下就能做出来的。
不过话说回来,国内现在能做好钻头的厂不少了,但还是有不少小厂靠偷工减料赚快钱,用回收的废钢做基体,少掺一半金刚石,卖一半的价格,坑了不少不懂行的施工队。
我上次见一个包工头,本来就没多少利润,贪便宜买了便宜钻头,结果三天换了七个,最后工程款全赔进去还欠了油钱。说起来都是眼泪。
其实整个工业体系就是这样,大家都盯着光刻机、芯片这种大项目,没人会抬头看一眼这种不起眼的小零件。可真要是卡了脖子,整个行业都动不了。
那天收工的时候,师傅把断钻头一脚踢到废料堆,拍了拍手上的灰说,等明天新钻头来了,接着干。我回头看了一眼那堆废料里露出来的断钻头,刃口上的金刚石还闪着光。
就是这么个不起眼的小东西,带着整个工业往地底下钻,往没人去过的地方走。