2026-10-07 18:18:54 作者:网编
分类:文章
干了快二十年机加工工艺,我见过太多离谱的事。下料没错,镗孔尺寸对,热处理也合格,偏偏最后铰孔一步,整批工件全废。说出去没人信,问题居然出在一把不到几百块的铰刀上。
别迷信高价进口铰刀,选对公差直径比什么都重要
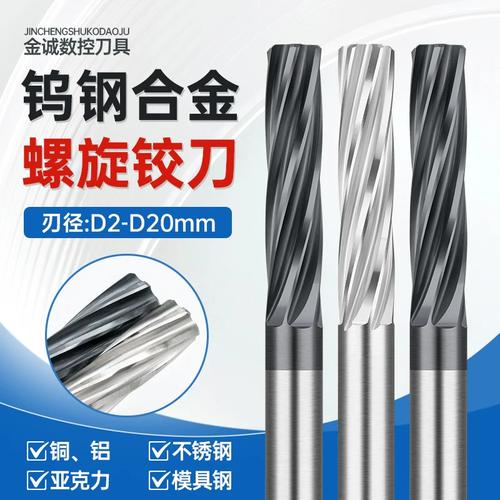 不同公差等级机用铰刀实物图
很多新手入行,一上来就奔着最贵的进口铰刀买,好像用了进口刀就能出好活。结果刀装上去,铰出来的孔公差就是不对,要么大了要么小了,转头就骂刀质量差。其实根本不是刀的问题,是你选的时候就错了。
问:为什么同是公称直径16mm的铰刀,开出来的孔能差出好几个丝?
答:铰刀本身就分不同的公差等级啊,国内常用的就有H7、H8、H9三个等级,对应加工不同精度要求的孔。你要加工H7精度的孔,拿个H9公差的铰刀,铰出来肯定比要求大了不止一点。再说了,手用铰刀和机用铰刀的直径偏差标准本来就不一样,拿手用铰刀直接上机用,不出错才怪。
还有一个最容易忽略的点,就是铰削的扩张量。不同材料的扩张量不一样,通常铰钢件的时候,铰完的孔会比铰刀本身直径大0.01-0.02mm,铰铸铁基本不扩张,甚至还会缩个0.01mm左右。选直径的时候,就得把这个量提前算进去。我早年在车间碰过一个刚出校门的工艺员,就是直接按孔的公称直径选铰刀,五十多个液压阀块,加工完全超差,材料费小十万,当时蹲在车间门口抽烟,脸都绿了。💡 要是你做批量活,第一次试铰之后一定要测孔,不对立刻换刀,别等到整批做完才发现。
铰削余量留不对,再好的铰刀也扛不住
 铰削余量不合格的废品孔与合格孔对比图
我见过太多人对余量有误解。有人觉得余量留得越大,铰完越光,精度越高。大错特错。余量太大,铰刀的切削负荷直接拉满,刃口磨得飞快,没干几个孔就磨损了,还容易把孔口铰成喇叭口,精度直接崩。那余量留小点总没错吧?也不对,余量太小,上道工序留下的刀纹根本去不掉,粗糙度肯定不合格,还会加速铰刀的不均匀磨损。
问:那一般留多少余量才算合适?
答:没有固定值,但有大致范围,得跟着孔的直径和材料调。通常直径10mm以下的孔,留0.05-0.1mm就够了;直径10-30mm的孔,留0.1-0.2mm;要是加工调质硬度在280HB以上的硬材料,余量再减个0.05左右;铸铁可以比钢件多留0.02-0.03mm,铝合金和钢差不多就行。别死卡数据,要是你的机床刚性差,装夹不稳,就再适当减一点,试一个就知道了。
说实话我见过最离谱的操作,是有人给铰刀留了1mm的余量,说这样“容错率高”,结果铰刀进去直接崩了三个齿,工件直接废了不说,崩飞的齿差点伤到旁边的学徒,这哪是容错,这是拿刀开玩笑拿命开玩笑。不过话说回来,也别指望铰刀能救烂孔,上道工序镗出来的孔椭圆度都超了,铰刀那点余量根本补不回来,别一出问题就甩锅给铰刀不行。
那些能省不少钱的使用细节
 那些能省不少钱的使用细节
很多人买刀花大价钱,用的时候一点不注意,刀用两次就废了,还说刀不耐用。这里说几个我记了十几年的细节。
第一个,退刀千万别反转。机铰的时候,铰到底了,一定要正转着退出来,反转退刀的话,切屑全挤在刃口和孔壁中间,直接把孔壁拉得一道一道的,还容易崩刃。我刚参加工作的时候赶订单,急着退刀按了反转,出来一个大花脸,没办法只能补焊返工,熬了半宿才修好,这个坑记到现在都忘不了❗
第二个,切削液别乱用。铰钢件用乳化液或者极压切削油都没问题,铰铝合金一定要用煤油或者专用的铝合金切削液,你拿普通乳化液铰铝,用不了两个孔,刃口就沾满积屑瘤,出来的孔壁全是拉痕,直接废。✅
第三个,存放别乱放。铰刀用完一定要把切屑清干净,涂好防锈油,插在专门的刀架上,别和钻头铣刀堆一块扔工具箱里,刃口碰崩哪怕一点点,下次用出来的孔就全是划痕,好刀直接变废刀。
干机加工就是这样,越基础的工具,越藏着真功夫。铰刀看着简单,不就是一根刀杆带几个切削齿吗?真用起来,哪一步错了都出问题。好多人觉得这东西没什么可研究的,踩过几次坑就知道,这里面的讲究,够你琢磨好久。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:机加工必看:铰刀选型和使用的那些隐形坑
文章链接:https://m.zystgy.cn/a/61450