到底什么是工业挤压?真不是挤牙膏那么简单
很多人第一反应就是挤牙膏嘛,把软的东西从孔里挤出来定型。本质差不多,但放在工业场景里,差着十万八千里。
挤牙膏用手指那点力就行,工业挤压动不动就上几千吨甚至上万吨的压力。你要挤的一般是固态金属,最多提前加热到软化温度,不是牙膏那种稀软的状态。
说白了就是,给坯料施加强大压力,让它在特定形状的模孔里发生塑性变形,硬生生挤出来变成你要的截面形状。
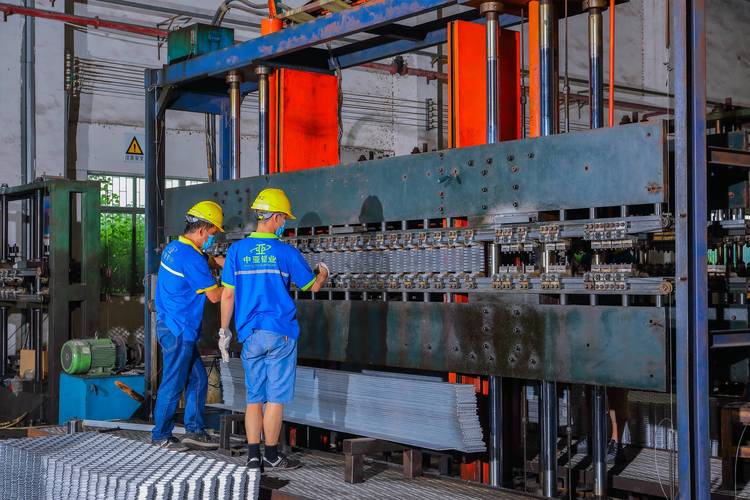
分热挤和冷挤,热挤就是把坯料烧软了再挤,大部分铝型材、铜型材都是热挤。冷挤就是室温下挤,比如一些钢零件、汽车的齿轮毛坯,挤出来精度更高强度也更好。还有个温挤,介于两者之间,很少见就不多说了。
挤个形状而已,难在哪?行内人都懂的坑
说实话我刚入行的时候,也觉得不就是挤嘛,有啥难的?蹲现场蹲了三天,才知道这里面的水有多深。
第一个坎就是模孔的流速控制。你想,一个复杂截面的型材,有的地方厚有的地方薄,几百摄氏度的软金属被推着往外跑,厚的地方需要更多料,薄的地方料少,怎么让整个截面同时出来,流速一样?
差一点都不行。流速快的地方会伸长,流速慢的地方会被拉裂,出来的型材要么弯了,要么厚薄公差超了,直接报废。
我那天见老师傅调模,就在模子上挖了几个小小的引流槽,改了不到一毫米,出料立马就正了。真的是靠经验吃饭,换了新手对着图纸调一天都摸不着头脑。
第二个坎就是模具损耗。几千吨的压力压着,几百度的高温烤着,挤个几百根之后模孔就会磨损,公差就飘了。好的挤压模具用的是特种热作模具钢,还要做特殊热处理,一套模子几十万都很正常,要是设计错了,直接废一套,没人不心疼。
还有温度控制。坯料温度高一度低一度,挤压筒的温度差个十度,出料的状态就完全不一样。夏天车间温度高,冬天冷,参数还要微调,哪一步错了,要么挤不动堵模,要么出料太软变形,全废。
那些关于工业挤压的常见误区
第一个误解:工业挤压只能做简单的长条型材?不对。现在很多复杂的中空结构,甚至带内部卡槽、散热齿的复杂件,都能一次挤压成型。比你拼焊出来的强度高太多,还没有焊缝,不会裂。现在新能源汽车的水冷板,很多就是挤压出来的,一次成型,精度够,导热也好。
第二个误解:工业挤压只能加工铝?不对。铜、不锈钢、碳钢,甚至塑料、食品都能用挤压工艺,只不过压力温度不一样。比如我们用的塑料水管,其实就是塑料挤压出来的,不少子弹的弹壳是冷挤压出来的,你没想到吧?
第三个误解:挤压出来的东西精度差,还要再加工好多?那是老黄历了。现在好的挤压工艺,公差能控制到0.05毫米以内,很多零件挤出来之后只需要切个长度,稍微抛个光就能用,省了好多加工费,也省料。
不过话说回来,挤压也不是万能的。它只能做等截面的零件,也就是从头到尾截面形状都一样的东西,你要做个变截面的汽车外壳,那还是得冲压或者锻造,它干不了。
我之前碰过一个客户,非要做个变截面的梁,想省成本用挤压,试了三次,出不来合格的,最后还是改了工艺。挺折腾的。
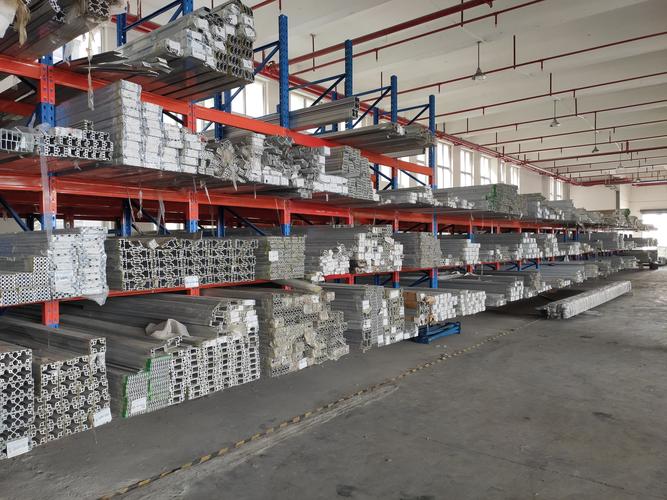
你现在出门看看,楼下的铝合金门窗框,你手里笔记本的铝外壳,新能源汽车的电池包框架,甚至高铁车厢的铝型材,全都是工业挤压做出来的。
它算不上什么高大上的黑科技,就是工业制造里最基础也最管用的一道工艺。没有它,我们现在用的这么多轻量化的金属件,成本不知道要翻几倍。
下次你摸身边的铝制品的时候,不妨想想,这整整齐齐光滑规整的东西,其实是被几千吨压力硬生生挤出来的。
挺妙的对吧?