上周,一个做轻质碳酸钙的客户打电话来,开口就是:又堵了。声音里带着那种无奈的疲惫。这已经是这个月第三次拆气流筛。筛网没破。料却像一层湿面粉,糊在网筒上。换网、清洗、开机,半小时后又堵。说实话,遇到这种情况,我第一反应不是让他换网,而是问:风量动过没有?喂料机是不是又跑偏了?
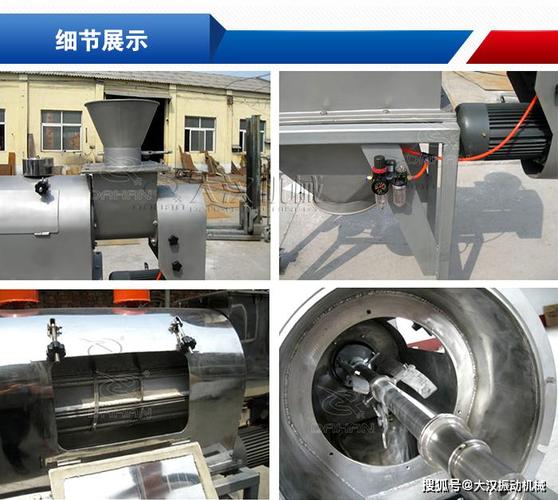
气流筛这东西,看着简单。一个卧式筒体,里面一根带风叶的转子,外面套着筛网。物料从进料口进去,被气流拽着走。细粉穿过网孔,粗粉继续往前,从粗料口排出来。就这么回事。但真正用起来,风量、转速、喂料,三个参数像三条腿的凳子。缺一条,或者长短不一,就晃。
气流筛不是“筛”,更像一场风选+打散的配合
很多人把气流筛当振动筛用。以为筛网越细,出来的粉就越细。不对。气流筛的分级粒径,不只看网孔。它取决于风量、转子转速、给料速度、物料密度和网孔尺寸的平衡。风把细粉带走,转子把结团的料打散,网筒把粗颗粒挡住。三者缺一不可。
卧式气流筛和立式气流筛,结构不一样,适用场景也不同。卧式适合轻质、易飘散的粉体,比如轻钙、白炭黑、石墨粉。立式呢,占地小,但检修空间往往更紧张。选哪种,得看厂房高度和物料特性。别听销售一句“都行”。都行的意思,通常是用起来勉强。
风量开大就筛得细?别急着拧阀门

风量是气流筛最容易被误解的参数。有人觉得风越大,产量越高,细度也越好。恰恰相反。风量过大,细粉是跑得快,可粗粉也容易被裹着穿过网孔。筛余物变少?产量看着上去了。但粒度分布变宽,跑粗。下游客户一检测,D50偏大,退货。风量过小呢,细粉排不出去,在网筒里越积越厚。转子再一转,料层被压实。堵网就这么来的。
所以风量调节,不是拍脑袋。通常要先确认给料量稳定。给料忽多忽少,风量再准也白搭。喂料机最好用变频螺旋。别用那种手动闸板,开度靠手感。手感这东西,上午和下午都不一样。对吧?
问:气流筛风量越大,产量就越高吗?
答:不一定。风量超过合理区间后,细度会跑粗,返料增加,系统循环负荷变大。表面看产量高,实际合格粉没多多少。判断标准是取样筛余和粒度检测,具体风量值因物料和机型不同,可查设备厂家试验报告或现场风量计。
转速、风量、喂料:三个旋钮别各拧各的
转子转速影响打散能力和轴向输送速度。转速太低,结团料打不开,细粉出不来。转速太高,粗颗粒被甩到筛网上,冲击磨损加快。筛网破得勤,不见得是网质量差,可能是转速设高了。或者风叶磨损后动平衡变差,产生振动。
轻质碳酸钙堆密度小,大约0.4到0.7 g/cm³?具体看品种和表面处理。这个范围只是参考,可查物料检测报告。这种料,风量要够,但转速不宜过高。重钙堆密度大,风量得提,转速也要适当加。不然料在筒里走不动。但最终得靠试验。小试、中试,别省。
喂料速度,是三个参数里最容易被忽视的。有的厂为了冲产量,把喂料开到最大。结果气流筛变成“过载筛”。料层一厚,风穿不透。细粉被埋在粗粉里,一起从粗料口排出。等于白筛。💡 给料速度通常按设备额定处理量的60%到80%起步,再逐步加。加到筛余超标或电流升高,就往回退一点。这个“退一点”很关键。

堵网、磨损、跑粗:现场常见的三件头疼事
堵网,先别怪筛网。查物料含水。轻钙、重钙、石墨,如果含水超过一定值,网面就容易粘。通常进料含水建议控制在1%以下?这个不是绝对,跟物料表面性质和粒径有关。可做烘干试验验证。如果物料带静电,检查接地。气流筛筒体、管道、料仓,都要等电位连接。别用塑料管。塑料管一摩擦,静电能把细粉吸在网面上,像毛衣上的毛球。
磨损,集中在进料口正对区域、转子叶片外缘、网筒内壁。材质选304不锈钢是常规,但磨蚀性强的物料,比如碳化硅、石英粉,得考虑耐磨涂层或者更硬的筛网。不过话说回来,筛网太硬有时也脆。韧性,也得看。
跑粗,可能是网孔破损,也可能是风量配大了。先做筛网检漏。用标准粉或荧光粉?现场常用的是停机关风,人工查网。如果网没破,再调风量。顺序别反。先调风量,最后发现是网破了,白折腾。
问:气流筛能处理黏性物料吗?
答:看黏到什么程度。轻微吸潮、结团不严重的,可以靠转子打散,配合热风或干燥预处理。如果物料含水高、发黏、有油脂,气流筛通常不适合直接筛。强行上,堵网频率会很高。建议先做小试,别拿生产线当试验场。
选型时只盯目数,会掉进坑里
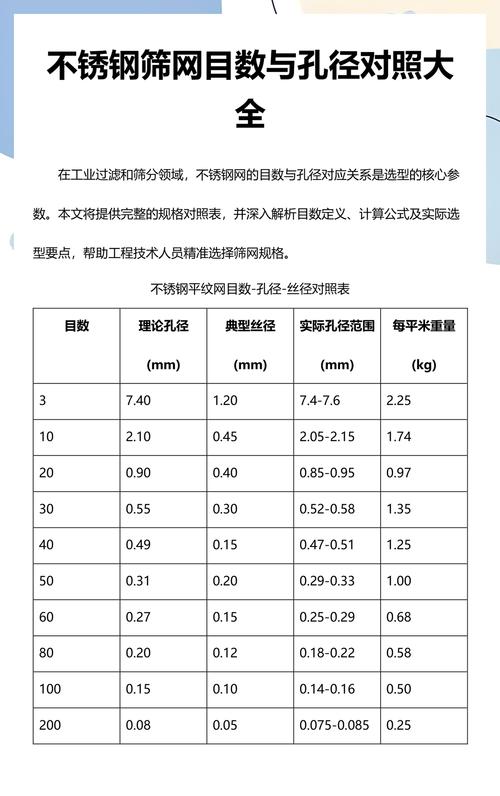
“我要筛300目。”这句话在询价时经常出现。但目数只是筛网孔径的一种表达。不同标准,目数对应孔径不一样。美国标准、泰勒标准、国标,换算有差异。更关键的是,你要的是D50、D97,还是最大粒径控制?下游用来做什么?涂料、塑料、橡胶、电池材料,对粒度分布的要求完全不同。
选型至少得提供这些:物料名称、真密度、堆密度、含水、进料粒度分布、目标粒度、处理量、是否易燃易爆、是否食品医药级。少一个,厂家只能猜。猜出来的设备,能用,但不好用。防爆场合要配防爆电机、静电接地、氮气保护?看粉尘爆炸等级。别自己拍板,查粉尘云爆炸指数Kst,或者让有资质的机构做测试。
筛网安装也有讲究。张紧度不够,网面会颤,料容易堆积。张紧过度,网边容易裂。换网时,别忘了检查密封条。漏气,风量就短路。细粉不经过筛网,直接从缝隙跑了。跑粗?也许根本不是跑粗,是漏料。
维护不是换油那么简单
每天开机前,听声音。轴承异响、风叶刮擦,早发现早处理。每班检查网筒是否完好,密封是否漏气。每周清理进料口和粗料口,别让积料结块。润滑周期按说明书,别凭感觉。不同厂家用的轴承脂不一样。乱加,可能把轴承搞坏。
清网用软毛刷或低压压缩空气。别用钢丝刷,别用铁锤敲。筛网是细的,不是钢板。拆装时轻拿轻放。有时候一个凹坑,就是跑粗的起点。
还有个真事。有个客户,气流筛一直跑粗。换了三张网,调了两次风量,还是不行。后来发现,是粗料口的下料管太长,形成背压。风从粗料口倒灌,把已经分好的细粉又吹回去了。锯短管子,加个锁气阀,好了。你看,问题不一定在筛子本身。
气流筛是个精细活。别把它当粗筛使。风量、转速、喂料,三个参数得一起看。堵网了,先查料,再查风,最后查网。顺序对了,少走弯路。❗ 如果现场没有粒度检测手段,至少要做筛余对比。凭眼睛看,不靠谱。真的。