2026-10-08 23:05:51 作者:网编
分类:文章
上周跟车间老周逛探伤区,脚边堆着刚下线的风电法兰,钢板还带着焊接余温。
不少人只在医院拍胸片见过X光,没想到工业里这玩意是质量把关的撒手锏。
隔着钢板也能看见缝里的气泡
跟医院拍胸片原理差不多,但工业用的X光能量大得多,通常能穿透十几到几十厘米厚的钢材,再厚的零件也能把内部照得一清二楚。
说白了就是,密度不一样,挡X光的能力不一样。零件里有裂纹、气孔、夹渣,密度比实心金属低,X光穿过的时候衰减少,落在成像板上就是一块更深的印子。现在都是数字成像,屏幕上直接出图,不用像早年那样蹲暗房洗胶片了。
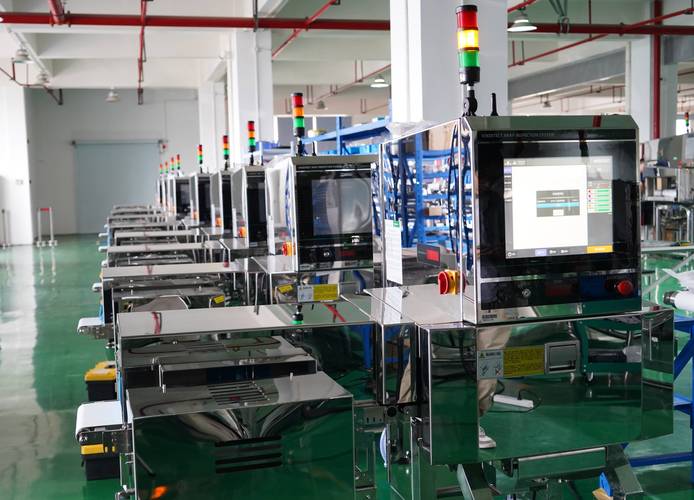 机械车间工业X光检测作业现场
之前我们分厂出过一次事,一批高压输气管件,焊缝里藏了半毫米的夹渣,用磁粉探伤没看出来,超声波也扫漏了,最后试压的时候直接喷裂,换件加返工花了十几万,哦豁,全月奖金直接泡汤。从那以后,凡是承压件的焊缝,必须过X光。
说实话,别的检测方法都有局限,磁粉只能看表面开口缺陷,超声波得操作人员一点点挪探头,碰到复杂的交叉焊缝,怎么扫都有盲区,只有X光能给你拍一张整张的全景,啥问题都摆脸上。
干这行最怕的就是漏检误判
别以为摆好零件按下开关就完事,这里面坑多了去了。
大尺寸的环形铸件,得转着角度拍,偏个五度,裂纹就藏在焊缝纹路里,根本看不出来。异种钢焊接现在用的多,两种钢本身密度差就小,缺陷跟母材的密度差不到五个灰阶,屏幕上看几乎一模一样,眼睛花个十分八分,直接就看错了。
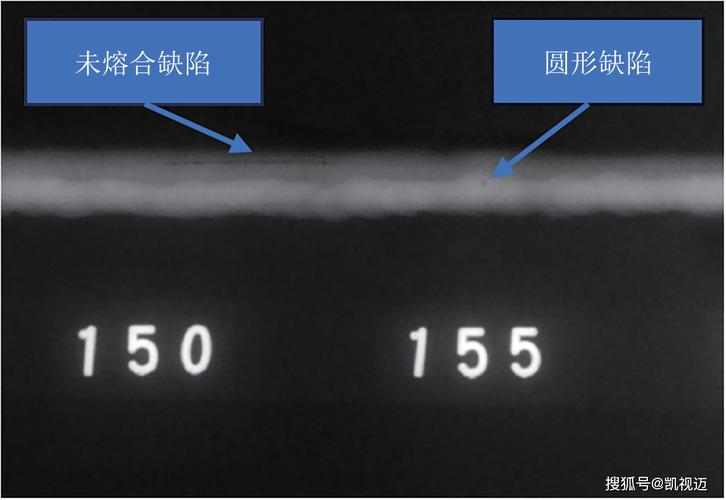 工业X光焊接缺陷数字成像结果图
现在不少厂都上了AI辅助判图,省了不少事,但老师傅还是坚持每片都要扫一眼。为啥?AI能认出规则的气孔裂纹,碰到那种歪歪扭扭的未焊透,经常把焊道余高当成缺陷,或者把缺陷当成余高,错判率不低。去年有个刚毕业的小孩,信AI的结果,把一个1毫米宽的裂纹放行了,还是老周复盘的时候揪出来,差一点就出了大问题。
不过话说回来,这活就是拼责任心,多停三秒多看一眼,就能把问题掐在厂里。
你看不见它,但它天天护着你
 你看不见它,但它天天护着你
很多人觉得工业X光检测离自己的生活远,其实根本不是。
你坐高铁的车轮轮毂,架高速公路桥的钢构件,家里通燃气的钢管焊缝,全得过这一关。就说新能源汽车的电池铝壳焊接,哪怕有个头发丝粗的裂纹,漏检了用两年就会漏电解液,搞不好就是安全事故。风电主轴就更不用说,转起来带百来吨的叶片,断一根就是几百万损失,还可能出人命,每一个关键位置都得拍。
现在行业里也有新麻烦,大件越做越大,以前的固定式X光机照不下整段,得用移动式的跟着焊缝走,速度提不上来,清晰度也打折扣,怎么平衡效率和精度,现在还在磨。辐射防护大家也不用担心,现在正规厂都是全铅房密封,连锁装置一锁,门没关死根本开不了机,室外的辐射量跟大街上没差。
昨天我路过探伤区,听见老周跟徒弟说,“这活不用啥花里胡哨的,就是给老百姓把好关,别把问题放出去。”
就是这么回事。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:走进机械车间:X光检测如何守住工业零件的最后一关
文章链接:https://m.zystgy.cn/a/61549