2026-10-09 00:53:49 作者:网编
分类:文章
上个月去长三角一家汽车零部件厂跑现场,刚走到焊接工位区,就看见年轻质检员蹲在地上搓脸。面前摆着一个刚下生产线的铝制副车架,斜着打手电才看得见,梁的拐角处藏着一道头发丝粗的微裂纹。要是漏了这个缺陷,装上车开个三五年,极端情况下就是断梁出事。把这个裂纹揪出来的,不是老师傅的火眼金睛,是生产线尾的缺陷检测工位。
先搞懂:要做缺陷检测,得先知道缺陷到底是什么
很多人一听到缺陷,第一反应就是零件缺了一块、表面裂了缝。其实不对。缺陷从来都不止是肉眼可见的表面破损。
铸件冷却的时候裹进去的气孔,焊道里面没熔合留下的缝隙,冲压钢板的时候残留的内应力,3D打印零件里没吹干净的夹杂粉末,甚至装配的时候螺栓多拧半圈少拧半圈留下的连接隐患,全都是缺陷。
有些缺陷在表面,擦干净能看见,有些藏在零件肚子里,从外面看完美无瑕,实际上一受力就碎。
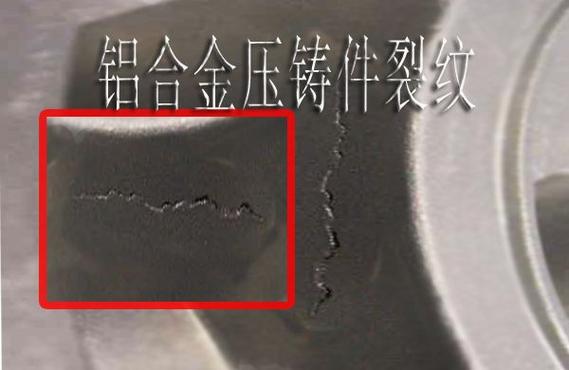 机械加工铝零件表面微裂纹缺陷实拍
就说刚才那根副车架的裂纹,宽度不到0.1毫米,放在那不动,正常人眼根本分辨不出来,也就缺陷检测设备能抓得到。
现在的缺陷检测,到底是怎么找到那些藏起来的问题的?
说白了,原理都不复杂,就是利用缺陷和正常材料的物理差异。
比如大家常听的超声检测,和你去医院做B超一模一样。探头往零件上一贴,发射超声波,正常材料的回声是均匀的,碰到气孔或者裂纹,回声就会乱掉,机器一标位置就出来了。这种适合找内部缺陷,缺点就是慢,得一个个测,大多用在离线抽检或者关键大件的全检。
现在大规模量产线上,用的最多的还是机器视觉缺陷检测。说白了就是给生产线装一双带脑子的眼睛,零件走过来,相机一拍,和预设好的正常模板一比对,不对的地方直接标出来报警。
说实话我之前帮朋友调过一个小五金件的视觉检测工位,那叫一个头疼。一会是上午太阳光透过厂房窗户照进来,亮度变了,一堆好零件被误报;一会是零件因为模具磨损,稍微偏了零点几毫米,直接漏过了真缺陷。调参数调了整整一周,才把误报率压到可接受的范围。
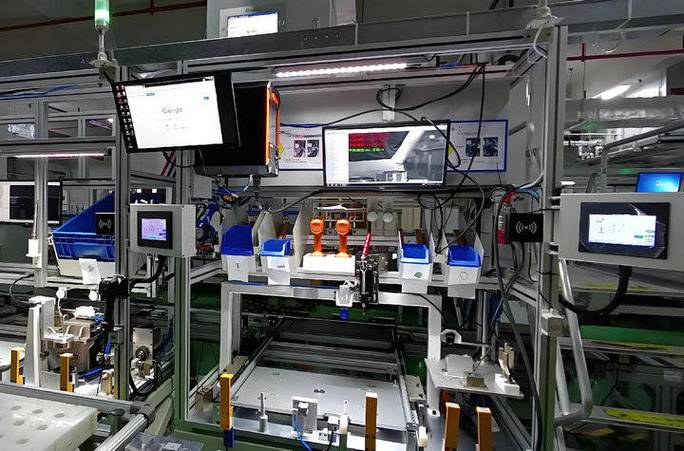 汽车零部件产线在线缺陷检测视觉工位实拍
还有更狠的,针对高风险零件,用X射线断层扫描,相当于给零件做个全身CT,内部哪怕针尖大的气孔都能看得到,就是成本太高,一般也就航空航天或者医疗器械零件用得起。
关键难点说穿了就两点:一是小,缺陷太小,十微米级的划痕,比你皮肤的毛孔还小,怎么抓?二是藏,藏在内部、藏在拐角、藏在反光的曲面上,怎么避开干扰找出来?
一个很多人都搞错的误区:缺陷检测能做到100%不漏检吗?
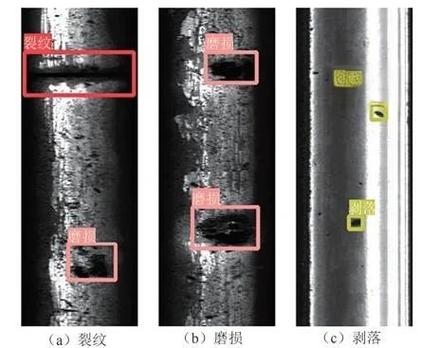 一个很多人都搞错的误区:缺陷检测能做到100%不漏检吗?
我听过太多甲方提要求,说我要零缺陷,要把所有缺陷都找出来。
讲真,做不到。没有任何一种缺陷检测方法能做到100%全覆盖零漏检。
比如说超声检测,裂纹如果刚好和超声探头的方向平行,超声波穿过去根本不会反射,直接就漏过去了。再比如说视觉检测,缺陷藏在零件的背面,相机没拍到,当然找不到。还有更麻烦的,有些缺陷是后天出来的——零件加工的时候没问题,放了半年,残余应力慢慢释放,自己裂了,你出厂的时候怎么查?
而且退一步说,就算能做到,成本你扛得住吗?给每台汽车的发动机缸体都做一次CT,成本直接加五千,车价涨五千你买吗?
现在行业里的做法都是平衡,根据零件的风险等级选方法:安全相关的核心零件,上高精度全检;非核心的外观零件,抽样加在线视觉就够了。
不过话说回来,这两年AI模型加上低成本工业相机,缺陷检测的成本降得真快。前几年一条在线检测工位动辄几十万,现在小厂几万块就能搭一套能用的,很多之前做不到全检的小零件,现在也能全检了,这个变化真的挺惊喜的。
其实缺陷检测不止是挑坏零件,很多时候它还给工艺改款指路。就开头说的那个副车架裂纹,检测出来之后,追根溯源找到是焊接的时候保护气体纯度不够,改了气体参数,之后就再也没出过同样的问题。说白了,它是生产环节的安全阀,也是工艺改进的指南针。
这个活儿不显眼,大多数人买车拿手机的时候根本想不到还有这么一道工序,但缺了它,真不行。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:生产线边的“体检医生”:机械制造中的缺陷检测
文章链接:https://m.zystgy.cn/a/61553