不是给报表凑数的,是给机床“搭脉”的
很多没进过车间的人,一听见这个词就觉得是高大上的互联网玩意。不对。
你在车间开了十年机床,原来交班要干啥?掏个皱巴巴的记事本,写上今天干了多少件,主轴转了多久,废了几块料,字写得潦草点班长还认不清,遇上月底算产能,车间主任拉着统计员算三天,错一个数就得返工。
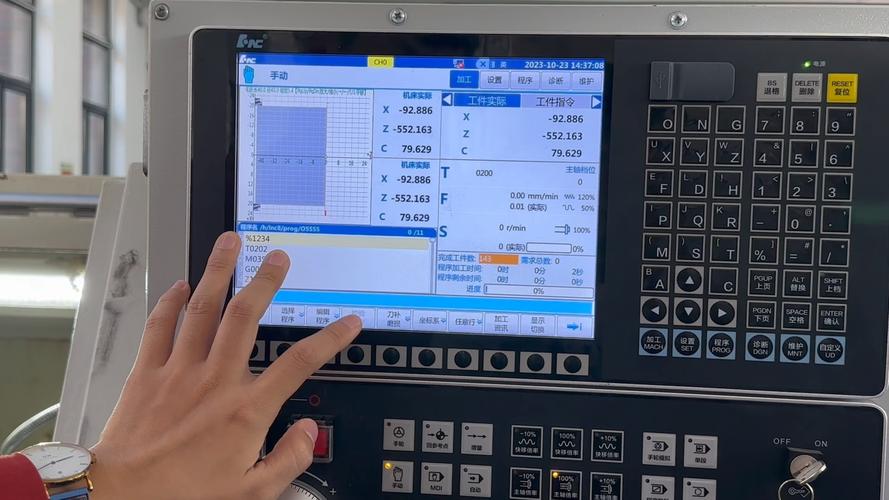
数据采集软件干的就是这个活——把机床跑出来的所有参数,自动抓过来存好。
大到一天开了几个工,干了多少件活,小到主轴每分钟转数,切削液的实时温度,走刀的进给量,甚至电机的电流波动,一秒钟能刷三四次,错不了。
原来我见过一个车间主任,之前为了核上个月的产能,跟统计员两个人加班到九点,吃了两盒泡面还对不上数。换了数据采集之后,打开界面拉个时间区间,十五分钟出数,他高兴得给供应商送货的时候,硬塞了两斤自己家炒的五香花生。
别以为它就是记个数。工艺部调新刀路的时候,就靠采出来的数据比对,同一块料,为啥老张车出来粗糙度合格,新车出来就颤?把两个人的参数拉出来一比,哦,原来主轴转数差了五十,进给量差了两毫米,问题一下就找到了。
机械车间用它,难在哪?
很多工厂老板觉得,不就是下个软件连个网吗?能花多少钱?能有什么难?
真进去踩坑才知道,坑能埋半个人。
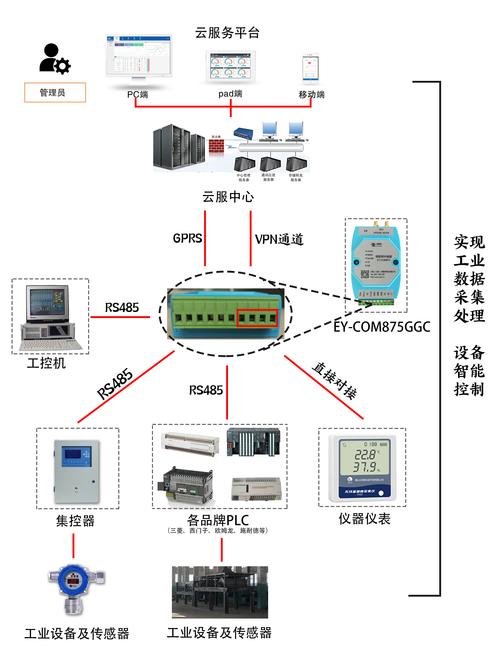
最头疼的就是适配。车间里的机床,哪能都是同一时间买的?十年前进的发那科,五年前进的西门子,去年添的国产机床,每家的通信协议都不一样,数据采集软件不是拿过来插上网线就能用,得一个个改接口做适配,遇上那种快退休的老机床,连个网口都没有,得额外装电流传感器、转速计数器,软件还得能读这些第三方传感器的信号,稍微不对就出乱数。
还有干扰。车间里面什么焊机、行车、空压机都开着,电磁干扰一出来,传输的信号跳得像过山车,你采出来的数据,一会主轴转数一万,一会直接归零,根本没法用。好的数据采集软件,得自带滤噪算法,能把垃圾数筛出去,留准的。
还有个最常见的坑,不少工厂上这套东西,就是为了应付甲方验厂,或者凑智能制造的项目,钱花了,系统装了,大屏也做了,采上来的数据存在服务器里落灰,没人看也没人用。说实话,这钱扔水里还能响个声,这么造真的冤。
对一线工人来说,它到底有用没?
刚推这东西的时候,不少老师傅抵触,说这是老板装过来盯我们摸鱼的。
待久了就知道不是这么回事。原来你下班,得花半小时填生产记录、质量记录,填错了还要返工,现在软件自动都记好了,你干完活直接洗手下班,省下的时间够你在门卫室跟人下半盘象棋。
算绩效的时候更清楚,你这个月干了多少活,合格多少,软件记的比班长明明白白,不会把你的活错算到别人头上,也不会少给你算加班产出。
之前待过一家汽配冲压车间,他们用数据采集采冲压的压力数据,原来模具都是凭经验换,用到裂开了才换,中途不知道废了多少件料,现在软件盯着压力,压力一偏就提醒你该磨模具该保养,每个月省下来的废料钱,够给整个车间发半年的降温费。
不过话说回来,现在不少做数据采集的,就爱做花活,又是大屏动态展示,又是各种预测,功能堆了一堆,一线工人打开一看,全是看不懂的名词,找个产量数据点半天才找得到。
真到车间里用,最受欢迎的从来不是那些花里胡哨的。只要能把数采准,能随时调出来用,不卡不掉线,就够了。
今天我走的时候,小周还在调那台老数控的信号,他说刚才试了十分钟,信号终于不跳了,待会要存一周的数据给工艺部调刀路。我凑过去看,屏幕上就是一行行跳动的数字,没有炫酷的动态效果,没有飘来飘去的标语,就是安安稳稳在那跑着。
这才是车间里该有的数据采集软件。干好自己的活,帮大家少受累,多省钱,就够了。