2026-10-09 12:09:52 作者:网编
分类:文章
刚从车间出来,劳保鞋帮子上还沾着没擦干净的切削液油点。这三天蹲在装配区调机,腿都麻了,满耳朵都是主轴旋转的嗡嗡声,闭眼睛都能想起坐标系里跳的坐标数字。很多人提起数控机床,只知道是电脑控制的加工机器,没什么好说的——真下过车间才知道,这里面的坑,比你加工过的零件槽还多。
别被“数控”两个字骗了,核心还是那堆铸铁
很多小厂买设备,盯着系统参数看,什么多少轴联动,定位精度几微米,转头就砍床身的价格。这完全是捡了芝麻丢西瓜。数控机床,核心精度根本不在电脑系统里,在床身的铸铁里。原来的普通车床靠工人手摇进刀,数控机床只是把人摇把手的动作,换成了伺服电机精准控制,本质还是“削铁”的活。
我见过老板贪便宜,买了无牌小厂的设备,比正牌便宜了快五十万,不到半年就出问题:车出来的轴承座,同一个尺寸切十个,公差能飘出三根头发丝,退单加赔偿亏了快一百万,蹲在车间门口抽烟抽了一下午。
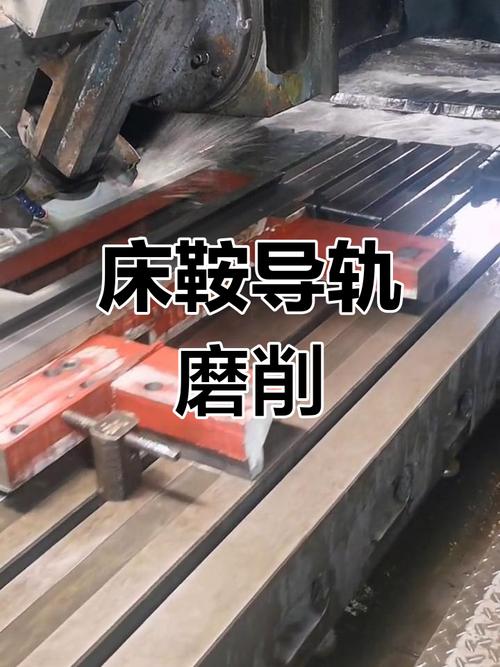 数控机床拆机后床身导轨打磨现场
为啥床身一定要用厚铸铁?不用更结实的钢?其实就是为了吸震。你高速切削的时候,刀具和工件碰在一起,每分钟几千转的震动,钢的刚性够但吸震差,震得整个床子都抖,切出来的工件表面直接就废了。
浇好的铸铁床身,还有一步最考验良心:自然时效。说白了就是浇完扔在露天堆场,放半年甚至一两年,让铸铁自己把内应力慢慢释放完,该变形的变完了,再拿去加工导轨。很多小厂等不及,放一个月就拉走,甚至用加热时效蒙事,价格是下来了,客户用个一两年,床子自己慢慢变形,精度直接垮了,找谁都没用。
说实话,现在国产数控系统已经做得相当不错了,普通人根本用不出和进口的差别,真正拉差距的,还是这些看不见的地方。
最难的不是“准一次”,是“一直准”
大家买数控机床,第一句问的都是“精度能到多少”。其实单次做对不难,难的是一万次都对,二十四小时连开都不抖。
去年我跟着售后去客户那调一台加工模具的床子,切深沟槽的时候,只要进刀速度快一点,工件表面必然出波浪纹,磨了五次刀,调了十几版参数,折腾了两天都没解决。最后沿着地基走了一圈,发现客户安装的时候图省事,没按要求挖防振沟,隔壁车间的冲床一开机,震波顺着地面传过来,这台床子的主轴就跟着微微抖,你说去哪说理去?
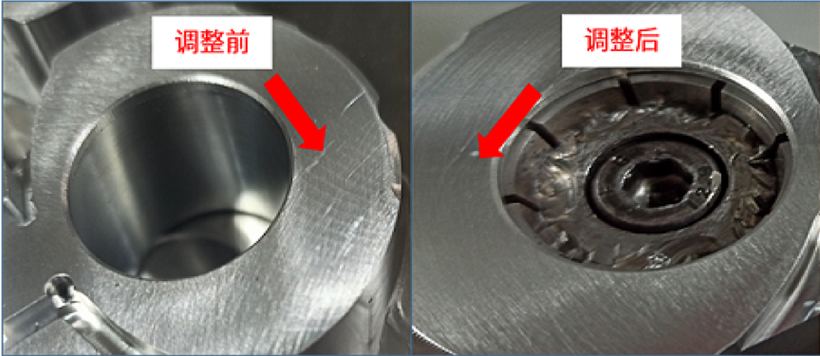 数控机床加工模具表面振纹对比图
很多人对数控机床有个误解,觉得全是电脑控制,根本不需要工人了。不对,机器能按程序走,但它不会听声音啊。老工人开机,主轴一转,听两秒就知道刀磨钝了,或者夹具没夹稳,这个经验,再过十年AI也代替不了。
还有温度,车间白天晚上温差十度,钢铁热胀冷缩,精度就会飘,有经验的工人早上调一次参数,晚上再调一次,这都是书上学不来的。
还有一个常见误区:觉得有了数控机床就能做所有活。不对,简单的大批量零件,普通车床加工反而更便宜,真不是越高端越好用,适合的才对。
它悄悄改变了整个工业的底色
 它悄悄改变了整个工业的底色
没数控机床的时候,想做个带复杂曲面的零件有多难?比如飞机发动机的叶片,全靠顶级老师傅手工打磨,三个月磨一个,十个里面能挑出一个合格的就不错了,成本高到天上去,根本不可能量产。现在呢?五轴数控机床编好程序,十几个小时就能出一个,公差控制在一微米以内,合格率能到九成以上。
我们现在开的汽车,用的手机,身上的金属零件,大到汽车框架,小到充电口的触点,几乎全是数控机床做出来的。要是没有这东西,别说便宜的私家车,你连几百块的智能手机都用不上。
哦对,还有人说,现在都3D打印了,数控机床是不是要淘汰了?说实话,3D打印适合做小批量复杂结构,真要大批量高精度生产,强度要求高的零件,还是数控机床靠谱,至少未来几十年,还是工业加工的主力。
不过话说回来,现在数控机床越来越智能,原来一个工人管一台,现在一个工人能管三四台,把人从重复的手工劳动里解放出来,去做更复杂的调机和设计,这就是最大的进步。
下次你路过机械加工厂,隔着玻璃看看那些静静运转的铁箱子,别觉得它只是一堆冷冰冰的铁。我们生活里所有和金属有关的便利,大半都是它一点点削出来的。就这么简单。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的隐形工匠:数控机床到底牛在哪
文章链接:https://m.zystgy.cn/a/61592