说穿了,模锻就是带模具的“现代打铁”
古代打铁打个菜刀,都是师傅一锤一锤调整形状,这叫自由锻。模锻不一样,提前做好跟零件形状一模一样的两个模具,一个固定一个动,把加热到软化的金属坯料放进去,一压机,金属受力变形,填满模具型腔,出来就是你要的形状。说白了跟你在家用月饼模压月饼一个道理,面团放进去一按,带花的月饼就出来了。
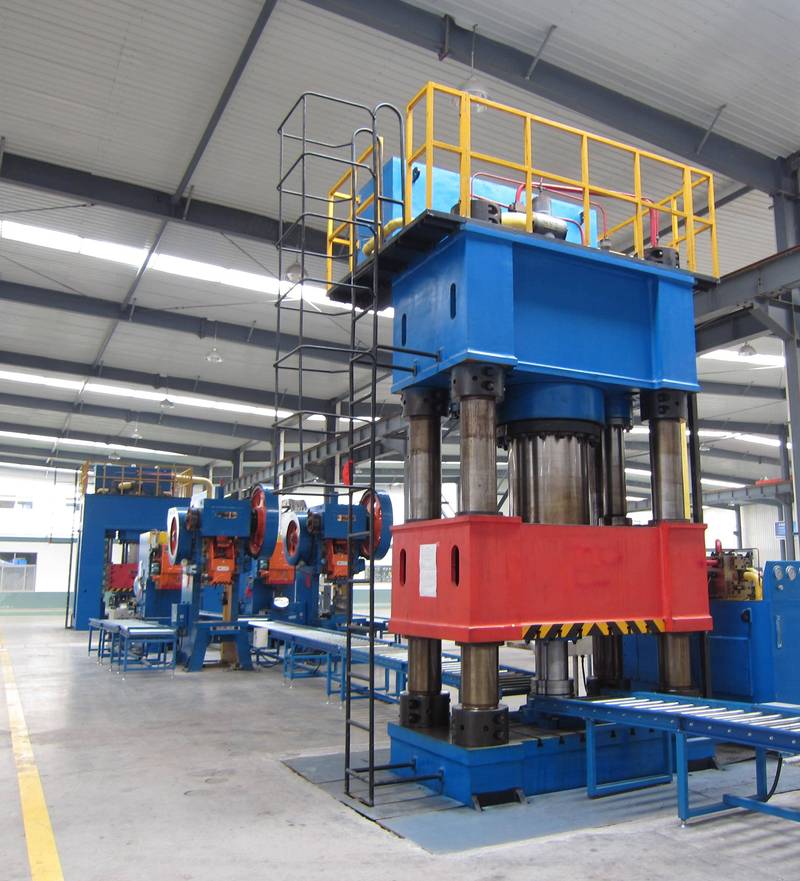
区别就是,人家压月饼用手劲,模锻用的是几千吨甚至上万吨的压力,坯料是上千度的钢或者有色金属。说出来你可能不信,只要模具做的准,一次就能压出几乎合格的零件,比你一刀一刀切削省材料多了,还结实。
看起来简单,实则全是卡人的细节
最头疼的就是型腔填不满。你想啊,金属虽然烧软了,但流动性还是比不上融化的塑料,有的地方型腔特别窄特别深,压力不够,温度低一点,金属流不到位,做出来就是个废件,直接回炉。我刚接触的时候见过一批连杆,就是出炉后多等了三分钟,温度降了五十度,整批二十件全废,十几万的工时打水漂,心疼死。
第二个绕不开的难点是模具寿命。你想,每次冲压都是几千吨的力砸在模具上,还要接触上千度的坯料,热胀冷缩反复折腾,用不了多少次模具就会开裂变形,精度差一丝,零件就废了。所以模锻的模具钢,那都是专门炼的,比普通钢材贵好几倍,开一套大模具几十万都是常事。
很多人不知道,模锻最大的优势其实在金属纤维。金属本身是有纤维流线的,就像木头的纹理,模锻是顺着零件形状把流线压开,不会轻易切断,而切削加工是把整块料挖掉多余部分,原来的流线直接切断,受力的时候很容易从断口裂开。就拿汽车发动机的连杆来说,每天要跟着曲轴转几万次,反复受冲击力,模锻出来的连杆,跑几十万公里都不会出问题,换切削出来的,说不定几万公里就断裂了。
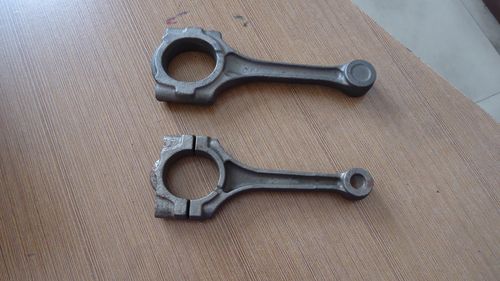
还有个小细节就是飞边,为了保证型腔百分之百填满,一般都会多放一点料,压的时候多余的料会从模具缝挤出来,变成一圈薄薄的飞边,锻完还要切掉。这一步看着简单,飞边切不干净,后续装配都装不对。不过话说回来,现在的精密模锻早就把飞边控制得很小了,有的甚至不需要切,精度直接达到装配要求。
几个常见的误区,很多人都搞错
第一个误区:模锻只能做粗笨的大零件,只能做低精度的活。不对。现在冷模锻做的小零件,精度能到丝级,比很多普通切削加工都准,你自行车上的花键轴,电动车的接头,很多都是冷模锻出来的,不用再加工直接就能用。还有精密模锻做的齿轮,齿形直接锻出来,不用再滚齿,省了不知道多少工序和成本。
第二个误区:模锻是老掉牙的工艺,现在都有3D打印了,还要模锻干嘛?说实话,3D打印现在适合小批量复杂件,真要批量生产几千几万个高强度零件,模锻的成本和可靠性,3D打印根本比不了。哪怕是航空航天的钛合金大结构件,现在还是用模锻做整体件,强度够,稳定性高,这点真没得比。
当然模锻也不是万能的。批量只有个位数的话,开模费就几十万,平摊到每个零件上,比自由锻贵多了。太复杂的空心薄壁件,模具开不出来,也做不了。对吧?
我前阵子跟一个干了三十年模锻的老师傅聊天,他说模锻这行,看着就是砸铁块,其实每一个参数都是几十年现场试出来的,温度、压力、保压时间,差一点都不行。我们平时坐的汽车,飞的飞机,甚至盖楼用的钢筋接头,全是模锻出来的零件藏在里面,没人会特意注意到,但缺了它还真玩不转。