为什么RV减速器能卡掉国内机器人厂商半条命
工业机器人身上,超过三分之一的成本都花在关节上。而关节里,最金贵的零件就是减速器。
说实话,普通减速器谁都能造,钢厂传送带上的减速箱,路边工程车的减速机构,技术门槛真不高。可放到工业机器人的关节上,要求直接翻了好几个量级。
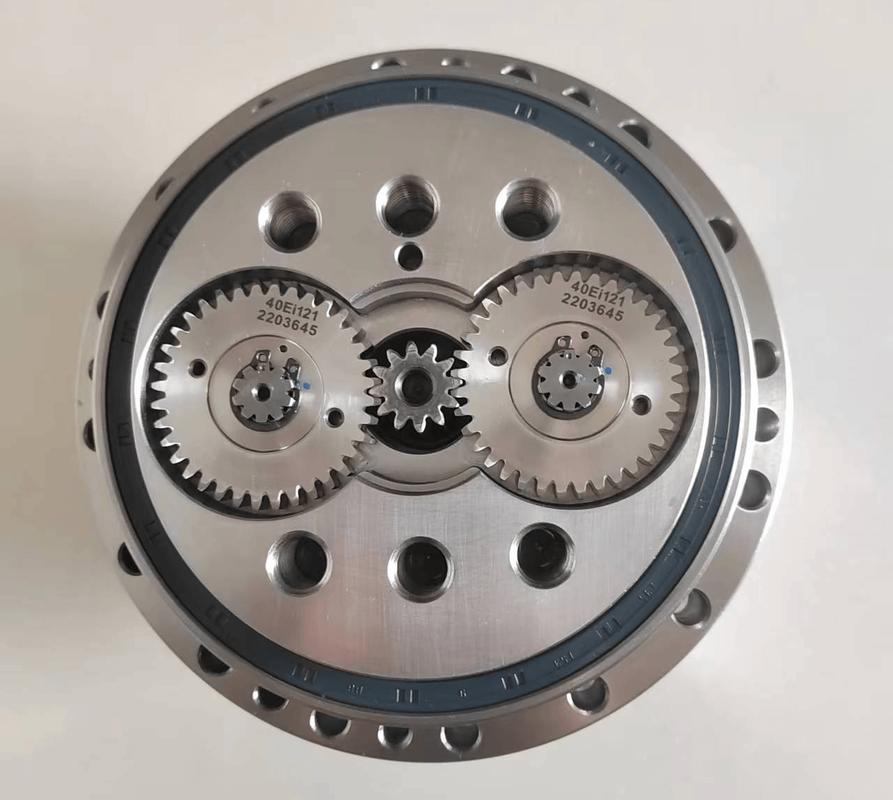
RV减速器就是专门给工业机器人中大负载关节设计的核心部件,现在全球高端市场大半还攥在两家日本企业手里,国内厂商进货不仅要排队,价格还被卡得死死的。
问:RV减速器和摆线针轮、普通谐波减速器到底差在哪? 答:差在精度保持性和极限负载能力。谐波减速器结构轻,只能扛小负载,一般用在机器人末端手腕这种位置,肩膀、腰部这种要扛整个机身重量的大负载关节,必须用RV。传统摆线针轮减速器本身承载不错,但体积大,回程间隙不稳定,RV在它基础上加了一级渐开线行星减速,把偏心扭矩分散到多个零件上,同样体积下承载能力翻了两三倍,回程间隙还能稳定控制在1弧分以内——什么概念?1弧分就是1度的六十分之一,输出端转一圈,误差比普通人的头发丝直径还小,这就是工业机器人重复定位精度的命根子。做RV减速器最难啃的三块硬骨头
不少人觉得,不就是照着图纸加工几个齿轮吗?能难到哪去?真进了加工厂你就懂了,每一步都卡得你怀疑人生。
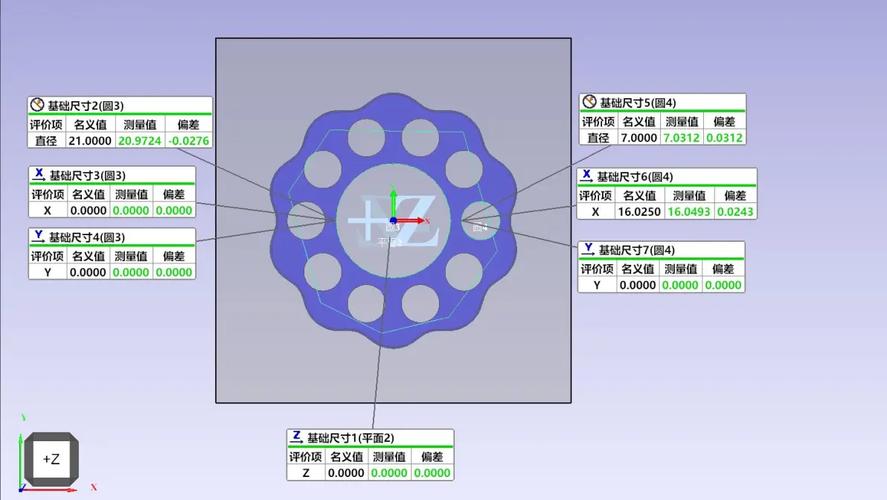
- 第一是针齿壳的加工精度。针齿壳里面几十个均匀分布的针齿孔,位置度公差通常要控制在0.002毫米以内,比普通机械加工的公差要求小了整整一个数量级,没有顶级五轴联动机床根本干不了,就算有设备,刀具损耗率高得离谱,加工一百个毛坯可能才出十个合格品,成本根本压不下来。
- 第二是摆线轮的齿形修形。不是套个摆线方程切出齿形就完事了,实际工作中减速器会发热、会磨损,还有装配公差,不修形的话,用不了一万次回程间隙就会超标,直接废掉。而修形的参数全是各家吃饭的本钱,都是几十年里攒了几十万小时工况数据磨出来的,抄得来图纸,抄不走这些经验数据。
- 第三是装配的公差选配。一台RV减速器有上百个零件,每个零件都有几微米的公差,怎么搭配才能让整体间隙刚好,不会大也不会卡死,这里面的经验,没做过几万台根本摸不透。
国产RV减速器换道超车的机会在哪
不过话说回来,最近五六年,国内已经有几家厂商真的跑出来了,不是那种拿样品吹牛逼的,是真的批量供货,能扛住工业现场三年以上不间断使用的那种。
确实有不少小厂赚快钱,喊着突破技术封锁,实际上连十万次寿命测试都没做完就拿出来卖,坑了不少下游机器人厂商,这个真的挺败好感的❗
💡我去年跟一家头部整车厂的设备工程师聊天,他们车间里的国产弧焊机器人,用的就是浙江某厂产的RV减速器,连续三年两班倒不间断干活,拆下来检测回程间隙,还在合格范围内,这个水平已经追平外资中低端产品了。
现在国产RV的机会,其实不在硬拼外资已经盘了几十年的高端存量市场,而是在新的增量市场换道。
比如现在爆火的协作机器人,不需要RV做那么大的负载,反而要求更轻更小,国内厂商把原来的铸钢针齿壳换成高强度铝合金,再做表面硬化处理,重量直接降了三分之一还多,成本还降了,完全贴合协作机器人的需求,现在不少协作机器人厂商已经换成国产货了。
还有模块化,原来主机厂要自己买减速器回去配法兰、配输出轴、调间隙,现在国内厂商直接做好集成好的关节模块,拿回去就能装,省了主机厂好多开发成本,价格比进口配套还便宜两成,竞争力真的不差。
工业核心零部件,从来不是靠喊口号就能突破的。差一微米,就是性能天差地别。现在下游需求起来了,只要沉得住气磨精度、磨一致性,再过几年,高端市场肯定能有国产减速器的一席之地。