2026-10-13 14:11:37 作者:网编
分类:文章
逛车间拐过刨床的工位,角落蹲着个半人高的大家伙,油布盖了大半,露出来的导轨亮得能照见人。新来的徒弟好奇伸脖子凑过去,手刚抬起来要碰,被我一巴掌拍回胳膊肘。
别瞧块头大,干的都是细活
很多刚入行的分不清铣床和车床,张口就说都是切铁的,有啥不一样。说白了,车床是工件转着,刀子贴上去车,车出来的大多是圆活。铣床反过来,刀子自己转得飞快,往工件上一贴,一刀一刀啃掉多余的料,刨平面、开键槽、铣齿轮齿,奇形怪状的轮廓都能做。
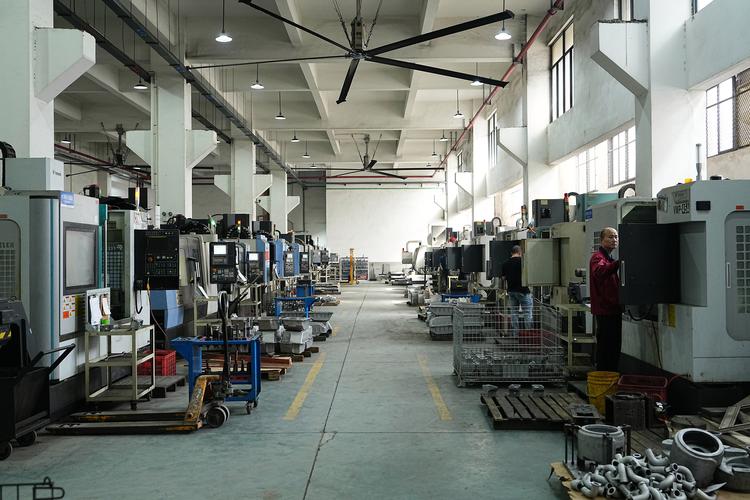 机械车间立式铣床作业实拍
你可别觉得不就是挖个槽刨个面,能有啥难的。就说飞机发动机叶片的固定槽,整个槽的公差要控制在大约0.01毫米以内——差不多是一根头发丝直径的十分之一。差一点,叶片装上去转起来抖,整台发动机都得报废。老铣床开起来的声音你记着,嗡隆隆带着沉劲,不像车床是嘶溜溜的走刀声,铣削的时候那震动顺着鞋底往上麻,那是刀子每一转都在啃钢,半分虚的都没有。以前手摇铣床时代,老师傅摇走刀,手上的力度都能感受出切削的深浅,差一点都能摸出来。
干铣床绕不开的几个坎
头一个就是振刀。只要刀杆伸得长一点,或者进刀量没调对,刀子转起来就抖,铣出来的面全是一道一道的波纹,跟搓衣板似的,直接废坯。上个月新来的徒弟铣个深槽,为了省得换刀,用细刀杆伸了快二十公分进去,一开机器,刀杆晃得都出虚影了,停下来一看,槽壁歪歪扭扭,好好一块毛坯直接废了,小伙子蹲在机床边抽烟,半天没说一句话。
第二个就是对刀找基准。现在数控铣床普及了,输入坐标就能走刀,可基准不对,坐标再准也白搭。尤其是不规则的铸件毛坯,哪个面当基准,差几个丝,最后成品尺寸就偏出公差了。
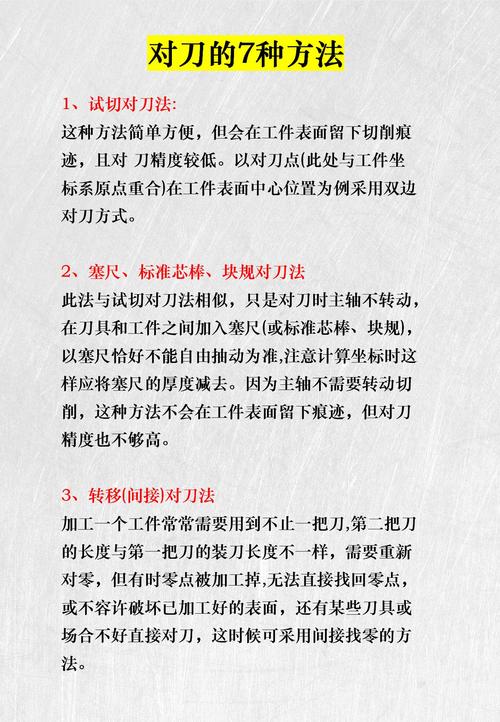 数控铣床操作工手工对刀图
对完刀还要选切削参数,不同材料脾气不一样。铝软,容易粘刀,得开快转速度,还要浇足够的冷却液冲掉切屑。淬硬钢硬,转得快了刀头直接崩碎,得慢走刀,慢慢啃。我见过干了二十五年的老师傅,换一款新的合金刀头,都得先切一小块废料试试,听听声音摸摸切面,才敢往成品坯上下刀。这行没有什么一键搞定的好事,全是手上磨出来的经验。
铣床从来没远离我们的日常
 铣床从来没远离我们的日常
说实话,大多数人这辈子都进不了机械加工车间,自然也没见过铣床,可你每天用的东西,哪一样离得开它?你手里拿的智能手机,铝合金中框的开槽就是铣床铣出来的。你开的汽车,发动机连杆的定位槽,也是铣床活。就连医院换人工关节,那块贴合人体骨头的曲面,都是五轴联动铣床一刀一刀铣出来的。没有铣床,这些东西都做不出来。
不过话说回来,现在自动化越来越发达,很多简单的铣削活都交给机器自动干了,可好的铣床师傅还是抢手。碰到复杂的曲面加工,调参数排刀路,还是得老师傅拍板,机器一开,听听声音就知道刀头磨钝了,这点本事,人工智能一时半会还学不来。
现在国产的五轴铣床做得越来越好了,以前买进口机床被卡脖子的地方,现在自己就能做,能铣出更大更复杂的零件,给航空航天造船这些行业撑着腰。
昨天交接班路过那台干了三十年的老立式铣床,漆面掉得一块一块,导轨还是油亮油亮的,学徒已经擦干净了工作台,明天接着开干。没有什么特别的,就是这样一刀一刀啃,啃出精度,啃出我们能用的每一样东西。对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的铣床,是怎么啃出精密零件的
文章链接:https://m.zystgy.cn/a/61894