别翻定义了,一句话分清车床和其他设备
很多科普绕来绕去说一堆,越说越乱。车床最核心的特征,说破大天就是一句话:工件旋转,刀具进给。这是它和铣床最根本的区别——铣床刚好反过来,是刀具旋转,工件进给。记牢这个,出门再也不会认错。
很多人觉得车床只能加工圆形零件,这是最大的误解。现在的车铣复合中心,车、铣、钻、攻一把干完,方的、异形的都能做,但核心还是离不开那一下旋转切削——只要用到工件旋转做切削,根子上还是车床的路数。小到你手表里的钢轴,大到十几米长的风电主轴,只要是回转类零件,全是车床车出来的。
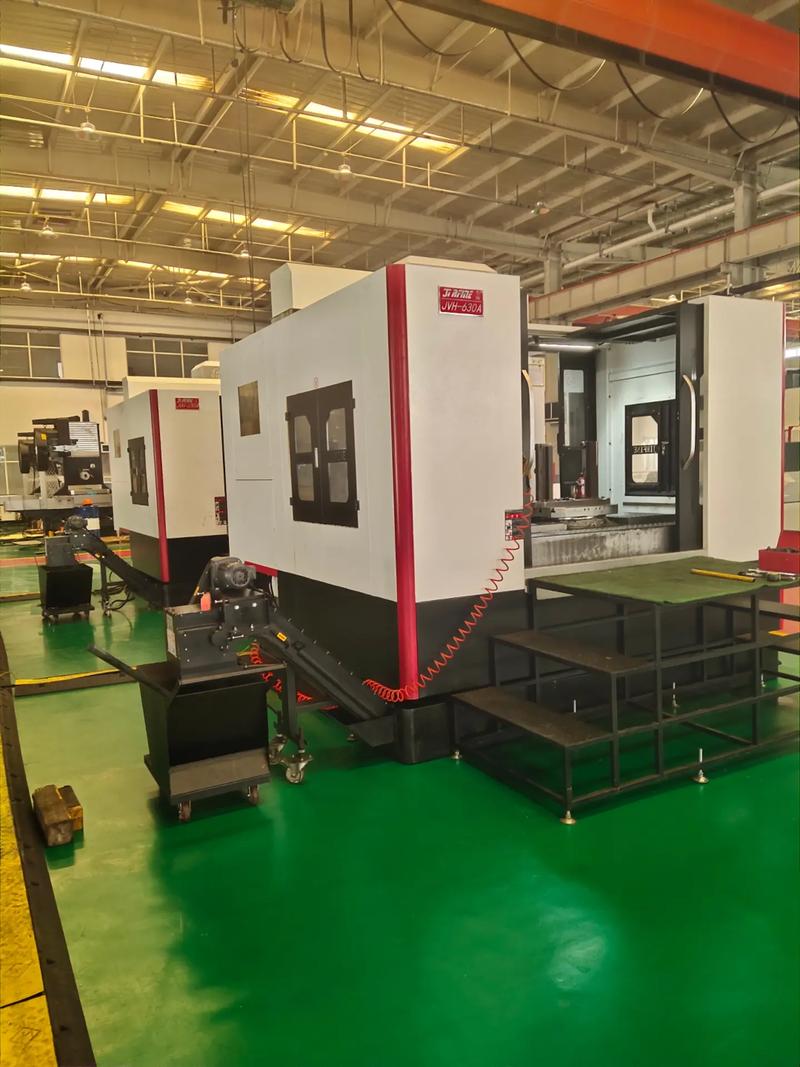
干了十年才懂:车床加工最熬人的那些坑
外行人看,不就是卡盘一夹,开转走刀吗?有啥难的?真上手干就知道,坑多到你怀疑人生。
第一个坑就是刚性。上次车一批长轴,直径28mm,长度800mm,学徒没顶活顶尖,直接开干,走刀走到一半,轴直接弹得跳起来,刀头崩了不说,零件直接废了。为啥?悬伸太长,刚性不够,一切削就震,出来的面全是密密麻麻的震纹,根本用不了。别说小零件,车几米长的大主轴,哪怕刀杆粗个几毫米,震纹都能差出来好几个等级。
第二个坑是精度保持性。你新车床刚装好,精度能做到一两微米,用两年就歪了,为啥?大多是床身应力没消干净。好的车床厂家,床身浇铸完了,扔在露天场自然时效半年以上,再拿过来加工,不然内部应力慢慢释放,用两年导轨就弯,精度直接跑没了。
还有刀尖的问题,车软铝爱粘刀,车淬火钢爱崩刀,你刀的材质选不对,车两三个件就得换,成本上去不说,精度根本保不住。要求亮面的铝合金零件,得用金刚石刀,转速还得对上,稍不对,就出积屑瘤,整个面全是麻点,磨都救不回来。
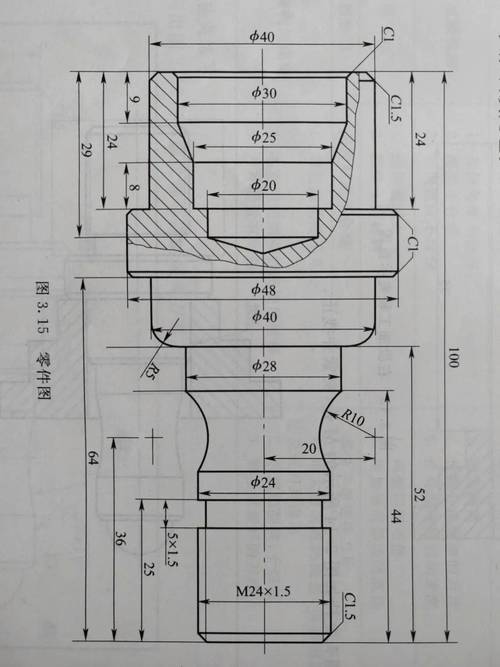
别觉得它老,高端制造离不了
这两年3D打印火得一塌糊涂,好多人说以后加工都不用机床了,车床更要被淘汰。说实话,纯扯。3D打印打出来的零件,表面粗糙度差几个数量级,受力的转动零件,比如曲轴、主轴,根本直接用不了,最后还是得上车床精车,再上磨床精加工,才能用。
现在的车床早就不是你印象里老师傅摇手柄的老设备了。数控车床早就普及了,车铣复合、多轴车床能干的活,比你想的多得多。一台顶级的高精度数控车床,售价大几百万上千万很正常,比很多你听着高大上的设备都贵,核心技术堆得狠着呢。
我刚入行的时候,师傅说,当好车工,先摸三年车床导轨。啥意思?每台车床都有自己的脾气,哪段导轨刚性差点,多长的悬伸必须顶顶尖,哪个转速区间容易震,这些东西,程序里写不出来,得靠你天天摸,天天车,才能摸出来。哪怕是全数控的设备,最后调刀补找精度,还是得靠车工的手感。
不过话说回来,车床这个东西,诞生快两百年了,核心原理没变过,就是靠工件旋转切金属,但是就是这么简单的原理,能做到顶级精度的厂家,全世界也没几家。说白了,制造业的底子,就是这些看起来笨笨的老设备撑起来的。
昨天加班走的时候,路过老厂区那台快三十年的普通车床,灯还亮着,老师傅在车一个定制的小零件,转速不高,转起来嗡嗡的,声音特别稳。没有什么惊天动地的,就是安安静静切下一堆铁屑,做出能用的零件。这就是车床。