2026-10-13 15:00:57 作者:网编
分类:文章
干机加工快三十年了,见过太多新手糟蹋了好磨床。
花十几万买的进口设备,用不到一年,精度掉得比国产旧设备还厉害。
老板骂,师傅急,到头来问题出在最不起眼的细节上。
别不信,磨床的精度,一半靠安装就定死了
很多工厂买了新磨床,图省事,随便找个空地方往水泥地上一放,垫两块废铁板就开机。用不了半年,磨出来的平面平行度超差两丝,还拍着桌子骂设备厂卖次品。
说实话,磨床对安装基础的要求,比任何金属切削设备都严。你想,磨床要干到微米级的精度,厂房地面哪怕有一毫米的不均匀沉降,整台设备的导轨就歪了,你再怎么调丝杠、补间隙都救不回来。
通常新磨床安装,要浇至少30厘米厚的钢筋混凝土基座,浇完还要静置半个月以上,让基座完全沉降稳定,才能开始校水平。很多小厂嫌费时间费钱省了这步,后期出问题,只能自己扛。
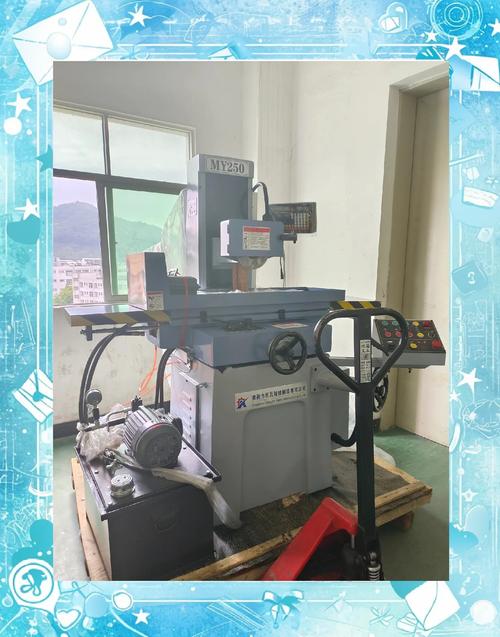 平面磨床安装水平校准现场图
问:我厂里车间空间不够,能不能把磨床放在二楼?
答:只要楼板承重达标——通常每平米不低于1.5吨,就可以放,但必须在磨床基座和楼板之间加一层10厘米厚的减震橡胶垫,不然隔壁冲床一开冲,震得磨床导轨抖,你磨出来的平面肯定有水波纹。我十几年前刚开作坊的时候踩过这个坑,亏了一整批模具料,肉疼到现在。
导轨喝错油,精度掉得比你想的快
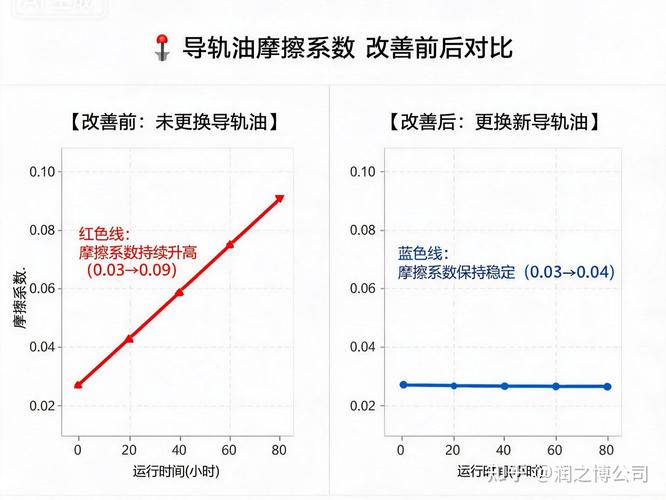 导轨喝错油,精度掉得比你想的快
磨床导轨是整个设备的基准,导轨不好,一切白搭。我见过太多人图省钱,随便拿家里存的普通机油灌进去,要么太稀,承载不住磨头的重量,走刀的时候往下沉;要么太稠,阻力太大,走刀一顿一顿的,磨出来的工件厚度差一大截。
磨床导轨用油是真的有讲究,粘度得跟着室温走。室温低于15℃,得用32号导轨油,高于25℃就得换46号,南方梅雨季湿度大,每次换油还可以少加一点防锈剂,避免导轨生锈。
别小看那一层油膜,磨头几十公斤的重量全压在上面,油膜破了,就是金属硬碰硬磨,用不了半年,导轨就磨出凹痕,修一次得大几千,够你用好几年正品导轨油了。
问:磨床每天下班都要给导轨擦油防锈吗?
答:必须的,尤其是南方的潮湿车间,磨完活,砂轮屑混着切削液很容易留在导轨面的缝隙里,不擦干净,一晚上就能出锈斑。锈斑留在导轨上,后续磨任何活都会拉出均匀的线痕,磨头都救不回来,铲花修导轨又是一笔不小的开销。
💡 小提醒:每次换班,擦完导轨,别忘了给导轨面浇一层薄油,花不了两分钟,能省大麻烦。
砂轮静平衡没做好,再好的磨床也白给
换砂轮是磨床工每天都要做的事,但十个新手里面,有八个不会做静平衡,甚至听都没听过。
上次去一个客户厂里修活,看到一个学徒刚换完砂轮,连平衡都不做,直接开机上工件,一进给下去,整个磨床振得拉手,工件表面全是密密麻麻的颤纹,整料直接废了,还嘴硬说磨床主轴坏了。
说实话,哪怕是原厂出厂的成品砂轮,重心也不可能完全居中。砂轮每分钟几千转,重心偏个几克,转起来的离心力就能把磨头带得抖,不仅出颤纹,时间长了还能把主轴轴承磨坏,换一套主轴轴承小几万,够你做一百次静平衡了。
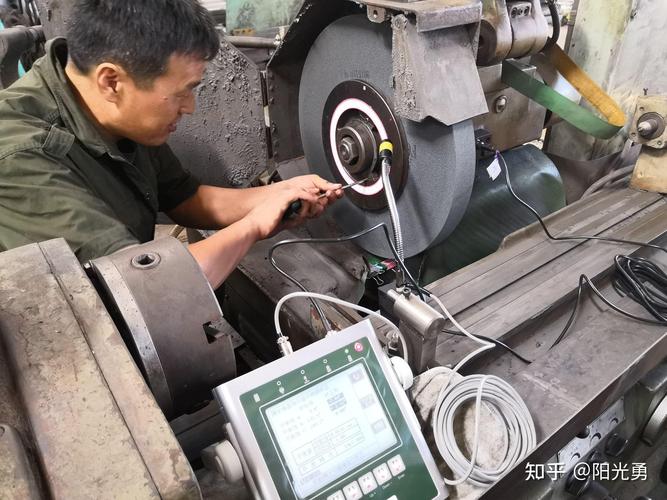 平面磨床砂轮静平衡校正实操图
做静平衡真不麻烦,花不了十分钟。把砂轮套在平衡轴上,放到调好水平的平衡架上,让它自己自由转动,停稳之后,下方就是重的一侧,在上方轻的一侧贴平衡块,反复调两三次,直到砂轮能停在任意位置都不晃,就搞定了。就这十分钟的活,能帮你省几个小时修工件的时间,不香吗?
❗ 别拿磨床干粗活
不少工厂赶活的时候,把磨床当铣床用,直接在上面铣毛坯,那冲击力直接就把主轴间隙砸大了,再好的磨床也扛不住这么造。
💡 精度掉了先自查,不用急着找师傅
大多数时候磨床精度不对,不用拆机器,先查三个地方:
1. 基础水平是不是变了,重新校一遍
2. 导轨镶条间隙是不是大了,紧一点
3. 砂轮是不是钝了,该修圆修圆该换就换
百分之八十的精度问题,都能在这三步里找到原因。
不过话说回来,磨床就是个吃细节的设备,你平时多上心,按时维护,它就能给你出合格的活,没什么神秘的。那些能用十年还保持微米级精度的磨床,哪台不是被主人当宝贝疼着的?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:磨床老师傅不会随便说的:平面磨床精度维护的核心细节
文章链接:https://m.zystgy.cn/a/61896