上个月去苏州某光伏厂陪产,刚站在上下料工位3分钟,就听见”哐当”一声——半框刚切好的硅片从机械臂末端砸在传送带上,碎片蹦得满地都是。现场操作工蹲在地上骂,说上周刚换的新吸盘,怎么说掉就掉。
我凑过去捡了块碎硅片,又捏了捏挂在机械臂上的那几个黑橡胶圈。得,问题就出在这——这几个吸盘是采购图便宜拿的通用款,内侧的密封筋比原厂的矮了快0.2mm。
你以为的工业吸盘,就是大号马桶搋子?
很多人第一次见工业吸盘,第一反应都是这玩意不就是把家里通下水道的搋子放大?
真不是一回事。家里的搋子是你自己按下去排空气,靠人手的劲维持负压,松个手可能就掉。工业吸盘是连着真空回路的,负压值从-60kPa到-90kPa不等,全靠泵或者真空发生器持续抽气维持。
别觉得看着就是块黑橡胶,翻过来你仔细看,内侧那几道细密的环形筋才是核心。差0.2mm的凸起高度,吸带点粉尘的板面时,漏风量能差三倍。
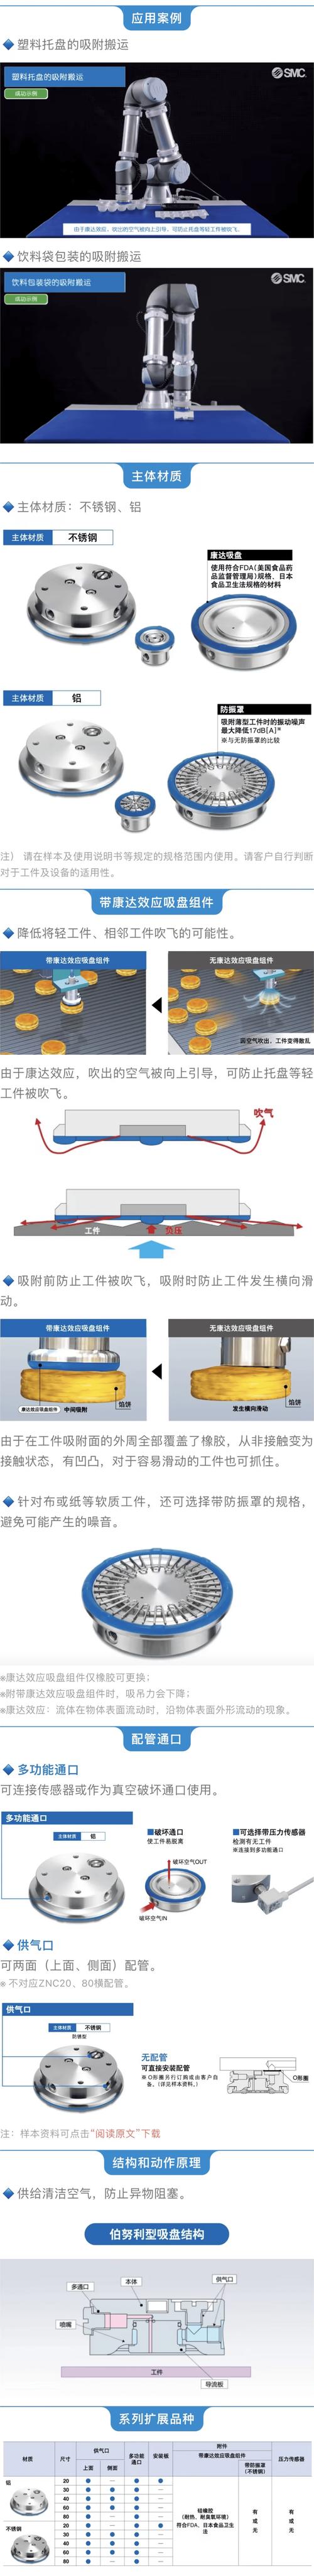
之前测过同尺寸、同材质的两款吸盘,一款筋高0.1mm,一款0.3mm,吸表面带10微米抛光粉的光伏玻璃时,前者5秒就开始掉负压,后者扛了3分钟还稳得很。当时采购部还说两款进价差5毛,没必要买贵的,结果换上去第一天就碎了两万块的硅片,算下来那5毛的差价,连零头都不够赔。
掉件的锅,真不全是吸盘的
产线上但凡掉件,第一反应怪吸盘质量差,是很多操作工的本能。
说句不好听的,我见过至少一半的掉件事故,跟吸盘本身半毛钱关系没有。
比如吸盘装歪了,偏了2度,接触面积少了三分之一,再好的吸盘也吸不住;或者真空管路漏了,那个漏点就在接头的丝扣上,你拿肥皂水泡半天都不一定找得到——因为漏的量刚好够维持静态吸附,一抓移动速度快了,负压立刻就掉。
我之前踩过最蠢的坑,就是在汽车焊装线换吸盘,换完就跑,结果跑了三公里接到现场电话说全掉。回头查才发现,吸盘上那个0.5mm粗的泄压孔,我装配的时候偏了1mm,吸附的时候相当于一直开着个小缝往回路里打气,哪能不漏。
还有人觉得吸盘越软越好,贴得牢对吧?不对。吸那种1mm厚的薄铝板,你用邵氏硬度30度的超软吸盘,一吸就把板面吸个凹坑,后面送去喷涂,那个坑就是个流挂的印子,整板直接报废。之前有个客户非要换超软吸盘,说之前的硬吸盘吸不住带弧度的板,结果换上去一周,拉回来两百多块带凹坑的铝板,全是吸盘压出来的印子。后来换回去原来邵氏60度的,把吸盘边缘磨出15度的斜角,反而贴得牢,还不留印。
不过话说回来,也不是吸盘越大越靠谱。之前有个工位抓12寸的晶圆,一开始用直径100mm的大吸盘,结果一吸就把晶圆吸裂了——因为大吸盘的接触面积大,局部负压太集中,薄晶圆哪扛得住。后来换成直径40mm的小吸盘,分散在晶圆四周,每只吸盘的负压值调低一半,反而稳了。
那些定制款的小心思,全是现场磨出来的
别觉得工业吸盘都是千篇一律的黑橡胶圆片,真到了特殊场景,各种改动能超出你想象。
吸那种带编织纹路的碳纤维板,普通橡胶吸盘一贴就粘下来一层纤维,就得换带特氟龙涂层的,不粘;吸那种刚落砂的高温铸件,普通橡胶100度就化得粘在工件上,就得用氟橡胶或者硅橡胶的,耐温能到250度;还有那种吸多孔的泡沫板,普通真空根本吸不住,一抽气就全漏了,就得用带多孔烧结垫的吸盘,靠垫面的摩擦力辅助吸附,哪怕漏点气也能抓稳。
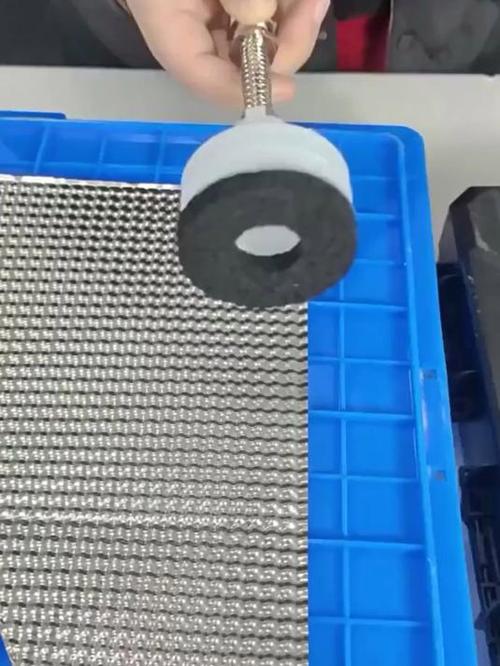
说实话,我之前第一次见吸海绵的吸盘,以为是什么黑科技,拆开看就是个普通橡胶吸盘,前面粘了块3mm厚的聚氨酯海绵垫,成本加了两块钱,解决了之前换十几种吸盘都抓不稳的问题。哪有那么多玄乎的设计,都是在产线上跟各种小毛病死磕,试出来的最优解。
之前有人跟我说,以后工业吸盘迟早要被磁力夹爪、电动夹爪取代。
其实根本不会。吸那种怕夹的软膜、易碎的玻璃、表面不能留痕的锂电池极片,你用硬夹爪一夹就变形,用磁力的话,塑料、玻璃根本不导磁,还是得靠吸盘。当然现在也有新玩意,比如那种带静电吸附的吸盘,不用抽真空,靠静电抓薄的晶圆片,不过那玩意对灰尘特别敏感,稍微沾点灰,静电就没了,离大规模用在普通产线上,还早。
上周回之前那个光伏厂,操作工把新换的吸盘边缘都贴了层薄的泡棉胶带,就为了补那个漏风的缝。
你看,哪有什么完美的零件。能稳稳当当抓着料走完一整圈流程,就算合格。