上周帮江苏一家建材厂排查设备故障,整个人差点被呛得跳起来。他们当初图便宜买的8立方卧式搅拌机,混干混砂浆的时候,底部每3天就积一层硬料,清一次要花4个工人拆2小时侧板。
为什么干混工况首选卧式桨叶搅拌机
说实话,很多人一开始觉得立式搅拌机省事,占地小。真用在干砂、水泥、粉煤灰这种密度差大的物料上,半小时就分层。卧式的不一样——整根主轴横在筒里,桨叶抛起物料的高度刚好覆盖整个筒体截面,不会出现底部沉底、上面飘细粉的情况。
这是物理结构决定的。
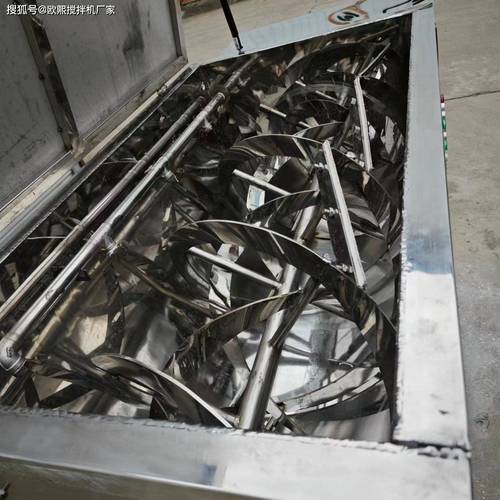
很多销售会跟你吹“我们的设备混料均匀度能到98%”,别光听数字。你得问清楚,这个均匀度是在什么物料条件下测的——纯干砂的混合,哪怕是个破铁桶搅都能到95%以上,要是密度差超过3倍、粒径差超过10倍的物料,没有卧式结构的轴向对流,根本达不到稳定的均匀度。
问:我家物料是带点粘性的腻子粉,选1.5立方的卧式搅拌机,每批次混多久能均匀?
答:通常混6-8分钟就够,别贪久。超过10分钟反而会因为桨叶持续剪切,把已经分散的纤维素醚重新打团,后续施工的时候直接出现刷痕。这个参数你可以查对应物料的混合实验手册验证,别信销售说的3分钟混完——那是纯干砂的测试参数,带粘性的物料根本达不到。
那些销售不会主动说的设计细节
跑了快十年工业设备现场,我见过太多为了压成本偷工减料的设备。
桨叶厚度低于8mm的,别碰。之前有个客户贪便宜买的设备,桨叶是5mm厚的普通钢板,混石英砂的工况下,3个月就磨穿了,换一整套桨叶要花小两万,比当初省的设备钱多好几倍。
亏死。
还有个容易被忽略的点:接触物料的衬板必须是可更换的耐磨陶瓷或者高铬合金,别用那种和筒体焊死的普通钢板。一旦衬板磨穿,整个筒体都得切割更换,维修成本能到新设备售价的40%,太不划算。
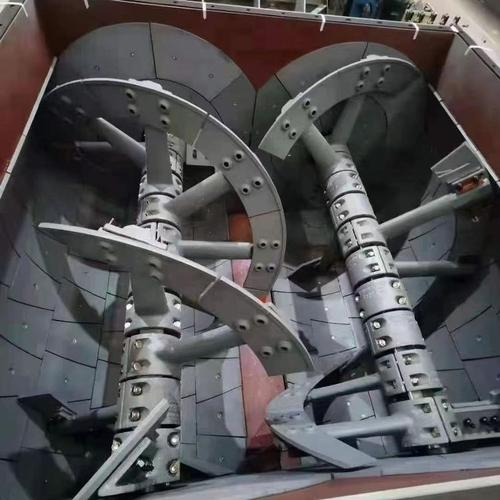
别觉得“我平时物料磨蚀性不强,凑合用普通钢板就行”。真等你发现衬板磨穿的时候,里面的筒体早就被物料磨得凹凸不平,哪怕换了新衬板,贴合度也不好,用不了多久还是会漏料。
问:我们车间有防爆要求,搅拌机的电机选普通的Y系列行不行?
答:绝对不行。只要你处理的物料有粉尘爆炸风险——比如淀粉、金属粉、含溶剂的粉体,电机必须选Ex d IIB T4等级的防爆款,连轴承的密封都得用防尘隔爆的结构。别信销售说的“我们给电机加个防尘罩就行”,真出了粉尘燃爆的事故,那不是设备钱的问题,是要追责的。
日常运维里最容易省掉的关键步骤
很多人觉得搅拌机是铁疙瘩,皮实耐造,装完就扔在车间不管。错。
每天下班前必须空转30秒,把筒里残留的物料甩干净。
别嫌麻烦。
前面说的那家江苏建材厂,就是从来不清底,积的料硬了之后和转动的桨叶硬磨,不仅把桨叶磨偏了15度,还把主轴的密封磨漏了,水泥灰顺着轴往外冒,半个月就把轴承烧了。停机维修3天,损失的产能够买半台新设备了。
💡 很多人换轴端密封的时候,直接把密封圈塞进去就完事。不对,轴端密封的压盖必须和轴保持0.2-0.3mm的间隙,压太紧了轴转不动,压太松了漏粉。这个参数通常在设备安装手册里都有,别凭着感觉拧螺丝。
还有个小提醒:如果你每批次出料量超过3立方,一定要选液压开门的结构。别选那种手动插板的,一次出料要两个人拉10分钟,效率低不说,插板被硬料卡住的时候,硬撬容易把插板撬变形,漏料漏得满地都是,打扫都要花半小时。
说实话,我见过太多工厂买设备的时候,货比三家比的都是谁报价低,等到真出问题停机维修的时候,一天的产能损失就够当初多花的钱买个靠谱设备了。搅拌机这东西,不是快消品,一台正常用个八九年没问题,省那几千块钱,换回来的是三年两头停机维修,真的不值当。
上周给那个江苏建材厂换了加厚的高铬衬板,调整了桨叶的安装角度,现在他们清底的时间从2小时缩到10分钟。老板说早知道当初不贪那点便宜,省下来的精力都能多接两个订单了。
是啊。
设备从来不是越便宜越划算。
适合自己工况的,才是真的好。