刚进车间的时候,张师傅把一把0.02精度的游标卡尺往我怀里一塞,指着机床那头闪着银灰色光的模头说,别光看那堆塑料粒子从机筒里钻出来好看,出了次品,全是这玩意儿的问题。
出料缝的差池,全是摸出来的不是算出来的
别信图纸上标得整整齐齐的公差。真到车间里,PP料的熔融温度飘个5度,或者换了一批原料的流动性,之前调的缝宽全得废。我上次帮着调PVC线槽的模头,图纸上写的缝宽1.2毫米,上机跑了半小时,出来的线槽一边薄一边厚,薄的地方一掰就裂,厚的地方堆得像个小土坡。
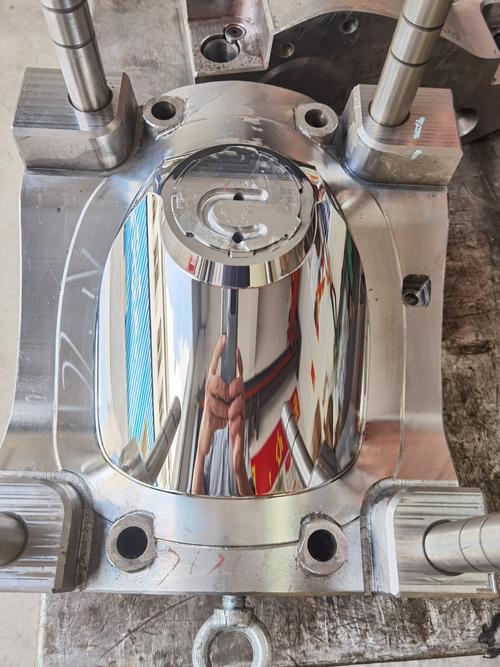
蹲下来拿塞尺塞了半天,才发现模头的分流锥旁边粘了一点之前剩的料渣,刮掉的那一下,汗滴在刚抛光的模面上,亮得晃眼。出料缝的0.05毫米公差,说起来简单,真要保证整个圆周或者整个直线段的缝宽一致,全靠师傅手里的砂纸一遍一遍磨,靠塞尺一点一点试。没有什么捷径。
别信”万能模头”的鬼话
上次有个做装修线条的老板过来,开口就要个模头,今天能跑PS发泡料,明天能挤PVC软质条,后天还能出PE的水管接头。我当时给他递了根烟,说你这要是能成,我把车间的机床都吃了。
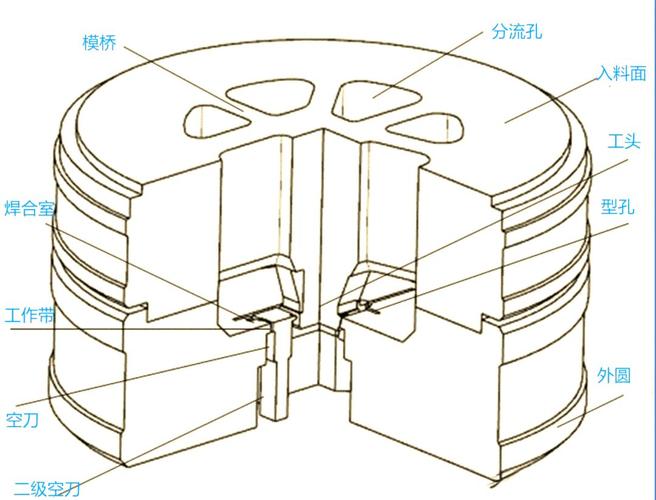
真不是抬杠。模头的分流道压缩比,是对着特定材料的熔融粘度算的,挤硬PVC的模头,压缩比通常在5到8之间,你要是拿这个去挤软的TPR,料还没压实就出来了,表面全是麻点,像长了一脸痘。截面形状更不用说,方的线槽模头,怎么可能直接出圆的水管?分流道的走向,模腔的定型段长度,全是对着截面的长宽比、壁厚分布算出来的,换个稍微厚一点的截面,定型段就得加长,不然料出来的时候应力没释放,凉了之后直接翘成个月牙。
调模的功夫,全在等出来的那半米料上
开机之后别着急把料接走,先放掉头半米。那半米料里,混着机筒里上次剩的残料,还有模头刚升温时温度不均的料,头半米的废样检测,是每个调模师傅的必修课。拿卡尺量,拿手摸,甚至拿鼻子闻——有没有焦糊味,要是有,那就是模头的某个死角积料了,得拆下来刮,不然跑上两小时,积料碳化掉下来,混在成品里就是个硬疙瘩,整卷的料全得废。
有次赶急单,客户要的是透明PC阳光板的模头,我熬了两个通宵,每次调完缝宽,等料出来凉到能上手的温度,就拿千分尺卡壁厚,差0.03毫米都得拧一下旁边的调节螺钉。那几天车间里的咖啡罐空了三个,最后出来的板子透光度够,没有流痕的时候,我靠在机床边差点睡着。
你可能平时根本注意不到这东西和你的关系。你家装的PVC水管,阳台搭的阳光板,家里塑钢窗的型材,甚至你买的塑料收纳盒用的挤出片材,全是这玩意儿挤出来的。没人会盯着水管的壁厚是不是均匀,窗户型材的表面有没有流痕,但要是模头没调好,你家的水管用个两年就裂,窗户晒半年就变形,那时候你骂的质量问题,根源可能就是车间里那0.02毫米的缝宽没对准。
现在有人说要上AI调模,把温度、速度、缝宽全输进去,机器自己调。说实话,我见过那套设备,上次跑PE管的时候,客户换了一批加了30%回收料的原料,流动性比之前的纯料差了两成,AI调了半小时都没调出均匀的壁厚,最后还是张师傅拿塞尺塞了两下,拧了三个螺钉,料就顺了。不过话说回来,要是以后能把我们这些老师傅调模的经验全输进系统,那也挺好,至少不用年轻人再熬通宵蹲在机床边,等那半米凉下来的料了。