真的。
我干了这么久制造,第一次见这么不讲道理的防锈工艺。
别被名字唬住,本质就是个带电的”泡池子”
好多人第一次听”电泳涂装”,觉得是啥高精尖的黑科技,其实原理高中化学就讲过——带电的胶体粒子,会在电场里往相反电荷的电极跑。你拆旧干电池的时候,那层黑糊糊的碳质浆料会牢牢沾在带正电的锌壳上,本质和电泳是一回事。
只不过工业上用的电泳槽,装的不是电池里的浆料,是专门调配的水溶性树脂漆液。现在绝大多数产线用的都是阴极电泳:要上漆的工件接负极,槽子里的电极接正极,漆液里的树脂粒子带正电。
整个流程说起来简单:先把零件表面的冲压油、锈迹、氧化皮全洗干净,经过磷化或者硅烷处理,让表面形成一层能挂住漆的转化膜,再用吊链整个吊进槽里,浸在漆液里。
通电的瞬间,带正电的漆粒就像听见集合哨的士兵,齐刷刷往工件表面跑,跑到表面就发生电化学反应,凝固成一层连续、致密的漆膜。等膜厚达到要求,就把零件吊出来,用超滤水洗掉表面浮着的余漆,送进烘箱烤干,整个流程就完了。
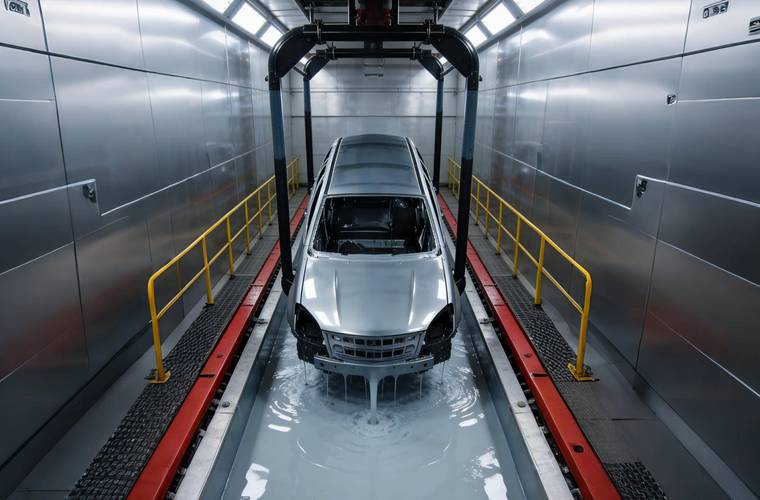
我之前在喷漆班组待过三年,太清楚传统喷漆的痛点了。普通空气喷涂,漆料利用率顶天40%,剩下的全变成漆雾飘在排风管道里,一年光过滤棉就要换好几茬。更头疼的是复杂结构的死角——比如车架的夹缝、管件的空腔,喷枪的枪口根本伸不进去,那些地方就是防锈的重灾区,用不了两年就从里面开始锈。
但电泳不一样。它不靠枪喷,靠电场驱动,只要漆液能流到的地方,电场就能把漆粒送过去,哪怕是两毫米宽的焊缝夹缝,漆膜都能完整覆盖。整个槽里的漆料,利用率能到99%,洗出来的余漆经过超滤过滤,还能倒回槽里接着用,一点不浪费。
看着是泡池子,每一步都能把人折腾到疯
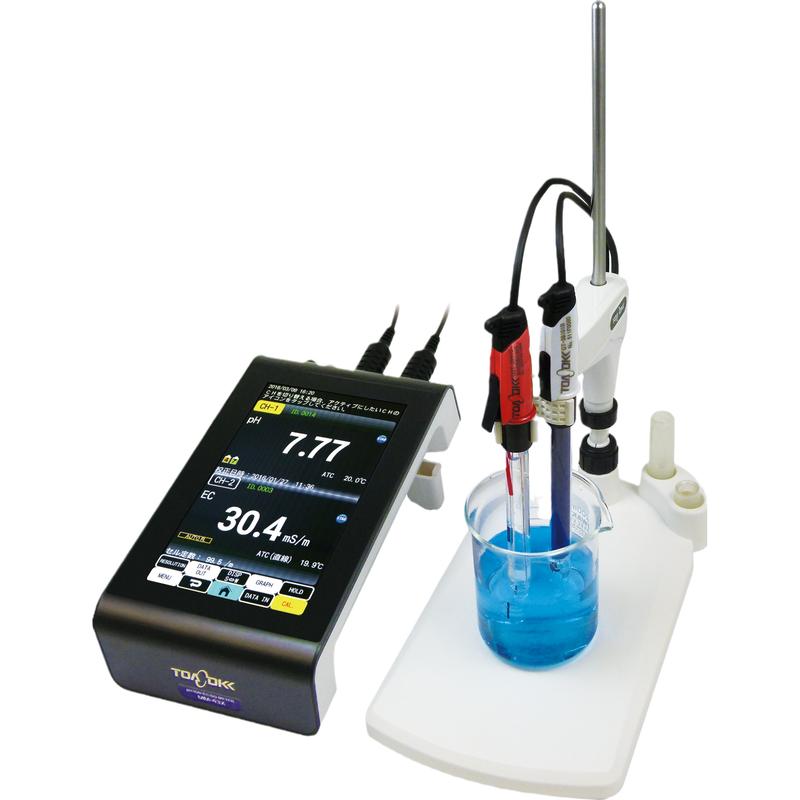
别以为把零件泡进去通电就完事了,我见过太多厂在这上面栽跟头,损失大的能亏掉半条产线。最磨人的是槽液参数的动态平衡。pH值差0.2,漆膜附着力直接掉一半,烤完一刮就掉。电压超10V,表面全是密密麻麻的针孔,像被蚊子叮过的胳膊。槽液温度高个两度,树脂就会提前絮凝,整个槽里的漆变成豆腐渣,要全放掉重新配,几十万就打了水漂。这些参数不是定好了就不管的,每两个小时就要取样化验,比养个刚满月的娃还操心。
然后是前处理的坑。好多厂图省事,觉得反正要泡在漆里,前面的除油随便冲冲就行。
拉倒吧。
去年有个做五金的外协厂,一批冲压件表面的拉伸油没冲干净就送进电泳线,电泳完烤出来,漆膜下面全是隐形的油点,三个月之后,油从漆膜里慢慢渗出来,整个零件表面像长了一脸雀斑。那批货返了整整三天,班组的人加班加到凌晨,连抱怨的力气都没有。
还有个容易被忽略的问题,就是零件本身的状态。比如铸件表面的砂眼,浸槽的时候砂眼里藏的气泡排不出来,烤完之后那个位置就是个圆形的漆坑,补都不好补。还有的零件焊接完没清焊渣,渣子掉在槽液里,会造成漆膜颗粒,时间长了还会污染整槽的漆。
好多人对电泳的误解挺深。比如觉得电泳漆只有黑色,只能做底漆。以前确实是,最早的电泳就是用来做汽车底漆的,都是深灰、黑色,外面还要喷色漆和清漆。但现在早就有彩色电泳了,你在公园见的那些户外健身器材,还有好多山地车的车架,都是直接用彩色电泳做最终涂层,耐晒、耐雨淋,比普通喷塑的寿命长一倍。
还有人说电泳不环保。真不是。以前的溶剂型喷漆,VOC挥发量高,苯系物飘得满车间都是,工人戴两层防毒面具都挡不住。现在的电泳漆是水溶性的,挥发的溶剂不到5%,环保检测的时候,别的涂装线都在整改,电泳线的报告直接拿出来就能过。
不过话说回来,这工艺也不是万能的。塑料件不导电,用不了。表面没做处理的铝合金,氧化层不导电,漆挂不住。太光滑的镜面零件,没做粗化处理,漆膜附着力也不够。
你天天见的东西,说不定早就泡过带电漆水
你上下班开的家用车,从焊装车间出来的第一站就是电泳线。整个白车身被吊进十几米长的电泳槽里,浸上十几分钟,出来之后,不管是车门的夹层、引擎盖的空腔,还是底盘纵梁的夹缝,全被那层均匀的电泳漆裹得严严实实。以前的老车开个三五年,底盘就锈得掉渣,现在的车开个十年,底盘拆下来还能看见完整的漆膜,靠的就是这层工艺挡着路上的泥水、融雪剂的腐蚀。
还有工地上的工程机械,挖机的结构件、装载机的车架,以前都是靠人工刷防锈漆,刷得厚薄不均,半年就开始锈。现在基本都改电泳了,毕竟天天在户外晒,淋砂浆、泡雨水,没有这层致密的漆膜,根本扛不住。
我之前跟着售后去回访一台用了十年的老挖机,把外饰板拆下来,里面的结构件还是那层哑光的黑漆膜,摸上去一点锈迹都没有,连个鼓包都没起。当时师傅拍了拍漆膜说,就这层膜,再用五年都没问题。
我在制造行业摸爬滚打快十年,见过太多为了省成本偷工减料的涂装工艺,最后客户的东西用了半年就锈得不成样子,返工的钱比当初省的成本多十倍。
电泳这东西,说穿了也没什么神秘的,就是把以前靠人喷的活,交给电场来干,把以前够不到的死角给覆盖到。
毕竟防锈这东西,骗不了人。你偷的每一点懒,最后都会变成锈迹爬在零件表面。