工业粉碎想把磨耗砍半?先别着急换进口刀头
2026-10-18 12:46:59 作者:网编
分类:文章
上周去山东一个做固废资源化的厂子,车间主任拉着我吐槽,说刚换的一套进口高锰钢刀辊,用了不到俩月,刃口就崩得跟啃过的玉米棒似的,算下来单吨粉碎成本直接涨了4毛多,亏得直拍大腿。
我蹲在车间摸了摸那套刀辊,刃口上全是硬挤出来的划痕,连个正常剪切的断面都没有——根本不是刀的质量问题,是他从一开始就把参数调错了,还硬往里塞了一堆根本不适合这套设备碎的物料。
先搞懂:你家的工业粉碎,到底是在“碎什么”
很多人聊起工业粉碎,第一反应就是“我要一台能把所有东西都碎成渣的万能设备”,真的想多了。没有哪台辊式粉碎机是能通吃所有物料的,你连自己天天要碎的东西是什么参数都没摸透,上来就问“哪个牌子的刀头最耐磨”,纯纯是瞎花钱。
就拿常见的固废线来说,同样是工业类的待粉碎物料,干燥的木质碎料含水率在10%以下,莫氏硬度2左右,用齿辊低速转就能碎得很顺;换成交织了纤维的工业药渣,含水率能到30%以上,粘性大还缠辊,你还用之前那套参数,不出半小时就能把粉碎腔堵得严严实实。
问:我们厂之前一直碎干燥的秸秆颗粒,现在想顺带处理点含水率30%左右的药渣,直接换个筛网就行?
答:千万别。工业粉碎里最忌讳的就是不做物料适配就硬凑设备。通常含水率超过25%的纤维类物料,用常规的双辊粉碎根本排不出去料,半小时就能把粉碎腔堵得死死的,你要是硬开,电机跳保护都是小事,烧了轴承修一次就得大几千。真要混着处理,至少得把刀辊的转速提上去30%,再把筛网的孔径放大1/3,不然堵到你怀疑人生。
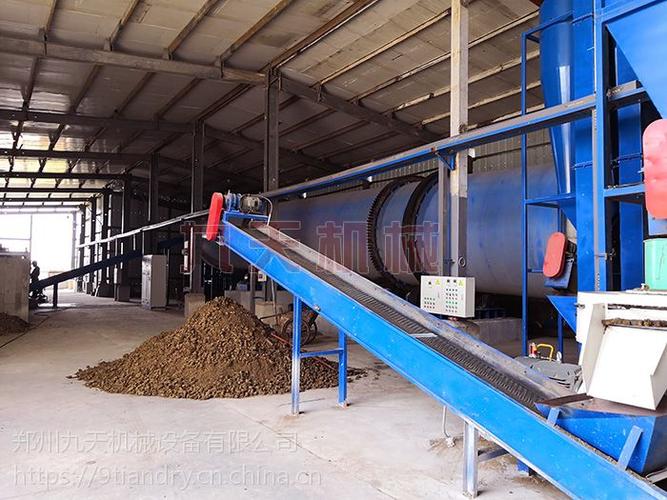 双辊工业粉碎设备处理中药渣出料现场
别信厂家宣传页上写的“最大进料粒度300mm”,那是人家在实验室里用干燥、无杂质、硬度均匀的石灰石测出来的理想值,跟你车间里实际进料的情况差得远。我见过最离谱的厂子,为了赶工期,把直径400mm的带钢筋的混凝土块直接往进料口扔,结果卡停的时候,整个车间的人撬了仨小时才把块掏出来,耽误的产能够多碎两吨料了。
磨耗高的锅,真不是刀头质量差
几乎每个找我咨询的客户,第一句话都是“我家刀头磨得太快了,是不是得换个更贵的进口材质?” 说真的,我摸过不下几百套磨废掉的工业粉碎刀辊,80%以上的磨耗问题,根本不是材质不行,是间隙调错了。
正常的工业粉碎辊隙,要根据物料的莫氏硬度动态调整,通常两个相邻刀辊的刃口间隙,是目标出料粒度的1.2-1.8倍。很多人为了出更细的料,硬把辊隙压到比出料粒度还小,相当于两个硬金属辊子直接对着磨,别说高锰钢,就是表面镶了硬质合金的刀头,俩礼拜也得磨出一圈深凹槽。
莫氏硬度3以下的软质物料,比如软质塑料、风化煤矸石,间隙可以留到出料粒度的2倍,减少硬摩擦;硬度到5以上的花岗岩、带钢筋的混凝土块,间隙最多放到1.2倍,不然容易因为块料太大崩掉刃口。
问:我们每次换班都要重新调辊隙,调完试机总怕凭手感不准,有没有省事儿的办法?
答:别每次都拿扳手硬拧螺栓凑数。现在不少新设备都带液压自动调隙的装置,通常换完刀头第一次把基准值校准好,后续根据当天处理的物料硬度选对应的预设值就行,比人工拧的误差能小一半。哦对,别信那种说“一次调完半年不用动”的鬼话,刀头磨耗是随运行时间增加的,每运行200小时(大约值,具体看处理的物料硬度)就得查一次间隙,差个5mm以上就赶紧调,不然磨耗涨得比你省的那点调机时间快多了。
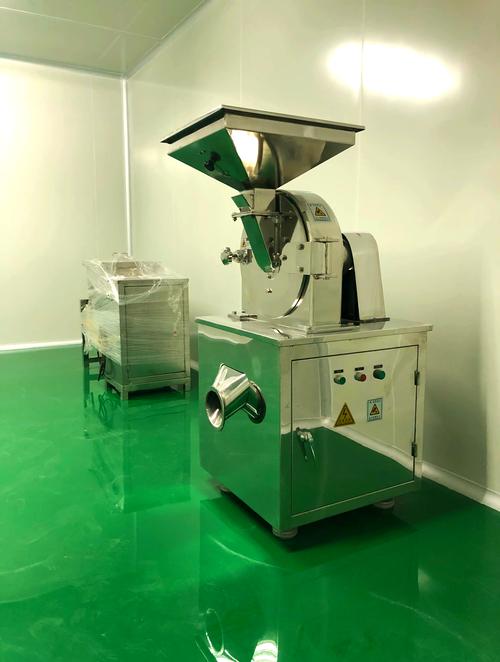 工业粉碎设备液压调隙结构特写
💡 别光盯着进料口的产能数字,排料口的皮带速度得跟粉碎腔的实际出料量匹配,通常排料速度要比进料速度快15%左右,保证碎完的料能立刻被送走,别在腔里堆着。很多厂为了多进料,把皮带开得飞快,料堆在粉碎腔里,刀辊根本不是靠剪切力碎料,是靠挤压力硬压,不仅碎出来的粒度不均匀,还会让刀辊单侧受力,磨耗直接翻2倍。
那些没人愿意明说的工业粉碎隐形损耗
算工业粉碎的成本,很多人只会算电费、刀头的采购钱,实际上那些藏在细节里的隐形损耗,往往比明面上的成本高得多。
最常见的就是前置除铁不到位。我之前接触过一个做建筑垃圾工业粉碎的厂子,觉得装一套前置除铁器要花两万多,不划算,结果三个月里,被进料里混的钢筋、铁钉崩断了4把硬质合金刀齿,算下来光换刀的钱就够装三套除铁器了。❗ 真别嫌麻烦,前置除铁、粗筛分的环节,看起来多了俩工序,实际上能帮你减少至少30%的意外停机时间。
日常巡检的时候,有几个小细节真的别偷懒:
– 每次开机前先伸手摸一下粉碎腔的底部,看看有没有上一班剩的积料,别硬启动烧电机
– 仔细听刀辊运行的声音,要是转的时候发出“咯吱咯吱”的硬摩擦声,立刻停机查间隙,别等磨出深沟再修
– 筛网的小破损要当天补,别等漏出去的大颗粒堵了下游的输送设备,到时候拆下来修更费时间
说实在的,工业粉碎这事儿从来不是什么靠高端黑科技堆出来的行当,没有什么一劳永逸的神级设备。你把每天要碎的物料参数摸透,把辊隙调到跟物料硬度匹配的数值,把排料的节奏跟进料速度对上,比你花大价钱买所谓的“顶级进口刀头”有用多了。
上次那个山东的厂子,后来在进料口加了个简易的振动筛,把超过200mm的大块混凝土提前筛出去,又把之前压到8mm的辊隙调到15mm,刀头的使用寿命直接从2个月涨到了7个多月,单吨粉碎成本降了快5毛,主任现在逢人就说,之前那两万多买的进口刀,真是花得冤。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
工业粉碎想把磨耗砍半?先别着急换进口刀头
文章链接:https://m.zystgy.cn/a/62229