上周跟一个广汽的工艺工程师喝冰美式,他拍着桌子骂了半小时——刚过计量院校准合格的3D视觉传感器,装到焊装工位上测焊点位置,连续3天把20%的合格件判成了虚焊。
问题出在哪?
他把校准报告甩给我看,所有参数都是在实验室标准光照、零负载的环境下测的,连传感器装到机械臂末端的安装偏角都没考虑进去。说白了,那份盖着红章的报告,只能证明传感器在“理想世界”里是准的,跟他天天泡的焊装工位半毛钱关系没有。
实验室校准合格,为什么上了产线就翻车?
很多人对工业校准的认知,还停留在“每年找计量院来测一次,出份报告贴墙上应付审核”的阶段。但你要知道,实验室的校准环境,和产线的实际工况,差得可能比你家和你公司的距离还远。
实验室里没有焊渣飞溅,没有机械臂运行带来的震动,没有弧光晃得传感器睁不开眼,连空气里的粉尘含量都控制在个位数。你在这种环境下测出来的精度参数,拿到温度波动超过10度、粉尘浓度超标的焊装线上,能有一半的参考价值就不错了。
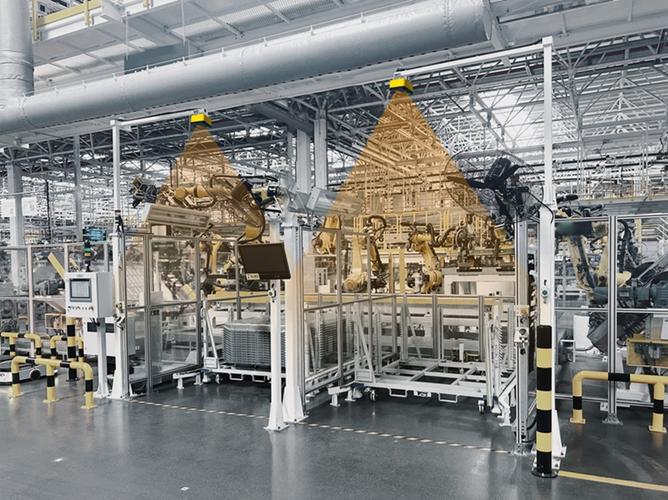
我见过太多厂,把实验室校准的报告当成“免检金牌”,传感器装上去之后半年都没碰过校准参数,最后良率掉得一塌糊涂,还在怪设备厂商的硬件质量差。
问:那我们每年找计量院做的工业校准报告,是完全没用的废纸吗?
答:当然不是。它是校准的溯源基准——证明你手里的传感器本身的测量精度,在理想环境下是符合国家计量标准的。但这只是第一步,相当于你给孩子做入学体检,合格不代表他能适应你家楼下那个早高峰挤到爆的对口小学。没有这个基准,你后面在产线上做的所有校准,都是没有依据的自说自话。
焊装工位的工业校准,到底要卡哪几个容易漏的细节?
第一个坑,是安装后的零点偏移。
传感器从实验室拿出来,拧到机械臂末端的法兰盘上,哪怕你拧螺丝的扭矩差了5牛米,或者安装面沾了一点没擦干净的焊渣,带来的光轴偏移可能就有0.2毫米——这个误差放到焊点测量里,足够把合格件判废。我之前算过,汽车焊装工位的焊点位置公差通常是±0.5毫米,这0.2毫米的安装偏移,直接吃掉了你近一半的公差余量。
第二个坑,是拿标准光照下的校准参数,去应付焊装工位的弧光干扰。说真的我见过最离谱的案例,有人拿遮光板把传感器整个罩起来做校准,结果一到现场,焊枪打弧的瞬间,传感器的曝光值直接飘了3个档位,测出来的坐标全是错的。
💡 现场校准的光照条件,必须和产线实际运行时的光照波动范围一致,不能刻意造“完美环境”。
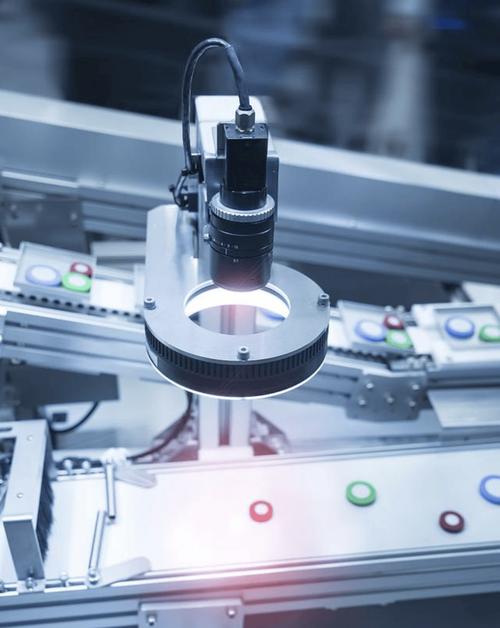
还有个容易被忽略的点,是机械臂的全行程校准。很多工程师校准的时候,只在机械臂的零点位置摆个靶标,测完就完事。但机械臂走到不同的工位位置,本身的关节间隙带来的坐标偏差是不一样的,你只校准零点,走到3米外的车门焊接位置,误差可能直接翻3倍。
✅ 现场校准必须覆盖机械臂全行程的3个以上典型工位位置,不能只测零点。
问:那我们能不能省掉实验室的溯源校准,直接在产线上做现场工业校准?
答:绝对不行。没有溯源基准的现场校准,相当于你没有标准尺子,自己随便画个刻度就当测量依据——你今天觉得这个靶标位置是对的,明天机械臂换了个零点,整个校准体系就全乱了。通常我们要求,现场校准的所有参数偏差,不能超过实验室溯源校准值的±10%,这个数值是行业通用的可查证阈值。
那些被你忽略的校准记录细节,正在变成质量追溯的雷
我见过太多厂的校准台账,做的比毕业论文还好看,真要查数据,啥都拿不出来。就写个“校准合格”,连当时的环境温度、光照值、传感器安装扭矩、靶标摆放角度,啥记录都没有。
有意思吗?
去年某新势力车企的车门焊点批量虚焊,翻了3个月的校准记录,发现有一台传感器的校准值比上次偏了0.3毫米,但是当时校准的工程师觉得“误差不大”,就直接签了合格,最后赔了上千万的召回成本。如果当时他把校准的原始数据记下来,这个偏差在第一次出现的时候就能被预警,根本不会等到批量出问题才发现。当你因为一个没记录的校准偏差,把一整批已经发到经销商手里的车全召回来的时候,那些好看的台账连一张擦屁股的纸都不如。
❗ 所有工业校准的原始数据——包括校准时间、环境光照值、传感器安装扭矩、靶标摆放角度、和溯源基准的偏差值,必须存在至少3年,不能只留一个“合格”的签字。
上周那个广汽的工程师,昨天给我发消息,说他们把所有焊装工位的视觉传感器,全部重新做了现场工况下的工业校准,良率从81%拉回到了98.7%。
就这么简单。
很多时候你花几百万上的自动化设备,最后卡良率的不是设备本身,是你觉得“走个流程就行”的那十几分钟校准。