上周跟着老周去苏州工业园的机加工车间,刚跨进门就听见3号立加的主轴在嗡嗡抖,频率不对。老周摸了摸裤兜里的测温枪,没掏——他现在抬抬手腕,车间墙上的工业大数据平台屏幕上已经跳出来一行字:3号机主轴轴承温度超阈0.8℃,振动加速度值偏离基线12%。
搁二十年前,老周得把耳朵贴在主轴箱上听三分钟,再拿百分表打十几次跳动,拆开机箱检查滚道的点蚀痕迹,才能判断是不是要换轴承。现在倒好,数据直接推到他的手表上,提前四小时就能把隐患掐掉。
不是存数据的网盘,是蹲在机床边的听诊器
很多人一提工业大数据平台,第一反应就是搭个云服务器,把车间的生产数据全塞进去,整个花里胡哨的大屏给领导看。说实话,我第一次见的时候还以为就是个大点的监控屏,直到看见老周蹲在地上查采集网关的接线,才知道根本不是那回事。
这东西不是拿通用互联网数据库改改就能凑合用的。互联网上的数飘了就飘了,大不了推荐的商品不对胃口;车间里的数要是飘了,那是要出批量质量事故,甚至要出安全问题的。它就像个蹲在每台机床旁边的老技师,把以前靠耳朵听、靠手摸的经验,全转换成了能连续记录的数值:主轴转的时候振得对不对,切削液的浓度够不够,换刀的时间是不是比平时多了两秒。
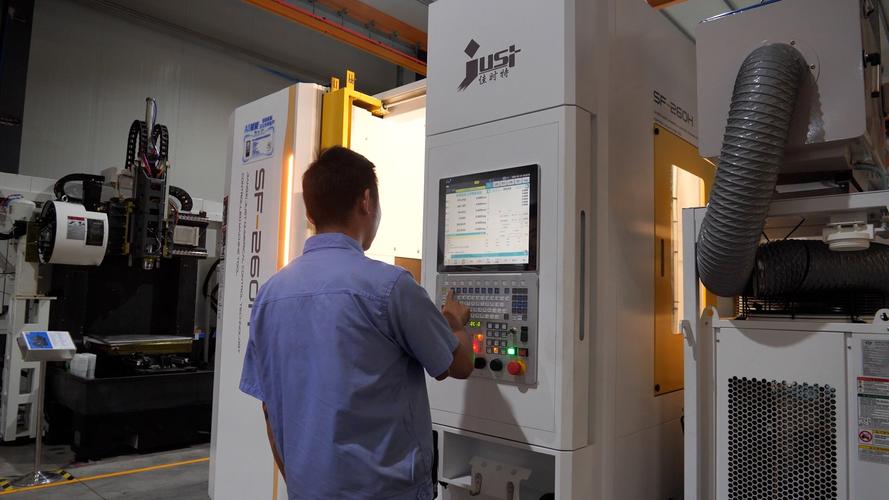
老周说上次3号机的报警,要是搁以前,等他听出不对的时候,轴承已经抱死了。光换主轴加停工待料,就得小二十万。现在提前四小时报警,换个轴承的功夫,半天就干完了,根本不耽误订单。
最磨人的不是建平台,是把车间里的”野数据”捋顺
别听那些卖软件的吹得天花乱坠,说什么”接上就能用”。70%以上的实施工作量都耗在数据采集的”最后一米”上。
车间里的设备哪有那么整齐?有08年买的老数控车,连个通讯口都没有,只能自己在主轴上粘个振动传感器,在冷却液管上贴个温度探头;有去年刚上的五轴加工中心,协议是新的,得花半个月写接口;更头疼的是那些乱成麻的线槽,切屑飞、冷却液泡、行车来回碰,上个月就有个采集点的线被冷却液泡破了,数据飘了半个月,平台算出来的正常基线全错。老周带着徒弟扒了三天的线槽,才找到那个裂了的防水套,当时他骂得整个车间都能听见。
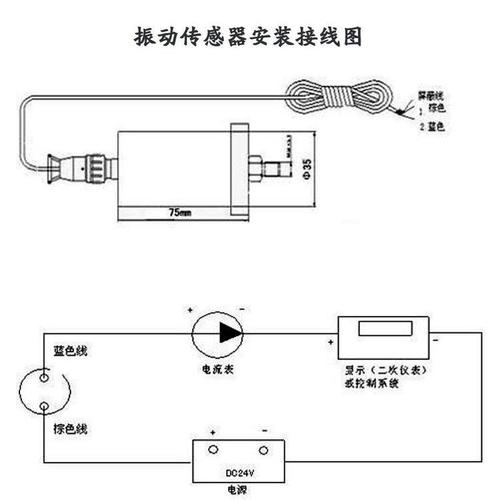
不过话说回来,要是真像网上说的那样,买套软件接上设备就能用,那这行的工程师也不至于天天泡在车间里吃切削液的灰了。你得懂每台设备的脾气,知道哪个数据是真的,哪个是传感器被挡了飘出来的假数,不然平台给你推一堆没用的报警,工人嫌烦,直接把报警关了,那这钱就全打了水漂。
那些离你很近的用处,根本不是什么”黑科技”
总有人觉得工业大数据平台是离普通人很远的东西,是工厂老板用来炫技的。其实真不是。
你家里空调压缩机的曲轴,你开的车的转向节,你上次换的刹车片,都是这些车间里出来的。以前靠抽检,每100件抽5件测尺寸,要是刚好那5件没问题,剩下的95件里藏着个有微裂纹的,装到车上跑几万公里,说不定哪天就出问题。现在平台把每一道工序的切削参数、温度、振动全记下来,哪一件是哪台机床、哪个工人、用的哪批刀片加工的,一查就出来,根本不用翻那些堆在柜子里的纸质工单——以前找个三年前的加工记录,得翻半天仓库。
没有那么多遥不可及的概念,全是摸得着的车间细节。以前班组长排产,得拿着个小本子算两小时,哪台机床空着,哪台在换刀,哪台等着上料,现在平台把这些数凑到一块,十几分钟就能排完,少加好多没必要的班。
下班的时候老周把手腕上的智能手表摘下来擦了擦,上面跳着平台推过来的消息:明天早班要给2号钻床换个新的振动传感器。风从车间大门吹进来,带着点切削液的淡味,没人说什么改变世界的大话。就是把活干得稳一点,少废点料,少加没用的班,流出去的零件,靠谱一点。