刚从车间出来,工服袖口还沾着乳化液的淡绿色印子,鞋缝卡了两小块切下来的铝屑。
昨天跟在产线上干了二十多年的老技师蹲在机床边换刀,他擦着手上的油污笑,说现在网上把工业竞争力吹得神乎其神,又是全产业链又是黑灯工厂的,真进了车间你就知道,哪有那么多玄乎的东西。
别拿PPT上的概念当工业竞争力的真相
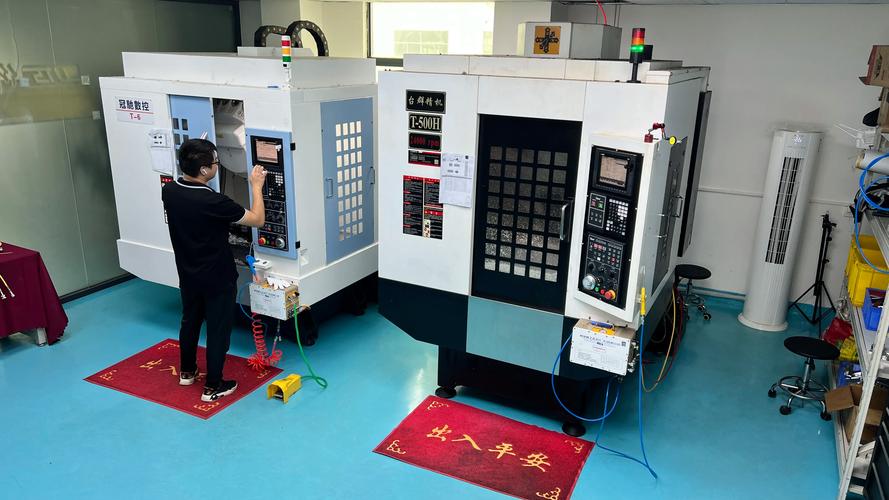
之前陪个做实体投资的朋友去看精密液压件的产线,他盯着车间里三台进口顶级加工中心的触摸屏直咋舌,说你们这设备都跟国外大牌用的一模一样,为啥做出来的密封件,成本比人家原厂的还高15%?
我当时没接话。
设备是一样的。甚至连设备出厂的参数表都能对得上。但同样的机床,换个班组调出来的工件公差能飘两个丝——也就是0.02毫米,比普通人的头发丝直径还细一点。
你说这差在哪?差在没人会写进项目汇报里的细碎小事。
卡脖子的从来不是图纸,是没人愿意提的细碎细节
很多人觉得工业竞争力的差距,就是图纸上差了几个小数点,或者设备差了几个型号。真不是。
就拿最普通的一个加工要求来说,图纸上标个公差±0.01mm,打印在A4纸上就一行字,占不了指甲盖大的地方。但你要稳定做到连续生产10000件零件,其中9990件都卡在这个公差范围里,靠啥?
靠每天开机之后,花20分钟等主轴热稳定,提前测好主轴的热伸长量,把补偿值输进机床参数里——这个亏我前两年刚吃过,当时为了赶订单,开机就直接上活,头半小时做的32件轴类零件,因为主轴从冷态升到工作温度,热涨了0.03毫米,整批全废,赔了客户小两万的延期违约金。
靠每次换刀之后,不用机床默认的磨损补偿值,而是亲手测一下新刀的实际长度,把参数微调到位。
靠每天早班第一件事,用折光仪测一遍切削液的浓度,差0.5个百分点就及时补加——不然切削液太稀,加工出来的零件表面粗糙度不达标;太稠,又容易粘在工件上留下印子。
我见过太多干了二十年的老技师,能凭着耳朵听主轴运转的声音,判断出来轴承的磨损量是不是快到换的阈值了,这种本事没有十年以上的现场泡着根本练不出来,也根本没法靠几个月的岗前培训就让刚毕业的大学生快速上手。
这些事,没有哪个是能靠砸几个亿买顶级设备就能一步到位的。工业竞争力的核心,从来不是造出来一件多么惊天动地的顶尖产品,而是把“差不多就行”的模糊要求,拆解成每一个工位上可重复、可校验、没人能偷懒的固定动作。
很多人搞反了:便宜不是竞争力,稳定才是
常听到一种说法,说我们的工业竞争力靠的就是廉价劳动力,靠拼成本打价格战。
真的扯。
现在正规的机加工产线,全流程的人工成本占比连20%都不到,剩下的大头是设备折旧、刀具损耗、能耗、原材料成本。就算你把工人的工资砍一半,能省下来的钱也覆盖不了不稳定带来的损失。
我见过太多厂为了省那点检测成本,把零件的全检改成抽检,结果不合格的密封件流到客户的液压系统里,装机之后跑了不到一百小时就漏油,人家算上整机返修、客户索赔的钱,够你做几十万件零件的利润。
说真的,工业领域的合作逻辑跟消费品完全不一样。你卖个奶茶,味道差点消费者可能下次就不买了;但工业零件要是不稳定,客户下次根本不会再给你试错的机会。
什么是真的硬竞争力?就是客户跟你签合同的时候,根本不用提心吊胆。你发过去的每一件货,尺寸、硬度、表面粗糙度,都跟当初寄的样品一模一样,不用派质检驻厂盯着你的产线,不用每次到货都拆一半零件重新检测,甚至不用反复跟你确认交期——你说15号交货,14号下午货就能准时到他们仓库门口。
前阵子刷到个视频,说未来的工业竞争是数字孪生、是AI大模型的天下。
说实话,这些技术确实好。
但你要是连最基本的热补偿都做不好,连切削液的浓度都天天飘,连换刀的补偿值都懒得手动调,再先进的数字孪生模型,算出来的东西也是飘的。
就像你给一个连路都走不稳的小孩,穿再贵的碳板跑鞋,他还是跑不起来。