上周陪张师傅逛焊装车间的副线,他突然蹲下来,用戴劳保手套的手指戳了戳车门侧框那道几乎看不见的接缝。“别瞅了,没打焊点,粘的。”
和你家抽屉上掉的502,半毛钱亲戚关系都没有
普通人对胶的认知,多半停留在家里粘抽屉、粘拖鞋的502。涂上去流得满手都是,脆得掉渣,粘完的东西一摔就裂。但车间里的胶完全是另一个路数。工业胶粘剂的核心指标从来不是“粘得牢”,而是“在指定的工况下,按指定的强度保持指定的时间”。
比如车门接缝用的胶,要扛住120公里时速的风压,扛住-40度的东北冬天冻不脆,扛住80度的夏天暴晒不流油,还要在10年的使用周期里不开裂。
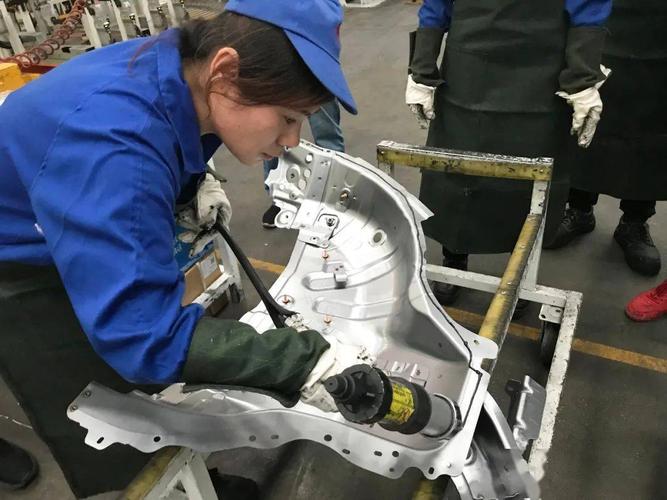
胶不是越粘越好。要是粘力太猛,后续某个传感器要拆换的时候,根本撬不开,连带着周围0.8毫米厚的镀锌钣金都得扯变形,返修的成本能高出三四倍。
每批胶进厂,都得先过“撕拉测试”这关
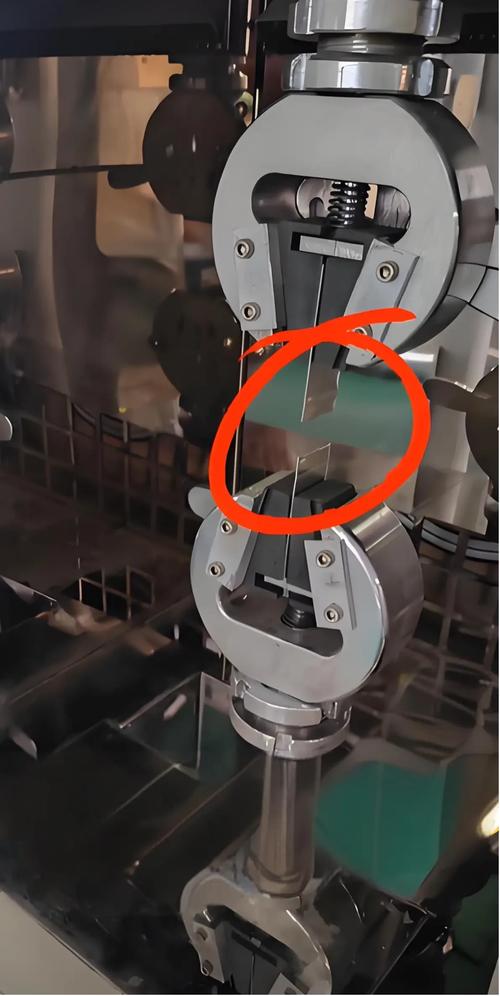
每批胶送过来,质检室的师傅不会先看成分表,先做撕拉测试。拿两块和车身同材质的镀锌板,按车间实际的涂胶厚度、固化温度烤够时间,然后挂到拉力机上硬扯。
我第一次见的时候还以为是闹着玩。结果拉力机的数值爬到3千牛的时候,胶层没断,钢板表面被扯下来一层锌皮。
给我看愣了。
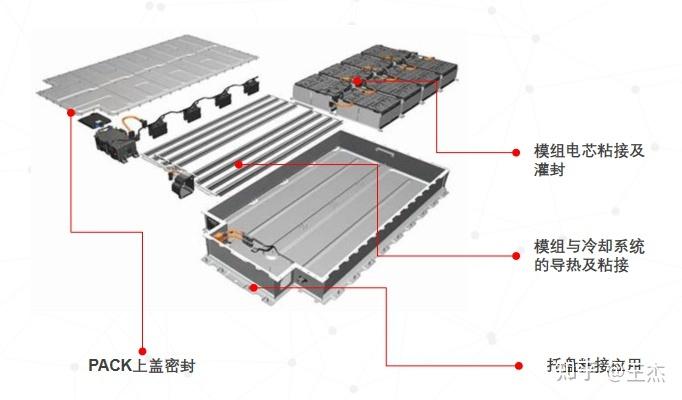
好多人觉得胶粘的不如焊的结实。真不是。现在新能源汽车的电池包外壳,根本不敢全焊——焊的应力容易集中到电芯的位置,万一磕碰直接挤坏电芯起火,而且焊的密封性能扛不住泡水,所以全靠工业胶粘剂做密封粘接,要绝缘,要扛振动,要泡在水里72小时不漏水。
涂胶的误差,能卡到头发丝的宽度
车间里的涂胶全靠机械臂。转过来的时候,只有胶枪出胶的轻微“嘶嘶”声,没有焊枪的刺眼火花,也没有敲打的哐当声。胶线的宽度、厚度,通常控制在±0.5毫米以内。
上次调试机械臂的小师傅,手滑把出胶量调大了0.5毫升,结果车门合页的位置挤出来一堆残胶。后面清胶的小工蹲在地上刮了俩小时,被班长骂得头都抬不起来。
胶线太细,不够密封,下完雨车门里能积半升水;胶线太粗,挤出来的残胶不仅费料,还可能堵到车门的排水孔。
不过话说回来,这玩意儿听着不起眼,缺了它现在的好多工业产品根本做不出来。高铁的车厢内饰板,没有焊点,全靠胶粘,所以不会有锈迹,也不会开起来的时候吱呀响;消费电子的屏幕和中框粘接,也是这类胶,比螺丝轻,还能缓冲摔落的冲击力。
我之前见过有人把车间剩的工业胶拿回家粘拖鞋,粘完硬得像块烧过的塑料,穿了两天鞋底直接裂成两半——那玩意儿本来就不是给你粘日常用品的,配方里的增韧剂、抗老化剂都是按车间的工况调的,哪能适配你天天踩水踩泥的拖鞋啊。
上次逛完车间出来,张师傅塞给我半块刚撕下来的胶样,捏了捏,像揉过的硬橡皮,扯不动,掰不弯。就这么个没声儿的东西,撑着好多你平时根本注意不到的工业接缝。