上周接了苏州一个汽配厂的急单,他们花了十几万换的整套工业纯水反渗透系统,运行才3个月,产水电导直接从1.2μS/cm飙到18,连工位上的电镀线供水管都开始挂白垢。现场拆开端盖一看,供货商给装的压根不是他们要的苦咸水卷式膜,是拿廉价的市政水通用膜凑数的。
真的亏。
很多人对工业纯水的认知还停留在”买个大罐子装个滤芯就能出水”,真等系统出问题耽误生产了,才发现从选型到安装到维护,全是没人跟你明说的坑。
先搞懂:你的工业纯水根本不是”越纯越好”
别一上来就跟供货商拍桌子要求出水电导0.1μS/cm,先翻出来你家下游工艺的用水要求表再说。
光伏硅片切割、高端芯片清洗的工艺,确实需要电阻率18MΩ·cm的超纯水,哪怕水里多几个ppb的金属离子都可能导致良率暴跌。但普通汽车零部件磷化、表面喷涂、普通冷却水补给的场景,其实产水电导控制在10μS/cm以内的工业纯水就完全能满足要求,硬上高规格的超纯水配置,纯纯是把钱往水里扔。
之前碰到过一个做五金冲压的厂,老板上来就要配能出18MΩ纯水的双级反渗透加EDI系统,算下来整套设备要近四十万。问了半天才知道,他的冲压线只要用纯水把工件表面的残留切削液冲干净就行,最后给他换了个单级反渗透的基础配置,整套下来才六万多,运行了两年多从来没出过问题。

💡 别信销售吹的”一步到位以后可以升级”,你现在用不上的高纯度配置,除了多交电费多换滤芯,没有任何实际价值。
问:我们是做电路板蚀刻的,工艺要求纯水不能有氯离子,是不是选最贵的进口膜就一定不会出问题?
答:真不是。膜本身的脱盐率是一回事,你前面的预处理如果没把余氯降到0.1ppm以下,再好的聚酰胺反渗透膜,3个月就会被余氯氧化出针孔,到时候别说挡氯离子,连普通的盐都拦不住。我们之前碰到过一个厂,为了省预处理的活性炭更换成本,半年换了两套进口膜,算下来比老老实实换活性炭贵了三倍都不止。
别被参数表忽悠:工业纯水的膜选型从来不是看”标称脱盐率”
几乎所有供货商给的膜参数表,都是在理想实验室环境下测出来的:进水温度25℃,进水压力1.6MPa,进水TDS在1000ppm以内,新膜状态下的脱盐率能标到99.7%。真放到实际工况里,这个数能打八折都算良心的。
我最烦那种拿理想参数当实际性能卖的销售。上次碰到个客户跟我掰扯,说他选的膜标称99.7%脱盐率,为啥冬天产水电导翻了三倍。我直接给他算:北方冬天的进水温度通常只有5-10℃,同样的膜在这个温度下,水通量本来就只有25℃时候的六成,操作工为了凑够额定产水量,把进水压力往上打了快30%,浓差极化直接拉满,脱盐率不掉才怪。
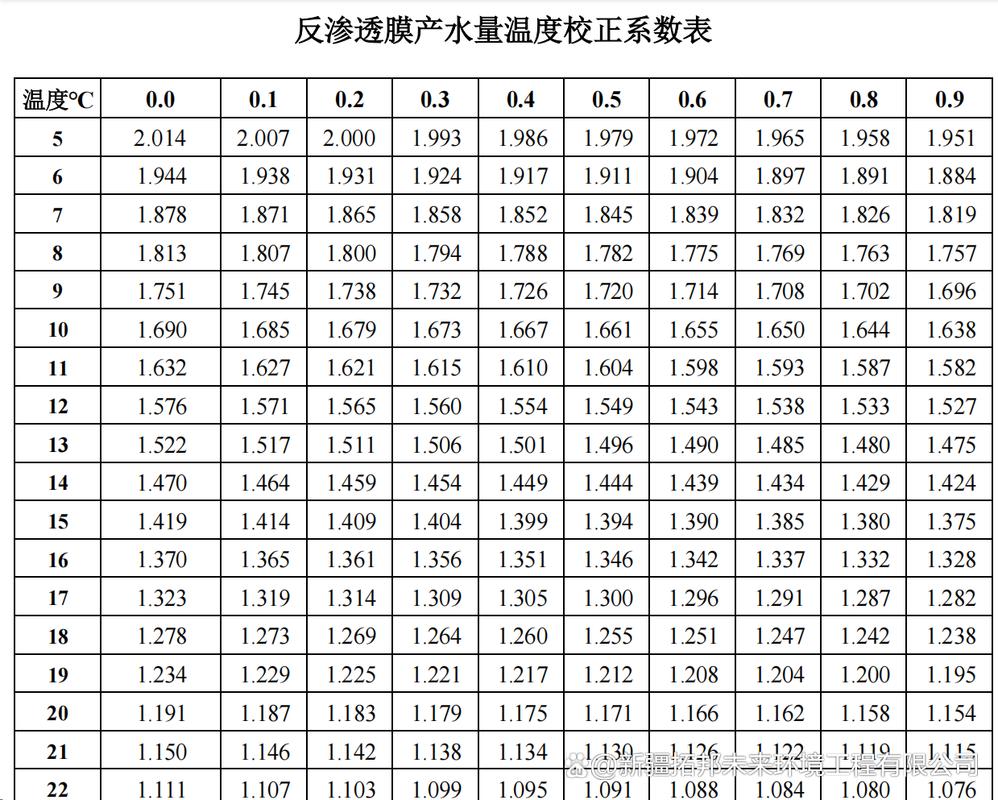
❗ 不要只盯着参数表上的标称脱盐率选膜,你要问清楚供货商:在你当地的原水水质、季节温差条件下,这套膜连续运行一年后的实际脱盐率能稳定在多少,要是对方答不上来,直接换一家问。
问:我们厂在北方,冬天进水温度低,是不是换个高脱盐率的膜就能解决电导超标的问题?
答:别花那冤枉钱。温度低导致的通量下降,靠换高脱盐率的膜根本补不上——你要做的是在进水端加个恒温加热装置,把进水温度稳定在18-25℃区间,比你换贵一倍的膜效果好得多。之前有个天津的客户,一开始硬换了高脱盐率的膜,电导还是超,后来加了个2kW的管道加热器,运行成本每个月多花一百多块,电导直接稳在1μS/cm以内,算下来一年省的膜钱够交十年电费。
容易被忽略的维护细节:工业纯水的膜寿命,一半是装出来的
很多人觉得膜是耗材,装上就完事了。真不是。
我们之前碰到过一个食品厂,自己找厂里的钳工换反渗透膜,装的时候把两根膜的方向装反了,产水量直接掉了40%,查了三天才找到问题。还有的厂换膜的时候,端盖的密封圈拧歪了,浓水直接串到产水侧,电导飙到20多,还以为是膜坏了,花了两万多换了整套膜,拆开才发现是密封圈的问题。
平时的维护也是一样。膜段的压差比初始投运值升高15%的时候,就该安排化学清洗了,别等压差涨了一倍,那时候膜流道里的钙镁结垢已经硬到洗不出来了,只能整根换掉。还有人怕膜洗坏了,半年都不敢做一次清洗,最后膜堵得水都流不过,拆下来一看,流道里全是黏糊糊的生物膜,这时候再想救都晚了。
说真的,我见过太多厂,买膜的时候挑最贵的,换膜的时候随便找个厂里的钳工就上手,密封圈拧歪了、隔网漏装了都不管,最后用了一年就堵得不行,反过来骂膜质量差。冤不冤啊。
💡 每次换膜的时候,别嫌麻烦,把每根膜的序列号、安装位置记在设备台账上,哪一段出了问题一查就知道,不用每次都把整套膜拆下来挨个试。
哦对,还有个很多人踩过的坑:别为了省成本,把不同品牌、不同型号的膜混着装在同一个压力容器里。不同膜的水通量不一样,混装之后很容易出现某一根膜长期过负荷运行,寿命直接折半。