工业窑炉投用百天就掉耐材碎块?别先把锅甩给耐火材料
2026-10-22 13:21:48 作者:网编
分类:文章
上周去山东淄博一家做先进陶瓷的窑炉用户现场,刚进车间就看见窑炉出料端的地坪上堆着半筐浅灰色的刚玉莫来石碎块。运维主管皱着烟眉头跟我吐槽,说这炉刚投了117天,上次停炉清出来的耐材渣就攒了小半吨,厂家送的第三方检测报告说耐材纯度够,配方也对,怎么就掉渣掉得像酥了的点心?
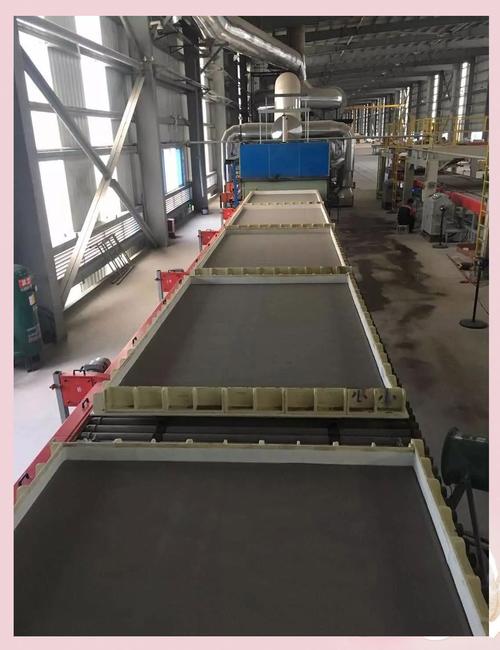 先进陶瓷生产车间辊道窑出料端耐材碎块堆积现场
耐材掉渣的第一坑:膨胀缝留得“看着够,实际不够”
很多安装队图快,照着设计图纸上的标称值卡着留缝,觉得常温下留8mm的缝已经足够应付高温膨胀。但实际上,刚玉莫来石砖在1600℃烧成温度下的线膨胀率通常在4.5%~6%之间(该数据可参考通用耐火材料手册),如果窑炉有效烧成带长度是24米,整段耐材的总热膨胀量能达到1米以上。
之前碰到过太多现场,安装时为了图省事,把膨胀缝只留在了窑炉的两个端头,中间的砖缝全用耐火泥浆填得实实的,连个陶瓷纤维毡的填充痕迹都找不到。温度一上来,砖体互相挤压,直接把面层的工作衬给挤裂,碎块顺着出料通道往下掉。
问:膨胀缝是不是留得越宽越好?留宽了会不会漏风?
答:不是。膨胀缝的设置要配合耐材的热态膨胀系数、窑炉的温区分布来算,通常烧成带的直墙部位每米砖长留2~3mm的缝就够,但是要在温区过渡的位置留通缝,不能整段糊死。留太宽确实会增加窑炉的散热损失,一般控制在能塞进去对应的陶瓷纤维毡的厚度就刚好,别贪多。
就像这次在淄博的现场,拆开烧成带侧墙一看,中间18米的长度里,所有砖缝都是用耐火泥浆直接填实的。这哪是耐材质量差啊,是安装的时候把最该留的缝给堵死了!
别忽略:窑炉钢架的热位移导向装反了
很多人觉得钢架是铁疙瘩,热胀冷缩的量比耐材小多了,不用当回事。
错。
工业窑炉的钢架升到高温时,纵向的热膨胀量其实不小。比如18米长的钢结构立柱,从常温20℃升到炉体表面平均温度120℃,按照钢材12e-6/℃的线膨胀系数计算,总膨胀量能达到21.6mm。如果钢架的滑动导向块装反了,本来应该顺着膨胀方向自由滑动的位置被螺栓死锁,钢架一胀就会把侧墙耐材挤得向内变形,时间长了面层砖就整块脱落。
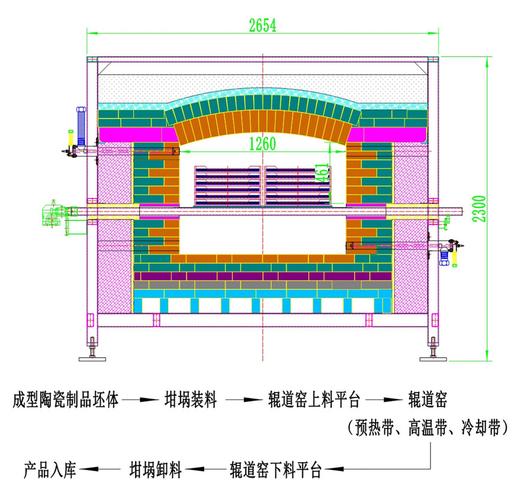 工业窑炉钢架滑动导向块安装位置结构示意图
问:窑炉钢架的滑动导向块多久检查一次?
答:如果是连续生产的辊道窑,通常每3个月的例行停炉维护时,就该把导向块的固定螺栓松一遍,清理掉导轨面上积的耐材渣和氧化锈皮,保证滑动面没有卡滞。要是等挤到耐材掉块了再查,那损失的生产时间早就够你换三回导向块了。
那个淄博用户的现场,拆开钢架侧的限位块一看,安装队把导向块的方向装反了,本来应该往窑头方向滑动的钢架被限位挡块顶住,温度一上来,钢架直接把侧墙的砖挤得凸进来2公分。上次停炉敲下来的碎块,一半都是这么被挤下来的。说真的,这种安装错误真的太可惜了——耐材是按最高等级买的,钢架是加厚的,就因为安装的时候少看了一眼图纸的导向箭头,几十万的耐材用了不到三分之一的设计寿命就报废,换谁谁不心疼?
容易被漏的细节:烧嘴砖和炉墙的衔接缝没打柔性密封
很多人装烧嘴砖的时候,直接用耐火泥浆把烧嘴砖和周围的炉墙糊成硬连接。但烧嘴砖长期受火焰直喷,温度波动比周围的炉墙大得多,热胀冷缩的节奏根本不一样,硬连接的话,用不了多久衔接位置就会裂,碎块直接掉进窑膛里,粘在陶瓷坯体上就是废品。
💡 正确的做法是在烧嘴砖和炉墙之间留10mm左右的缝,塞两层硅酸铝纤维毡做柔性连接,别用硬泥浆填死。
整理了几个日常检查的小要点,别嫌麻烦:
✅ 烧嘴安装前要先核对砖体的安装角度,别装歪了让火焰直喷对面的炉墙
❗ 每次停炉检查烧嘴砖的时候,别光看有没有掉块,要摸一下衔接位置的纤维毡有没有被烧蚀成粉
💡 如果发现衔接缝漏热,别直接补硬泥浆,先把旧的渣清干净,塞新的纤维毡再封面层
当时在那个淄博现场,顺着烧成带走了一圈,8个烧嘴的位置有3个的衔接缝已经裂了一指宽,每次烧嘴一开,缝隙里就往外飘火星。运维主管还说,之前以为是烧嘴的风压调太高了,调了两回风压还是漏。哪知道是当初装的时候,把柔性连接的缝用硬泥浆填死了,温度一波动就裂。
干工业窑炉这行快20年了,见得最多的耐材故障,真不是厂家偷工减料,是安装的时候省了那点事,留着大问题。毕竟窑炉是个整体,耐材、钢架、烧嘴、导向件,哪个环节没配合好,最后都是要掏真金白银去修的,对吧?上次那个淄博的用户,后来我们帮他重新留了膨胀缝,把导向块的方向调过来,烧嘴的衔接缝换成柔性密封,再开炉之后,连续跑了6个月,清出来的耐材碎块还不到之前的十分之一。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
工业窑炉投用百天就掉耐材碎块?别先把锅甩给耐火材料
文章链接:https://m.zystgy.cn/a/62447