上周接了个江苏苏州的客户电话,上来就压着火气说,刚花十二万买的标称温度均匀度±2℃的工业烘箱,烘贴片电阻的时候,上下两层的工件温差能到12度,整批两万多件的货,焊脚全虚了,拉回来返工光人工就花了三万多。
真的坑。
很多人买工业烘箱,上来就问”最高能到多少度?””多少钱一台?”,销售拿个参数表指给你看,均匀度±2℃,控温精度±1℃,看着完美,付完钱拉回去用,才发现全是坑。
你看到的温度均匀度,大概率是空载测出来的
空载测出的均匀度数据,全是耍流氓。
什么叫空载?就是腔体里啥也不放,风机开最大,温度升到设定值,然后把探头挂在风道出风口旁边,测出来的数值能不好看吗?风直接吹着探头,温度能不均?
真到你实际用的时候,腔体里摆满了工件,风道被挡住一半,风都吹不循环,温度自然就乱了。
问:那我们自己测的时候,怎么避免厂家拿空载数据忽悠?
答:直接要求带载测,把你平时烘的工件按生产时的摆放密度摆到烘箱里,不留多余空隙,选你常用的两个温度区间各测一次,探头要贴在工件表面,别挂在风道边上。通常正规厂家的带载均匀度能控制在±3℃以内就算合格,要是超过±5℃,直接pass就行。
对了,测的时候别只测腔体中间的位置,边角、门边上、最上层最下层都要测,那几个地方才是温差最大的地方。
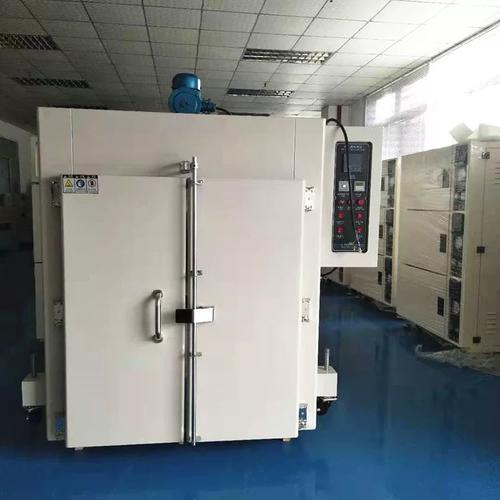
风道设计的猫腻,比温度参数影响还大
很多小厂做工业烘箱,就是随便买个风机往腔体顶上一装,接个加热管就算完事,连个导流板都没有。
我见过最离谱的一台,客户是做粉末涂料固化的,烘箱风机装在侧面,风直接打在门上,门缝那的温度比腔体中间低8度,整批涂层固化不均,表面发花,拉回来返工花了快两万。
💡 别听销售说”我们用的是高转速风机”,转速高没用,得看风道的导流板是不是做了匀风设计,有没有分风栅。好的风道是循环式的,风从顶部下来,经过导流板均匀分到腔体各个角落,再从底部回去,整个腔体的风是流动的,不是直吹某一个地方。
问:我怎么快速判断风道设计合不合理,总不能拆开机箱看吧?
答:很简单,打开烘箱门,看腔体内部的左右侧或者顶部,有没有均匀分布的导风孔,再看风机出口的位置,有没有装不锈钢的导流板——那种光秃秃的腔体,连个导风板都没有的,不用问,肯定是小作坊凑出来的。还有,问销售要风道的三维仿真图,拿不出来的,基本都是凭感觉装的,实际用起来温差肯定大。
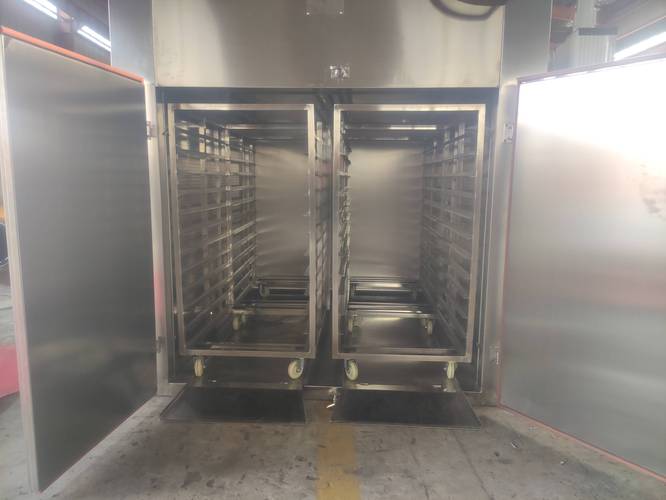
密封和保温的隐形损耗,算过账的人都懂
很多人买烘箱只看能不能到温,不看保温层的厚度和密封条的材质。
小厂用的保温层,要么是厚度才50mm的回收岩棉,要么是密度不够的普通硅酸铝棉,烘到200度的时候,外壳摸上去烫手,热量全散到车间里了,一天下来光电费就多花两三百。还有密封条,用的是普通的橡胶条,烘个几次就硬化开裂,漏温不说,掉的渣还粘在工件上,做电子、医药行业的客户碰到这种,直接就得报废一批货。
说实话,我之前给一个汽配厂做烘箱改造,原来的烘箱保温层才40mm,换了100mm的高密度硅酸铝棉,再把原来的普通橡胶密封条换成耐高温的硅橡胶发泡条,同样烘260度的刹车片,一个月电费省了快四千,俩月就把改造钱赚回来了。
✅ 验收烘箱的时候一定要做的三个小动作:
- 烘到额定温度保温2小时,摸外壳的门板和侧壁,温度不能超过室温加15度,超过就是保温没做好。
- 开关门三次,看密封条有没有回弹,有没有缝隙,用A4纸夹在门缝里拉一下,要是能轻松抽出来,就是密封不严。
- 空载运行1小时,听风机有没有异响,有没有共振,要是整个腔体都在抖,那就是风机的安装没做好,用不了多久就会出故障。
上周那个苏州的客户,后来把原来的烘箱退了,找我们做了台带载均匀度±2℃的,风道用的是循环式带导流板的,保温层做了100mm的高密度硅酸铝棉,现在烘那批贴片电阻,良率从原来的82%涨到了99%,昨天还发微信说要给介绍做PCB的客户。
你说,这钱花得值不值?