上个月跑浙南的五金产业园,连着看了三家打磨车间的除尘系统,全栽在旋风除尘上。
第一家老板拍着车间的铁皮墙骂,说去年找的环保公司报了16万,装的旋风除尘看着个头不小,结果打磨工位一开,排口的灰飘的对面马路都能看见。第二家更离谱,为了提除尘效率,把风机频率从35Hz拉到50Hz,电耗涨了快一倍,排口浓度还是没达标。第三家干脆把旋风除尘当摆设,管道直接绕过去走布袋,说这东西根本没用。
真的,我每次看到这种场景都觉得可惜。旋风除尘是所有工业除尘设备里最皮实的——没有复杂的滤材,没有精密的电控,只要设计对、装对、运维对,用个十来年都不会出大问题,偏偏因为它结构太简单,从设计到安装到运维,没人把它当回事,最后钱花了,效果没出来。
入口风速,才是旋风除尘的命门
很多人对旋风除尘的原理理解停留在”离心力甩灰”的层面,觉得只要筒体内有旋流就行。哪有这么简单。
整个旋风除尘的分离效率,90%以上的影响因素都和入口风速直接挂钩。通常行业里通用的最优区间是12-20m/s,这个区间内,旋流的强度足够把粗颗粒甩到筒壁上,又不会因为风速太高把已经落到锥段的粉尘重新卷进内旋流。
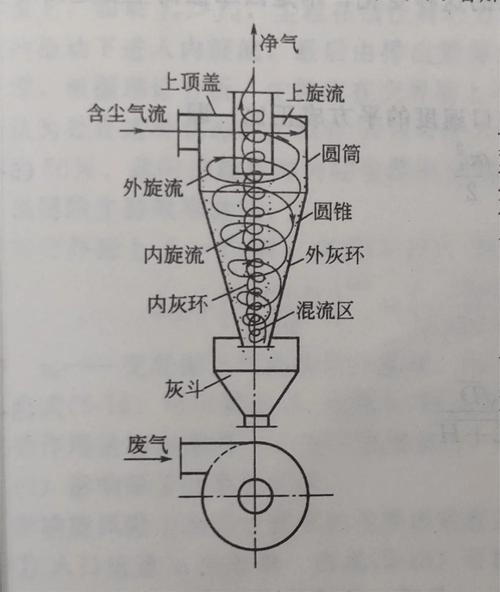
我上次碰到的第一家五金厂,测出来的入口风速才7.8m/s。啥概念?旋流的强度根本拉不起来,直径10微米以上的铁屑都甩不到筒壁上,直接顺着内旋流从排气管跑出去了,排口能不冒灰吗?
问:那直接把风机开大,把风速拉到最优区间不就行了?
答:千万别上来就拉风机。很多人一看到风速不够,第一反应就是把频率往上拧,最后要么把锥段存的灰全吹起来,排口直接冒浓灰,要么风阻飙升到电都扛不住。那家五金厂我让工人先清了入口管道拐角的积灰——半管多的打磨铁屑把管径堵了快三分之一,清完之后再测风速,直接回到15.2m/s,排口浓度当天就降到了排放限值以内,连风机频率都没动过。
这里要插一句,要是风速超过20m/s,也不是啥好事。之前碰到的第二家车间,风机拉满之后入口风速到了24m/s,铁屑带着高速磨筒体的壁面,半年不到锥段就被磨出个洞,而且高速旋流把锥段收集的粗颗粒重新卷起来,除尘效率反而从90%掉到了60%,纯纯的得不偿失。
没有通用的旋风除尘,只有适配工况的设计
现在网上随便一搜,就能找到一堆旋风除尘的通用设计图纸,很多小厂家拿着这些图纸,不管啥工况都照着做铁皮筒,能不出问题吗?
你拿处理粗颗粒铁屑的旋风筒,去处理木工车间的细锯末,壁面没有防粘处理,锯末挂在筒壁上越积越厚,最后旋流通道都被堵了,除尘效率能上去才怪。你拿普通的旋风筒去处理化工车间的超细粉料,粒径普遍在5微米以下,就算把风速拉到20m/s,分离效率也上不去,硬要靠旋风除尘扛,最后只能排口超标。
问:那我在旋风除尘后面串个布袋除尘器,是不是就能通吃所有粉尘了?
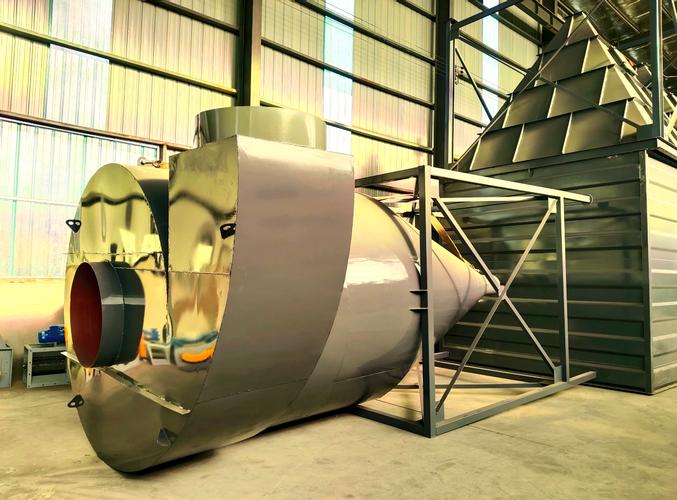
答:思路没错,但很多人配错了参数。旋风除尘本来就是预处理环节,作用是把10微米以上的粗颗粒拦下来,减轻后面布袋的磨损和负荷。结果很多厂家为了省成本,把旋风筒做的特别小,入口风速拉到25m/s以上,整套风阻飙到2000多帕,后面布袋的风机都带不动,最后算下来电耗比直接上布袋系统还高,纯属本末倒置。
对了,还有个容易被忽略的点:卸灰阀的密封。很多车间为了省成本,用个普通的插板阀代替星型卸灰阀,稍微漏点风,外部空气从筒体底部往上窜,直接把已经落下来的灰重新卷进旋流里,除尘效率掉个三四成都是常事。我去年碰到个粮食加工的车间,测出来卸灰阀的漏风率快到30%,换了密封合格的星型卸灰阀之后,排口浓度直接从120mg/m³降到32mg/m³,连风机都没调整过。
运维时别乱改结构,很多坑都是自己挖的
做运维的都知道,旋风除尘没什么易损件,平时只需要定期排灰就行。但架不住很多运维人员”自作聪明”,随便改设备结构,最后把好好的设备改废了。
- ✅ 别随便调整排气管的插入深度。很多人觉得排气管插的越深,除尘效果越好,结果插的太靠近锥段,直接把外旋流的通道截断了,细颗粒根本落不到锥段,全从排气管跑了。通常排气管的插入深度,只要超过入口的下沿100-200mm就够了,别瞎改。
- ❗ 别在筒体上随便开观察孔。我见过最离谱的运维,为了看筒体内的积灰情况,在锥段上开了个拳头大的孔,平时用个破布堵着,漏风率快到20%,测出来的除尘效率还不到50%。真要开观察孔,必须用带密封结构的防爆视镜,不能随便拿个破布就堵上。
- 💡 日常运维多盯压差。入口和出口的压差是最直观的指标,要是压差突然掉的特别低,大概率是筒体漏风或者管道断了;要是压差突然飙升,就是入口积灰堵了或者筒内壁挂灰太厚了。别等排口冒灰了才去查,那时候早就出问题了。
说真的。
旋风除尘从来不是什么高科技设备。
但越是简单的东西,越需要花心思摸透它的脾气。你拿它当随便卷个铁皮筒的便宜货,它就给你排口冒灰、电耗飙升的脸色看;你认真算风速、配结构、盯运维,它能安安稳稳给你干十来年的活。