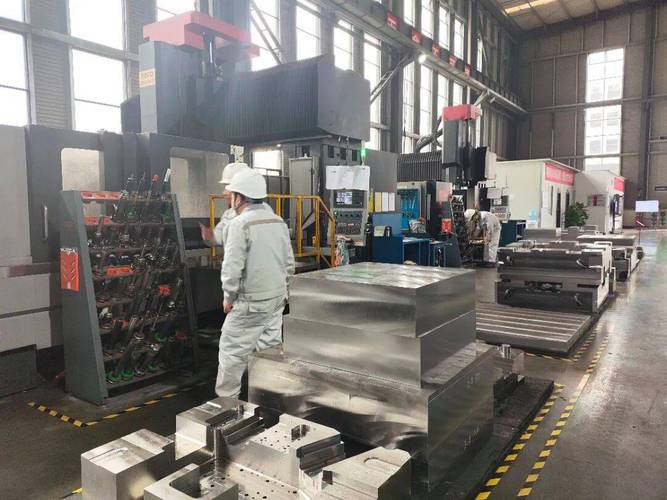
刚跨进压铸车间的门,耳朵先被震得嗡了一声。
那是锁模机构砸下来的动静。
百来吨的合模力压下去,连地面都跟着麻。旁边堆着的那副黑黢黢的铁家伙,就是压铸模具。
别觉得这就是个厚铁板焊的架子。真不是。
凑太近都怕被烫掉皮的核心结构
刚试模的模具,表面温度能有个两三百度,你拿手背凑上去十厘米,都能感觉到烤得慌。
型腔是直接跟熔融铝液贴脸的部分。通常用热作模具钢锻造,硬度控制在HRC48到52之间——太硬了脆,一受冲击就裂;太软了扛不住磨损,压个几万模就塌坑。
流道是铝水的高速通道。别小看那几个流道的斜度,差0.5度,出来的压铸件飞边能厚到你得拿錾子敲半天。还有分型面,就是上下模合起来的那个接触面,合模精度通常要控制在0.02毫米以内——大概就是两根头发丝的直径,不然铝液顺着缝钻出去,飞边能吓你一跳。

熬过上百道工序,才算能上机的合格货
下料是第一步。几百公斤的圆钢坯上锯床,切下来的铁屑红得发亮,火花能溅到三米外。
粗铣完了留足余量,最磨人的是热处理。钢坯进炉的升温速度、保温时间、降温速率,全要卡得死死的。升快了钢内部应力散不出去,直接裂;降慢了硬度不够,上机用不了几天就变形。上次我见个干了三十年的老师傅,盯着温控屏盯了八个小时,连午饭都是徒弟递到炉子边吃的,烟都忘了抽。
后面还有电火花加工。那些型腔上的精细纹路——比如汽车车标凹槽、外壳的防滑纹,铣刀够不着的死角,全靠紫铜电极一点点打出来。打错一个毫米,整副几十万的模具直接报废。没人敢马虎。
你日常用的物件,好多都有它的影子
别觉得这东西离你远。
你家电动车的电机端盖,笔记本的金属中框,燃气灶的炉头,甚至易拉罐的拉环底座,全是靠压铸模具压出来的。
之前碰到个做小五金的老板,为了省成本,买了副便宜模具。结果上机压了不到三千模,型腔表面就爬满了裂纹——就是没选对带抗热疲劳合金的钢材,反复被七百多度的铝水冲,又被常温的脱模剂喷,一热一冷反复胀缩,热疲劳裂纹直接把型腔表面撑裂了。最后赔了客户的延期款不算,连模具带废件亏了小二十万。
说实话,这行真没什么花活。你图纸画得再漂亮,现场加工差个丝,试模的时候就得蹲在地上对着飞边骂娘。试模出来的第一模,要拿卡尺挨个量尺寸,顶针位置不能顶出白印,流道里的铝渣要清得干干净净,差一点都得拆下来重新修。
有人说压铸模具不就是个铁疙瘩?扯什么技术。
真等你看到一副模具能稳定压出几十万件、尺寸误差不超过0.1毫米的时候,就知道这话有多离谱。
下午四点,车间的通风扇嗡嗡转着。师傅把试好的模具吊到平板小车上,推去喷防锈油。阳光从高窗斜斜漏下来,照在模具分型面磨得发亮的金属面上,连个细小的毛刺都找不到。