去年深秋在宁波汽配厂蹲点的第三天,凌晨两点的中控室突然炸了。
停了。
整条冲压线。
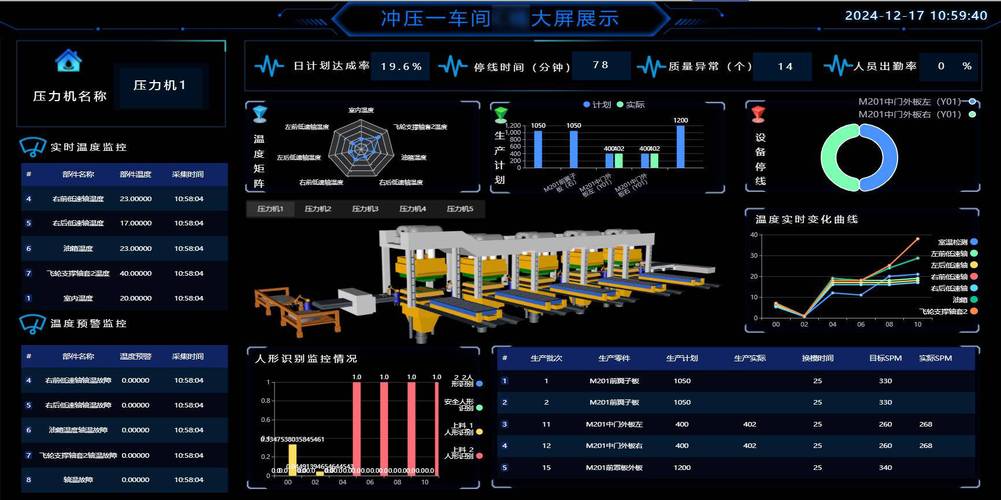
查原因的时候所有人都骂,说上周刚给那根主传动轴换了新轴承,怎么说烧就烧——轴承滚道上的金属碎屑磨得像毛玻璃,温度曲线在故障前4个小时已经往上飘了12度,没人盯着。
那天值夜班的小伙子抱着保温杯蹲在墙角,说之前的维护全是按手册来:运行满2000小时就拆检,换油,换易损件。上次刚换完轴承才跑了800小时,谁能想到它会提前挂。
这就是我后来跟所有朋友聊预测性维护时,第一句要讲的:它根本不是什么飘在天上的工业黑科技,就是把原来“坏了再修、到点就换”的笨办法,换成盯着设备的“脉搏”提前预判。
那些传感器,真不是随便往机器上粘
很多厂一开始搞这东西,思路就歪了。
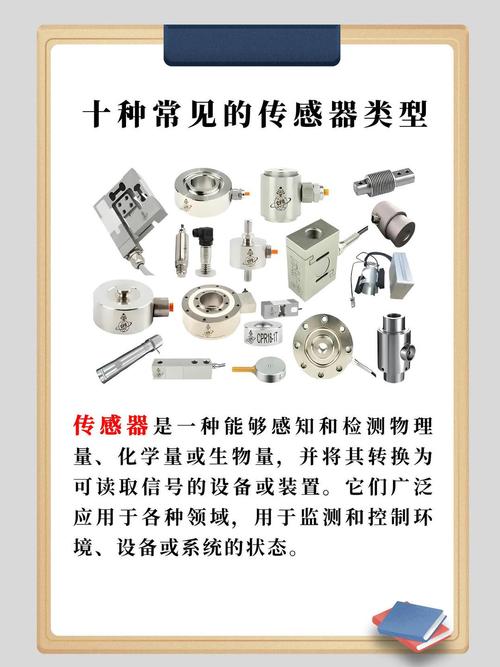
淘宝批一堆振动、温度传感器,往电机外壳上一粘,线一接,系统一装,就觉得自己上了预测性维护的车。错得离谱。
之前见过个做注塑机的小厂子,把温度传感器粘在电机端盖最外侧,测出来的温度比轴承实际温度低17度——夏天车间开着大功率通风扇,风一吹外壳温度直接掉下来,等传感器触发高温报警的时候,轴承已经磨得卡壳转不动了。
我第一次帮着厂子里找测振点的时候,为了对准轴承座上的能量传递最优位置,蹲在3米高的冲压机架子上,胳膊卡在防护罩和机身的缝隙里拧了40分钟的M6螺丝,下来的时候工装裤上蹭的黑油洗了三次都没洗干净。别信什么“无线传感器随便贴”的鬼话,车间里的变频器一开机,电磁干扰能把你传上来的振动信号糊成一团,最后测出来的数根本不准。
最容易踩的坑:数据攒了一堆,没人能读
说真的,我见过太多上了系统就觉得万事大吉的厂子。
传感器每秒采一次数,一天下来攒几个G的振动波形、温度曲线、油液颗粒度数据,存在机柜里的服务器硬盘上,除了每个季度做汇报的时候拉出来截两张图,没人真的会去翻。
为啥?因为管了三十年设备的老班长,手往电机外壳上一搭就知道轴承松没松,你给他看一张密密麻麻的波形图,他哪懂什么峭度值、主频带?之前我帮着改系统逻辑的时候,特意把那些晦涩的算法结果,全换成了老班长能看懂的提醒:比如振动值连续10分钟往上飘,超过同工况下历史平均值的30%,先弹个弹窗,附带着把上次同位置报警的处理记录贴出来——不用你算什么傅里叶变换,就直白告诉你“这个位置上次出问题是因为润滑油进了铁屑,你先拆端盖看一眼油位”。
哪有那么多高大上的讲究。有用就行。
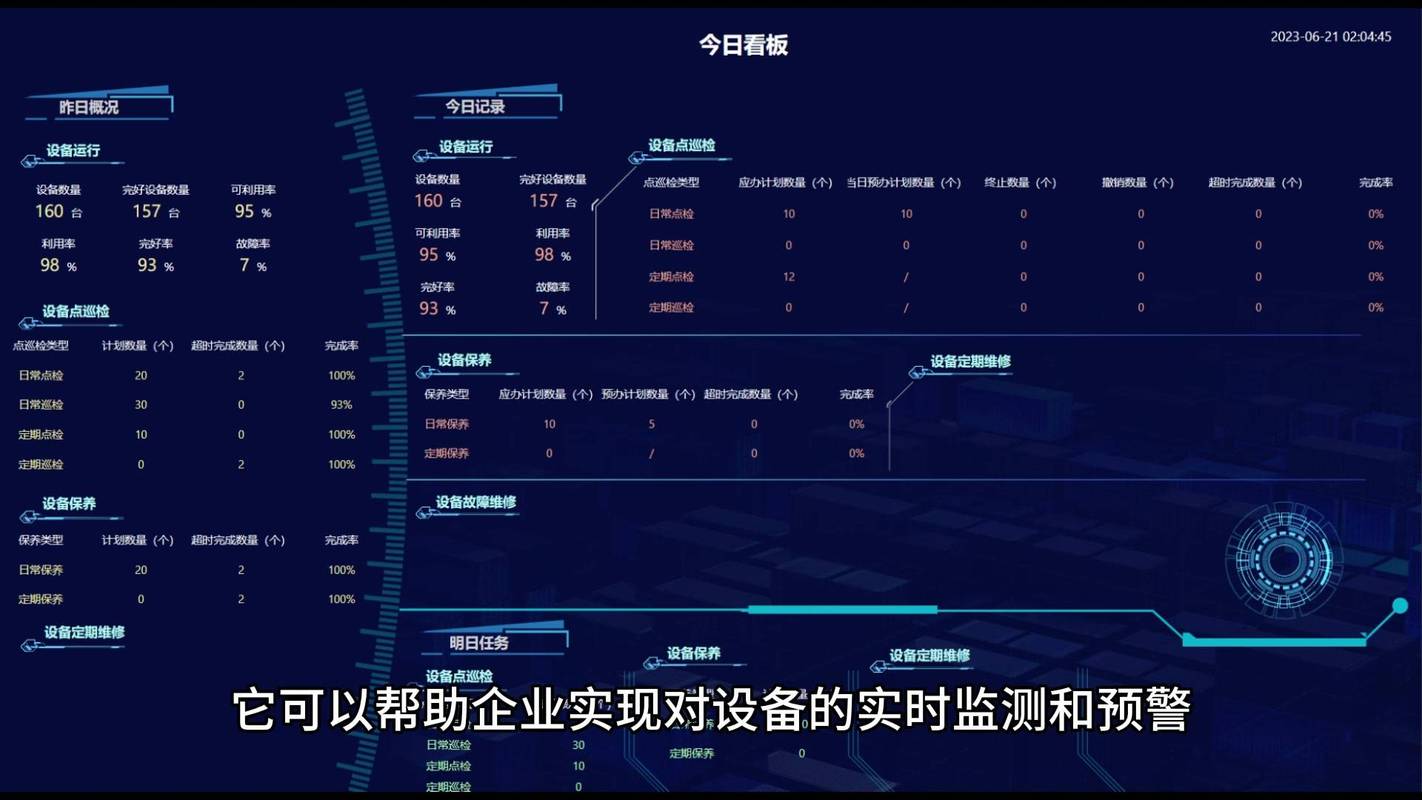
之前还有个做小型五金加工的厂,一共就12台普通车床,连个像样的中控室都没有。就给每台机床的主轴装个几十块钱的温度传感器,连个手机端的小程序,温度超了就给当班的机修工发微信提醒。半年算下来,因为主轴抱死造成的非计划停机时间少了七成,总投入才不到两万。那些吹着要花几百万搞全链路数字孪生的销售,站在人家车间里估计都不好意思开口。
那些没说透的边界:它救不了硬造出来的故障
我每次跟人聊这个,都要把话讲在前头。
说真的,我见过太多做工业解决方案的销售,一进车间就吹自己的系统能做到“全生命周期零故障”,我每次听见都想把手里的扭矩扳手往地上砸——真要能零故障,那你干脆给机器装个永动机得了。
预测性维护不是万能药。
之前有个厂为了压采购成本,买的轴承本身就是非标劣质货,装配的时候工人图省事,用铁锤直接敲轴承内圈,把内圈敲得歪了半毫米。你装再多传感器,它从开机那一刻起振动值就超标,系统天天报警,机修工嫌烦把报警阈值拉得老高,最后轴承跑了300小时就直接烧在轴上。
预测性维护是给好好造出来、好好装上去的设备当“体检医生”的,不是给偷工减料、野蛮装配的烂摊子擦屁股的。
还有人说这东西能做到生产零停机,扯呢。哪怕你把所有信号都测全了,遇到突然的电网电压浪涌,把电机绕组直接击穿,谁也预判不了——毕竟设备不是人,不会提前跟你说“我今天状态不好,要歇会”。
上次从宁波那个汽配厂出来的时候,刚好赶上早班,机修组的小伙子抱着刚换下来的旧轴承,跟我说现在再也不用熬大夜拆设备了,前一天系统提前3小时报警,他们趁着两班倒的换班空档,半小时就把轴承换完了,一点没耽误生产节奏。
我当时蹲在厂门口的路边摊吃豆浆油条,突然觉得这东西真没那么玄乎。
就是让干活的人,不用再熬没必要的夜,不用再为了突然炸掉的设备扣半个月奖金而已。