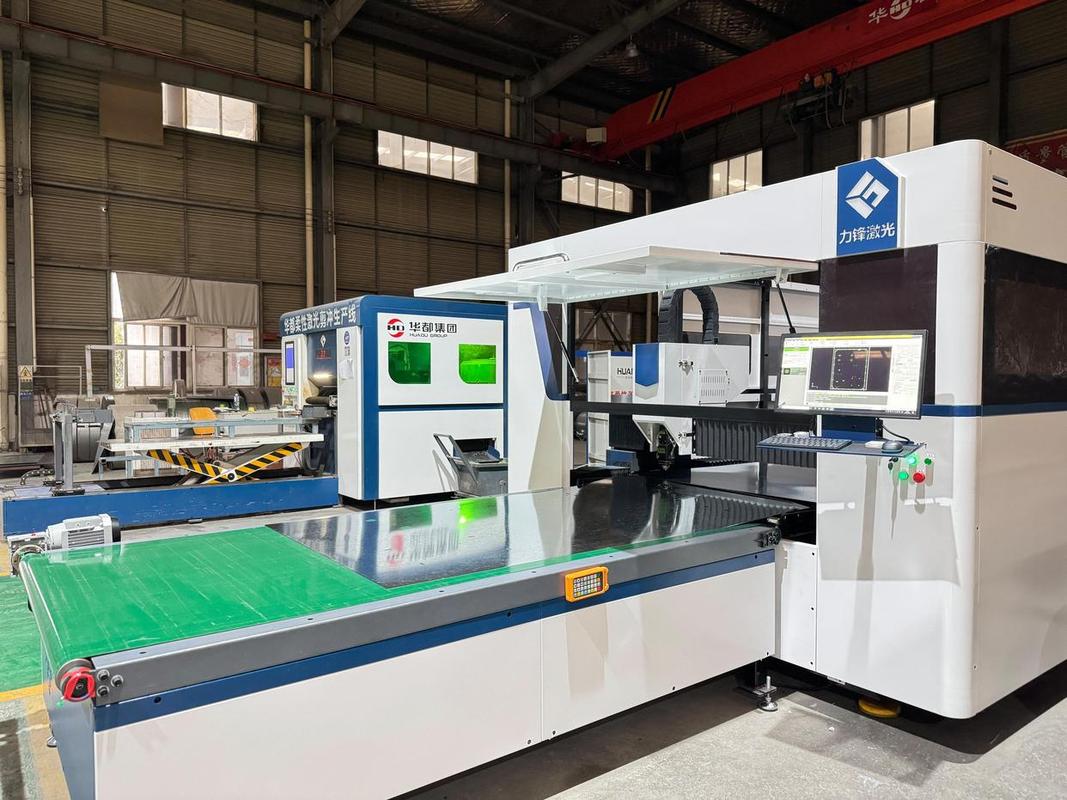
刚进钣金车间的那天,正值七月。热浪裹着切削液和防锈油的味道扑过来,耳边是机器持续的低频嗡鸣,震得脚底板发麻。角落那台银灰色的大家伙正亮着暗红色的定位点,在一摞3mm厚的冷板上走,嘶——一道细得几乎看不见的缝就出来了,高压气体吹着熔渣溅到防护挡板上,噼里啪啦响。
那束光不是什么“高科技魔法”
很多人第一次见激光切割,都觉得是变魔术。毕竟拿着一束光就能切穿几十毫米的钢板,说出去都像科幻片里的道具。但蹲在旁边看半小时就懂了,哪有那么玄乎。
现在车间里常用的光纤激光切割设备,核心就是那个装在柜子里的谐振腔,把电能转换成波长1064纳米的红外光,经过好几组反射镜传到切割头,最后通过聚焦镜把能量聚到针尖大的点上。通常这个点的能量密度能到每平方厘米上百万瓦,比太阳表面的能量密度还高——钢板碰到这个点的瞬间,要么直接汽化,要么被熔成液态,旁边喷嘴吹出来的高压气体再把熔渣吹走,切口就这么出来了。
哦对,你看不见真正的切割光。光纤激光的工作光属于红外波段,人眼完全不可见,你能看到的那点暗红色的小光点,只是用来定位的辅助红光,跟真正的切割能量半毛钱关系都没有。别凑上去瞎看,哪怕只是反射出来的杂散光,都能把视网膜烧出个永久的疤,车间里的防护眼镜不是摆样子的。
调机的功夫,全在没人注意的小细节上
很多人觉得激光切割是全自动的,输入程序就不用管了。错。我见过调机师傅为了切好2mm的不锈钢板,对着喷嘴调了快半小时。
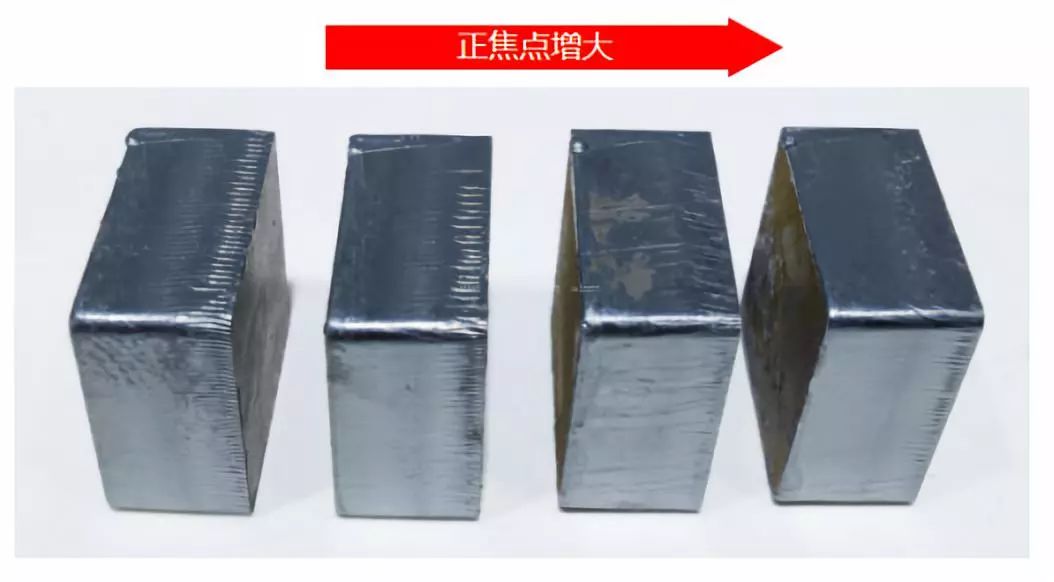
喷嘴就是切割头最下面那个铜做的小盖子,中间有个细细的小孔。孔的大小、跟钢板的距离、吹出来的气体种类和压力,差一点,切出来的东西就废了。切割用的气体种类,直接决定了切口的光滑度和挂渣程度:切碳钢用氧气,氧气碰到高温的铁会自己放热,切得快还省激光的能量;切不锈钢就得用高纯氮气,不然切口会氧化发黑,后续还要打磨;切铝板这种容易反光的材料,还得给切割头加防反射的保护装置,不然光弹回去,能把聚焦镜烧出个洞。
之前见个新来的徒弟,调机的时候把喷嘴跟钢板的距离多调了0.2mm,切出来的3mm冷板边全是毛刺,用手一摸能挂掉一层皮,返工花了俩小时,被师傅骂得头都抬不起来。还有一次切10mm的碳钢,喷嘴上沾了个小熔渣,没注意,切出来的口全是斜的,整摞板都报废了,师傅蹲在旁边擦了十分钟喷嘴,烟抽了三根。
你身边的东西,早被它切过无数次
别觉得激光切割离你远。你家阳台装的不锈钢置物架,上面那些整整齐齐的孔和圆角,就是它切的;新能源汽车电池包外面的壳体,那些形状复杂的安装位,传统冲床开个模具要几十万,激光切割打样几天就能出;我去年给家里做个特殊尺寸的不锈钢橱柜,找了个郊区的小加工厂,当天画的图,第二天下午就把切好的板送过来了。
以前小批量做钣金件,是最头疼的。要开模具,改个尺寸就得重新做,成本高,周期长。现在有了激光切割,只要在电脑上画好图,导入程序就能切,哪怕只做一个零件,也不用额外加钱。换十年前,光等模具就得半个月,还得加好几千的开模费。
当然它也不是万能的。切个1mm的亚克力没问题,切镜子就不行——光会被镜面直接反射回来,烧坏切割头;切超过20mm的厚碳钢,效率还不如等离子切割;切带涂层的板,要是没调好参数,涂层会被烧得黑乎乎的,还要后续处理。
下午下班的时候,师傅把切割头移到安全位置,关了激光器,拿抹布擦了擦喷嘴。车间的嗡鸣慢慢降下来,地上落了一层细细的金属熔渣。
哪有什么万能的高科技。
不过是一群人,把光的能量磨得足够细,足够准,刚好能切进普通人的生活里而已。