他们去年砸了二十多万上的质量管理系统,现在除了客户来审核的时候专门点开来演示,平时根本没人登。系统里存的检验记录,有三分之一是文员对着之前的旧表抄进去的。
真的,我听着都替他们亏。
首件检验不是签个名就完事
好多人对首件检验的理解,就是换班、换型、调完刀,拿卡尺随便卡两下,在检验单上签个名字,线就可以开了。
我之前在浙北的一家汽车零部件厂见过更离谱的:一周的首件检验记录,是班组长周五下班前一次性补签的,十多张表的签名,笔锋、倾斜角度都不带变的。
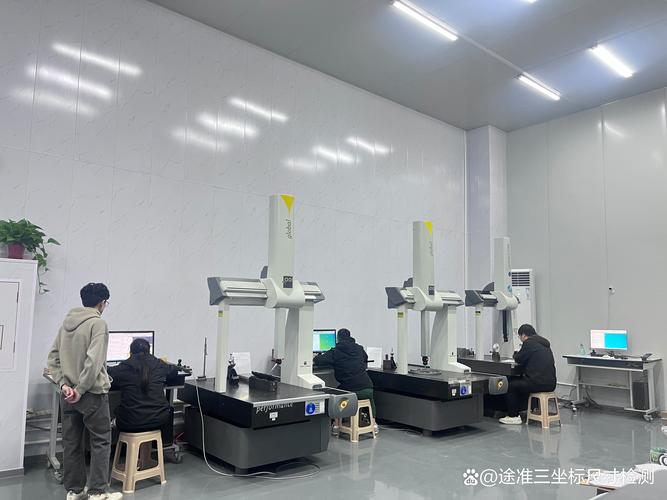
就这种走流程的首件检验,能挡住批量质量问题才怪。
问:我们厂批量不大,每次换型都要停半小时做全尺寸首件检验,产能掉得厉害,能不能简化流程?
答:别拿产能当挡箭牌。你算过一次批量报废的损失吗?我之前在长三角做制造企业调研的时候算过,一次因为首件漏检导致的批量超差件,流到下游装配环节拆返工的综合成本,通常是前期投入半小时做精准首件检验时间成本的二十多倍,这个数据你随便找几个有实际生产经验的车间主任问,都能对上。真要省时间,你把首件检验的三个核心维度卡死:定位基准的形位公差、关键配合面的尺寸公差、本次换型后的刀具补偿值留存记录,剩下的非关键尺寸,完全可以放在后续巡检环节抽测,没必要全堆在首件环节耗时间。
好多人搞质量管理,把记录做的比什么都重要。检验室里的千分尺、百分表,检定标签贴的整整齐齐,到了操作工手里,量件的时候连棘轮都不拧,硬卡,测出来的数能准才怪。
质量管理的核心从来不是写满多少页工整的记录,而是把每一个可能出问题的节点,在它造成批量损失之前摁住。
别把不合格品全扔给检验岗背锅
我之前碰到过一个做轴类零件的厂,一整批件因为同轴度超差被客户退回来,管理层第一反应就是扣检验员的绩效,说他没把好关。
结果翻现场的加工记录才发现,当天操作工换了新批次的毛坯,硬度比之前的料高了HB15,他没调整切削参数,刀具磨快了,才导致的形位公差超差。检验员按照之前的检验标准抽测,根本测不出问题。
这能怪检验员?
问:我们厂每次出质量问题,都要开两三个小时的复盘会,最后定的整改措施全是“加强检验、提高员工质量意识”,为什么过俩月同样的问题还会再犯?
答:因为你找的根本不是根因。我见过太多这种走形式的复盘会了,开俩小时,最后写的整改措施跟没写一样。加强检验?加几个人?哪个节点加?检验的判定标准是什么?提高质量意识?怎么提高?是开两次会就能提上来的?真要找根因,就顺着问题往回倒:这次的超差是刀具磨损速率比预期快了?还是毛坯的实际硬度偏离了进厂抽检的范围?还是设备的丝杠间隙攒到了超差的阈值?把这些实打实的原因找出来,对应调整切削参数、增加刀具磨损预警、定期校准设备间隙,比你喊十句“质量第一”有用一百倍。
💡 很多厂搞质量管理,容易陷入一个思维误区:觉得只要检验的人够多,就能把所有问题拦下来。
错的。
你就算把车间一半的人都安排成检验员,挡不住操作工调参数的时候漏改一个小数点,挡不住仓库发料的时候把下公差的毛坯和上公差的混放,挡不住半成品周转的时候磕碰出的隐性划痕。质量管理是全流程的事,从毛坯进厂的抽检,到加工过程的参数实时监控,到半成品的周转防护,到成品的最终检验,每个环节的人都要对自己手里的活负责,不是靠最后那几个检验员当消防队员,哪里着火往哪冲。
客户要的不是完美的质量体系证书
我见过好多厂,为了拿IATF16949、ISO9001的证书,找咨询公司来搞了三四个月的文件,从质量手册到程序文件,摞起来半米高,结果现场该是什么样还是什么样。
有次一个做汽车结构件的客户来审厂,翻了翻他们厚达几百页的体系文件,直接问了一句:你们上个月那批因为表面粗糙度超差退回来的货,整改记录在哪?
负责对接的质量经理卡壳了,翻了十分钟才找到对应的记录,整改措施写的是“加强员工操作培训”。客户当时就笑了,说我们要的不是你有多少本印着公章的体系文件,是你上次出的问题,这次真的不会再出。
❗ 别觉得把体系文件做的天衣无缝,就能把质量管理做好。
我见过一个做航空航天小型连接件的小厂,没有那么多厚厚的体系文件,就靠三个传了快十年的老规矩:
1. 每个操作工调完刀,必须自己先量三个件,数据填在自己的手写操作日志上,不许代签;
2. 每加工50件,必须抽一个件测关键尺寸,数据直接写在机床旁边的白板上,所有人都能看见;
3. 但凡出了不合格件,必须在当天的班组会上说清楚原因,不许瞒着流到下工序。
就这三个简单到不能再简单的规矩,他们的客户投诉率不到千分之一,比那些拿着厚厚体系文件、花大价钱搞六西格玛培训的大厂还稳。
说实话,质量管理这东西,从来不是什么高大上的玄学。
你别觉得上几百万的MES系统,送几个员工去考黑带证书,就能把质量搞上去。最基础的事:量具定期校准,首件真的认真测,不合格的件真的拉去隔离区放好,出了问题真的找根因改,而不是把记录写的漂漂亮亮应付检查。
就这么简单的事,好多厂做了十几年,还是没做到。