没人会想着把这根几吨重的轴劈成两半,看看焊缝里有没有藏着裂纹。
焊完的轴,谁也不想劈成两半看
早年搞制造的时候,想知道焊缝质量,就得切一段试样回来磨片子,在显微镜下看。切下来的试样没法再装回产品上,成本高不说,总不能每根轴都切一段吧。这时候就得靠无损检测——核心逻辑说穿了很简单,就是在不破坏工件本身使用性能的前提下,定位内部的裂纹、气孔、未熔合等隐藏缺陷。
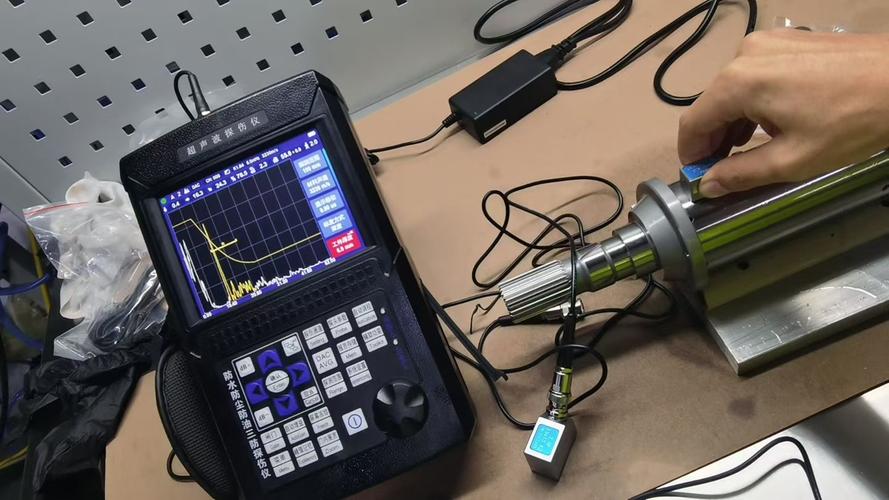
就拿刚才那根主轴来说,焊缝长达十几米,要是靠破坏性取样,得切下来半米长的一段,光材料加工成本就得小几万,还耽误生产周期。检测完了,轴还是完好的,直接吊去下一道工序,装到风场里转个二十年都没问题。
车间里的几样“吃饭家伙”
干这行的,手里的工具没那么玄乎。最常用的是超声探伤仪。就是个带屏幕的小方盒子,连个带线的探头。检测前得在工件表面抹一层耦合剂——就是那种黏糊糊的液体,作用是把探头和工件之间的空气赶出去,不然声波传不进去。握着探头在焊缝上匀速滑,屏幕上跳出的波峰位置,对应着工件内部缺陷的深度。
耦合剂没涂够。
信号全乱。
白耗半小时。
还有磁粉检测。这招只对付铁磁性材料管用。给工件通上电流,表面就带上磁性,这时候撒上混着磁粉的悬浊液,有裂纹的地方磁阻大,磁粉就会顺着裂纹堆成一道清晰的黑印,不用凑近看都能一眼找着。上次新来的徒弟把磁化电流开得太大,磁粉溅得满工作服都是,洗了三回领口还留着黑印子。

说实话,这活看着糙,实则细得很。
最容易踩的那些坑

要么觉得这就是“走个流程”,探头随便在工件上划两下就行。哪有那么容易。探头移动速率通常控制在每秒120-150毫米,快了,仪器采集的信号点不够,藏在深处的小裂纹就可能被漏掉。慢了,效率上不去,一天检测不了几个工件。
要么觉得“只要检测出缺陷,就必须判废”。这也不对。比如一个直径1毫米的气孔,藏在工件的非受力区,查了国标之后根本不影响使用性能,硬要判废的话,光这一件的材料成本就得大几千,平白给制造端添负担。
之前我们做轨道交通轮对检测,发现轮辋非受力区有个2毫米的夹渣,对照标准评定之后直接放行。刚入行的小徒弟当时急得满头汗,说这么大的缺陷怎么能放过。后来给他讲,轮对的受力主要集中在轮轨接触的踏面位置,那个位置离夹渣有十多厘米,正常运行下根本不会扩展成裂纹。
不过话说回来,漏检的代价是真的大。要是关键受力区的裂纹没找出来,等零件装到高铁上、风电主轴上,跑个几年应力集中扩大,断了就是天大的事故。
平时你坐高铁,踩过的井盖,家里用的燃气金属管路接头,甚至电梯里的承重钢板,背后都有这道工序在盯着。
没人会在产品说明书上特意写一句“我们经过了无损检测”。
但少了这道工序,那些藏在金属内部的、看不见的裂纹,指不定哪天就给人添堵。