上周去苏州一家精密机加工厂做现场排查,刚进车间就听见”哐当、哐当”的金属响——不是机床撞刀,是他们去年图便宜换的那批普通工程塑料工业拖链,磨得快散架了,节间的销轴露在外面,每一次往复都蹭着机床的铸铁床身,噪音能盖过车间里的排风系统声。
干了这么多年工业设备运维,我真的见太多人把工业拖链当”凑配件”——买的时候随便找个链接,量个旧件长度就下单,装上去能跑就行,坏了再换。可真等拖链卡滞、断链、磨穿电缆的时候,停线两小时的损失,够你买三四套好点的拖链了。
别拿”能装就行”当标准:拖链最先垮的永远是你没注意的位置
很多人对拖链的认知还停留在”套电缆的塑料壳”,选型的时候全凭感觉。最常见的操作:照着电缆的最小弯曲半径选拖链的标称值,塞进去的时候严丝合缝,觉得赚了。
问:我买的拖链标称弯曲半径是100mm,为啥装上去没俩月就折弯处开裂?
答:你是不是直接照着电缆的最小弯径卡着选的?❗ 工业拖链的弯曲半径,从来不是你静态套电缆那一下的最小要求,必须留足动态运行的冗余量——通常要比电缆本身的允许弯径大15%到20%才够。举个最常见的坑:你拿外径38mm的动力电缆配100弯径的拖链,静态塞进去刚好,可拖链每一次往复弯折,电缆都会在拖链内壁硬蹭,不出仨月,拖链的折弯处先磨穿,电缆的外皮也跟着裂,轻则信号丢包出废品,重则短路烧驱动器。
还有个被忽略的细节:拖链内部的仓格分配。我见过最离谱的现场,把25平方的动力电缆和0.5平方的编码器信号线塞同一个仓格,中间连个分隔片都没加。跑起来动力电缆的电磁干扰顺着屏蔽层串到信号线上,机床定位偏差飘个几丝,加工出来的零件全是废品,找了半个月原因,最后才发现是拖链里的布线乱了。
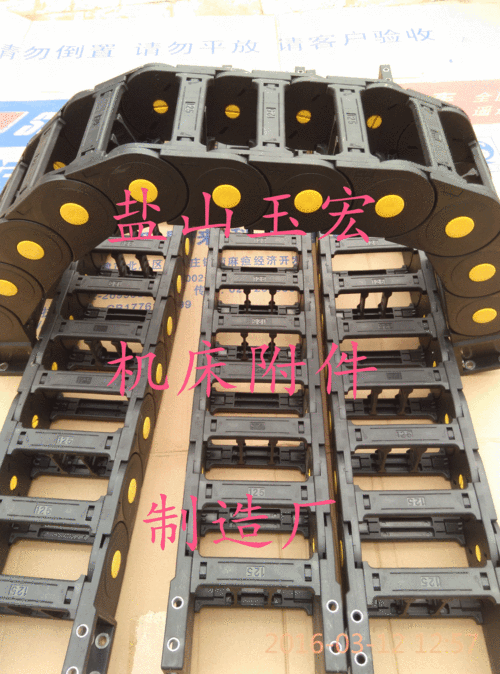
说真的,别觉得分隔片是可有可无的配件。不同粗细、不同功能的线缆,必须用隔片分开,每根线缆在仓格里的占比不能超过仓宽的60%,剩下的空间要留给电缆运行时的活动余量——塞得越满,拖链的动态阻力越大,磨损速度越快。
选塑料还是钢制拖链?根本不是看预算
很多人选型的逻辑特别简单:塑料拖链便宜,钢制的贵,预算够就上钢的。真不是。
普通的立式加工中心,往复运行速度在30m/min以下,没有高温切屑、焊接火花飞溅的工位,用增强尼龙材质的塑料工业拖链完全够用。重量轻,运行噪音小,不用做防锈处理,性价比比钢制的高一大截。可要是在重型龙门铣、焊接变位机、露天起重设备这种工位,你硬上塑料拖链?上次在常州某重工车间,看见有人为了省两万块成本,在焊接变位机上装了普通塑料拖链,没俩礼拜就被飞溅的焊渣烫得全是洞,换一次拖链连带停线的损失,够买三套同规格的钢制拖链了。
问:钢制拖链容易积屑卡滞,有没有啥低成本的解决办法?
答:别上来就换最贵的全封闭款——💡 先看你车间的切屑是啥类型。如果是铝屑、工程塑料屑那种重量轻、没有粘性的,把拖链的每节连接片换成带密封毛刷的半封闭款就行,成本比全封闭低30%左右,挡屑效果能到80%。要是是那种100℃以上的高温钢屑、混着切削液粘成块的,别省,直接上带刮屑板的全封闭钢制拖链,不然卡一次,停线两小时的损失,够你买半套拖链了。

还有个很多人踩的坑:拖链的固定方式。我见过不少师傅换拖链的时候,把一端死固定在床身上,另一端直接搭在工作台的拖链槽里,连个匹配的固定座都不装。跑起来拖链在槽里来回窜,磨得槽壁全是印子,节间的销轴磨得快成针了,走半年就脱链。
别嫌麻烦。固定座一定要选和拖链节距匹配的原厂款。你拿个角钢自己焊个架子,看着结实,其实没有预留震动缓冲的余量,跑起来的震动全顺着固定座传到拖链上,节间的磨损速度能快一倍。
拖链的寿命,从来不是靠”贵”堆出来的
有个老客户之前跟我吐槽,说花了三倍的价格买了某进口品牌的塑料拖链,装在他们的高压水切割工位上,结果半年就脆得一弯就裂。去现场一看才明白——他们工位用的水基切削液pH值到9了,属于强碱性,普通的增强尼龙材料耐不住这种长期腐蚀,材料被泡得失去韧性,再贵的牌子也扛不住。
选型的时候别光看品牌溢价,先把自己的工位场景摸透:有没有强腐蚀的切削液?有没有高频的往复高速?有没有飞溅的高温杂物?把这些条件列清楚,再去匹配对应材质的拖链,比你盲买贵价款靠谱多了。
日常运维的细节更重要。每个月抽10分钟,给拖链的节间销轴喷一点干性的润滑剂就行。别用那种粘糊糊的黄油,沾了铁屑就成磨料,磨得销轴更快。✅ 要是听见拖链运行的时候有尖锐的摩擦声,别等它断了再换,拆开看看是不是内部的隔片歪了,是不是有电缆在拖链里被别住了——大部分拖链的失效,根本不是材料坏了,是安装的时候没留够电缆的活动余量,跑起来硬拽拽坏的。
哦对,还有个小提醒:别为了省空间,把拖链的安装高度压得太低。拖链运行的时候,下侧的链节是会自然下垂的,你把拖链槽挖得太浅,下侧的链节蹭着槽底,跑不了俩月就磨穿。