上周跑了3家苏南的精密机加工小厂,老板们聊起最近的良率问题,翻来覆去绕不开同一个事——花大价钱买的五轴机床,配的还是十年前传下来的通用平口钳。
钱全花在刀上了。
夹具?凑合用呗。
就因为这一句”凑合用”,去年有个做航空铝配件的厂,光因为零件装夹变形报废的料,算下来够买三套高精度的工业夹具。
为什么通用平口钳从来不是批量加工的最优解
很多车间的老师傅对通用平口钳有莫名的信任,觉得啥零件都能夹,调一调就能上机床。但真碰到薄件、异形件,平口钳的毛病就全露出来了——它的夹紧力是整个钳口面均匀施压,碰到壁厚小于2mm的铝合金件,一夹就弯,铣完松开,零件靠自身弹性回弹,平面度直接超差0.1mm以上,根本达不到图纸要求。
老师傅们也有应对办法:垫铜皮、垫铝片,甚至在钳口上贴几层双面胶。听着好像能缓冲,其实全是临时凑数的招。换个批次的材料厚度差个0.1mm,夹紧力直接飘,今天夹出来的零件合格,明天就可能因为夹太松震刀打坏刀尖,或者夹太紧直接把零件夹出压痕。

问:我们车间做的都是形状不规则的异形件,每次换型都要调半天夹具,到底是夹具设计的问题还是操作的问题?
答:90%的情况是你从一开始就没针对零件的加工特性做夹具冗余设计。很多人做工业夹具只想着”把零件夹住就行”,根本没算装夹点的受力分布——比如薄壁环形件,夹紧点如果落在非刚性区域,哪怕你用扭力扳手拧到固定扭矩,加工时的切削力一冲,零件直接晃,尺寸飘个0.05mm太正常了。换型慢本质上是因为你的夹具没有做快换定位结构,每次装夹都要重新找正,当然费时间。
算笔简单的账:一套针对特定异形件定制的工业夹具,成本通常在2-3万区间,但是能把换型时间从40分钟压到5分钟,零件装夹变形率从10%以上降到1%以下。这个比例是我们跟长三角20多家精密加工厂的技术主管聊出来的,你要自己核算的话,拿同类型零件过去的报废成本、返工工时、刀具损耗数乘加工周期,基本不会错。通常跑个两三百件,做夹具的成本就全赚回来了。
别被”快换”概念忽悠,适配场景才是核心
说实话,我见过太多车间采购被快换夹具的销售吹得脑子发热,花十几万买了整套带液压接口的快换基座,结果买回来发现自己车间的零件壁厚差太大,快换定位销根本卡不住,最后整套设备当废铁堆在仓库。
太坑了。
快换工业夹具不是不能买,但你得先摸清楚自己的加工场景边界:如果是单批次超过1000件的大批量稳定生产,那快换基座的投资回报率非常高,换型省下来的时间足够多接两批订单;但如果是单批次只有几十件的定制化零散订单,买那种带自动夹紧功能的高端液压快换夹具,纯粹是给自己添堵——光定期维护液压站、换密封件的成本,都够请两个老师傅手动装夹了。
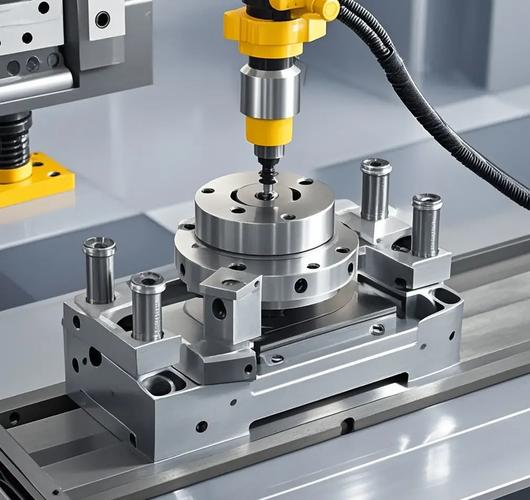
问:液压工业夹具的夹紧力那么大,会不会把零件夹坏?
答:只要做过前期受力计算就不会。很多人怕液压夹坏件,其实手动拧的平口钳才是夹坏件的重灾区——毕竟人拧螺丝的力度全靠手感,今天手劲大拧到8N·m,明天手酸了拧到4N·m,夹紧力波动能差一倍。正规的液压夹具是可以通过调压阀把夹紧力精确控制在±0.2N·m的范围内的,只要你根据零件材料的屈服强度算好安全阈值,根本不会出现夹坏的情况。反而因为夹紧力稳定,加工时的振动更小,刀具寿命通常能提20%以上。
💡 这里提个实操的小技巧:如果你现在用通用夹具加工的零件,平面度要求超过0.02mm,或者壁厚小于2mm,别硬扛着凑合用了。先把过去3个月因为装夹问题产生的报废、返工、额外补刀的成本加起来,你会发现做一套专用的工业夹具,真的比你想象中便宜太多。
❗ 特别提醒:如果你的车间经常需要跨机床转序加工零件,选夹具的时候一定要优先选带统一基准接口的型号,别今天配个机床A的专属接口,明天换机床B又要重新铣基座改夹具,平白增加很多额外成本。
工业夹具的维护,从来不是擦干净就完事
很多厂的夹具买回来,用个三五年,定位销磨了不换,夹面带铁屑不擦,最后定位精度从0.01mm掉到0.1mm,还反过来骂厂家卖的夹具质量差。
我上次去一个做汽车配件的厂,技术主管跟我吐槽说他们去年买的三套夹具现在精度全废了,要找厂家售后扯皮。我蹲下来在定位面那扫了三分钟,扫出来一堆嵌在缝隙里的铝屑和固化的切削液残渣,擦干净拿千分表一测,定位精度跟新的差不了多少。
真的。
很多问题根本不是夹具本身的质量问题,是日常维护根本没做到位。正常的工业夹具日常维护流程其实不复杂:每个班下班前要把定位面、夹紧面的切屑、切削液残渣擦干净,别让硬切屑嵌在定位缝里把精度垫偏;每个月要检查一次定位销的磨损量,如果磨损超过0.005mm就及时更换,别等磨到尺寸超差了再换,到时候加工出来的零件批量报废,损失比换定位销的成本高几十倍。还有,别在夹具的定位面上焊东西、敲东西,很多老师傅图方便,拿夹具当垫铁砸,用个一年半载,夹具的基座变形了,再好的定位销也救不回来。
上次跟那个做航空配件的厂老板算完账,他当场就拍板,给两个做薄壁铝件的工位配两套专用的液压工业夹具。上个月他给我发消息,说这俩工位的良率从之前的81%涨到了97%,光省下来的材料钱,三个月就把两套夹具的成本收回来了。
你说,这钱早花,不早省心吗?