工业件粉末喷涂总掉粉?把这几个工序抠透,上粉率能提30%
2026-10-29 01:58:53 作者:网编
分类:文章
上周去苏南一家做机箱机柜的厂调试新线,刚开线头三天,良品率才62%——一半的件,喷上去的粉用手一蹭就掉,烘完一摸还掉渣。老板蹲在喷房门口抽烟,说这半个月已经赔了三批客户的延期款,再找不出问题,新招的喷涂工都要跑光。
说实话,这种场景我见得太多了。很多人觉得粉末喷涂不就是把粉枪一开,对着工件喷,进烘箱烤就行?真不是。你看着别人的线开起来顺得像流水线,背后全是抠到骨头缝里的细节。
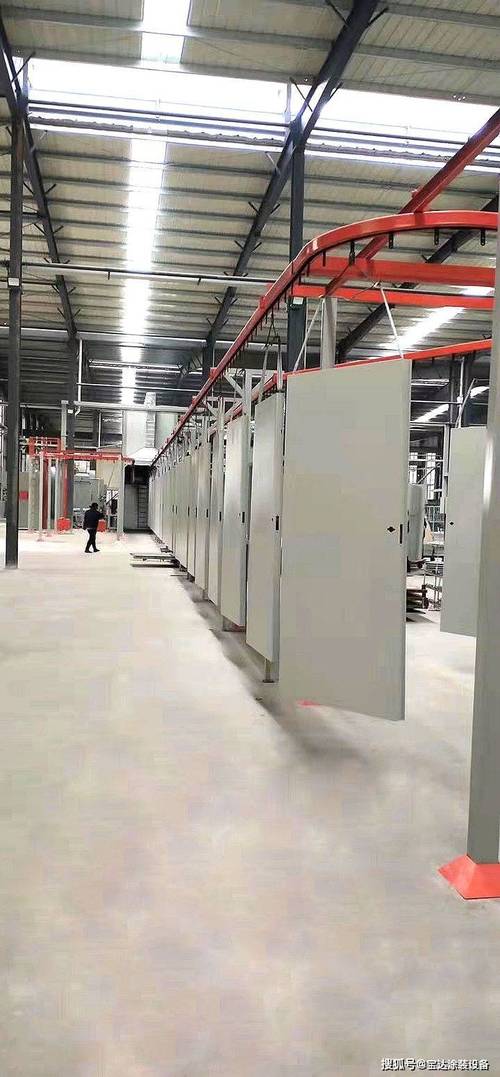 机箱机柜厂静电喷房内部作业现场
别上来就怪粉不好,先查工件前处理
很多碰到掉粉问题的厂,第一反应就是找粉末供应商扯皮,说人家卖的粉附着力差。
其实大半时候,问题根本不在粉本身。
问:很多厂换了好几家粉末供应商,掉粉问题还是没解决,是不是本身选的粉附着力就不行?
答:真未必。我见过最离谱的厂,除油槽的碱液浓度3个月没补,槽底沉的油泥厚到能刮下来攒半桶,工件挂出来表面一层油膜,你就是把附着力拉满的超耐候粉喷上去,烤完照样一蹭就掉。
很多人忽略的点是,前处理最后一道水洗的电导率,通常要控制在50μS/cm以下,不然残留的电解质会在涂层下面形成腐蚀通道,用不了半年就会出现鼓包脱落。还有挂具的导电状态是很多厂容易漏查的环节——表面积的旧涂层如果没有定期退除,绝缘的粉层会让工件的接地电阻飙升,静电吸附力直接打对折。我上次碰到个厂,挂具用了半年没退过塑,表面的绝缘层厚到静电枪对着挂具喷,粉连挂具表面都吸不住,全飘到喷房滤芯上。你想想,工件挂在这种接地不良的挂具上,电场强度连正常值的三分之一都不到,粉能牢牢扒在表面才见鬼了。
 粉末喷涂前处理线工件水洗工位近景
喷房里的参数,差0.5个巴都能掉一堆粉
我最烦那种上来就给你甩通用参数表的所谓”喷涂专家”——什么电压60KV,气压0.6巴,所有工件都按这个喷。真到现场你就知道,喷薄的铝板和喷厚的铸铁件,参数能一样吗?
比如喷距,通常保持在15-25cm之间,太远了,静电场衰减得厉害,粉粒飞一半就没电荷了,掉在地上;太近了,容易出电火花,打穿粉层,反而造成缩孔掉粉。还有出粉量,新手操作工总觉得出粉量越大,喷得越厚,其实不然,出粉量超过设备的额定值,粉粒之间互相碰撞,电荷抵消,落到工件上的粉根本没有静电吸附力,风一吹就掉。
💡 很多厂的喷房回风风速没调好,风速太高,把刚喷上去的粉直接吹得掉下来;风速太低,过喷的粉排不出去,飘在喷房里形成粉雾,喷出来的工件表面全是麻点。通常喷房截面风速控制在0.3-0.5m/s是比较稳妥的范围,这个数值可以查行业通用的静电喷房设计规范。
问:为什么喷凹进去的角位、工件内腔的时候,粉总是积不上,喷完一擦就掉?
答:这就是典型的法拉第笼效应啊。别硬靠加电压去怼,电压越高,反而越容易在角位形成反向电场,粉根本进不去。正确的做法是把这部分的静电电压降到30-40KV,换出粉更柔和的扇形喷嘴,喷距稍微拉近一点,别硬对着角位猛冲。很多厂的操作工图省事,角位喷不上就把出粉量拉满,最后内腔的粉全是靠重力堆上去的,没有静电吸附力,烘完不掉才怪。
烘道的温度,别只看仪表显示的数
这是最容易踩的坑。
我见过太多厂,烘道仪表显示180度,烤20分钟,出来的件一蹭就掉粉——拿测温枪一测工件表面,才140度,离粉末要求的固化温度差了快40度。为啥?因为仪表装在热风循环的出风口,热风刚吹出来是180度,走到烘道中段,热量已经散了大半,挂在里面的工件根本没达到固化温度,树脂没熔融交联,那粉就是一层松散的粉层,怎么可能牢?
工件实际达到的固化温度,才是决定涂层牢不牢的核心,不是烘道仪表上显示的热风温度。不同的粉末,固化温度是有差异的,普通环氧聚酯粉通常是180度,工件表面温度到了之后保持15-20分钟,不是烘道里的空气温度到了就算数。还要注意,厚工件和薄工件的升温速度不一样,薄件可能10分钟就到180度了,厚的铸铁件可能要20分钟才能升到,要是统一按仪表的时间算,厚件肯定固化不透。
别信那种说”我们烘道温度准得很”的话,你拿个便携式炉温跟踪仪,沿着烘道走一遍,测出来的工件实际温度曲线,十家厂有八家的曲线是歪歪扭扭的——有的地方温度超了烤黄,有的地方温度不够烤不熟。之前有个做农机配件的厂,因为烘道中段温度比设定值低了20度,整整两批件的涂层附着力不达标,退回来重新打磨返喷,光人工和粉的成本就亏了快五万。
其实粉末喷涂这行,真没什么玄乎的核心技术。所有的良品率问题,扒到底全是细节没抠到位。你把前处理的油污洗干净,挂具的导电层处理好,喷房的参数跟着工件材质调对,烘道的实际工件温度测准,上粉率根本不会低到哪去。
哦对,还有个小提醒,刚喷完的工件,别还没等粉层稍微冷却就去搬,软乎乎的粉层一蹭就花。之前有个厂的搬运工刚从烘道出来就徒手抓件,把好好的涂层蹭得全是印子,返工返到班组扣了半个月绩效——这种低级错误,真的别犯。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
工业件粉末喷涂总掉粉?把这几个工序抠透,上粉率能提30%
文章链接:https://m.zystgy.cn/a/62846