车间里的缺陷检测:不是挑刺,是给工业零件把脉
2026-10-30 02:17:47 作者:网编
分类:文章
刚跨进机加工车间的门,铣刀转得嗡嗡响,卷着的银亮色铁屑顺着导轨往外滚。上周跟着张师傅转了半圈,刚停在风电法兰的检测工位边上,就碰着个事——刚磨完的法兰盘,表面亮得能照见人影,拿手摸上去滑溜溜的,连个刀痕都找不着。结果检测设备扫完,屏幕上跳出个红框,位置在离法兰边缘12厘米的地方,是个0.2毫米的暗裂纹。
旁边刚加工完的小徒弟挠头,说我这眼睛都快贴上去看了,啥也没瞅见啊。
别把它当”挑刺的保安”
车间里不少年轻操作工,总觉得搞缺陷检测的人就是故意找茬,卡着生产节拍不让往下走。
真不是。
检测岗的核心价值从来不是和操作工对着干,是要找那些藏在材料表皮下面、人眼根本看不见的问题——锻造时留的内部分层,焊接时夹的微小气孔,热处理淬硬层没达标的区域,甚至是加工时因为应力变形,藏在键槽底下的尺寸超差。
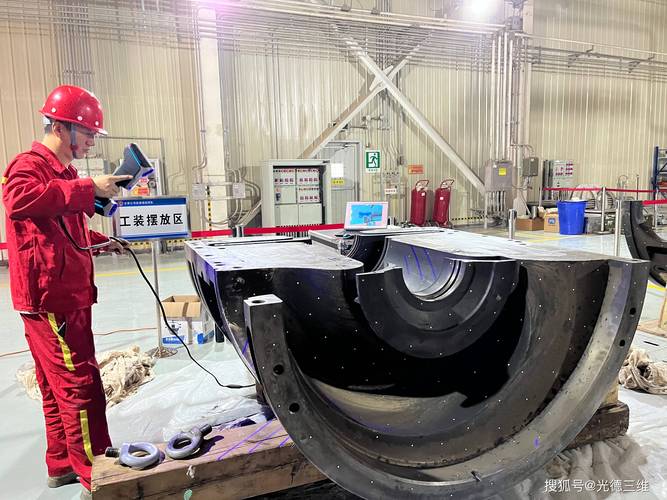 车间里工业相机扫描风电法兰表面裂纹
十年前我们车间没这些自动化设备,全靠老师傅拿个小榔头敲。声音脆生生的,就是内部致密没毛病;声音发闷带点颤的,一准有暗裂纹。现在这套敲的本事还留着当兜底,但早就不是主力了。对着零件表面的,用高分辨率工业相机拍,像素高到能识别出0.01毫米的细微刀痕;对着零件内部的,就拿超声波探头贴在表面,跟给人做B超似的,声波碰到裂纹就反射回来,屏幕上跳个尖峰,操作员就知道这里有问题。
上次有个新来的徒弟,嫌超声波检测费时间,探头贴上去半秒就抬起来,漏了个藏在键槽下面的裂纹。那零件装到减速机上跑了三个月,直接断了轴,返修连工带料花了小两万,现在那徒弟看见检测岗的师傅就绕着走。
真正难的从来不是”看见”问题
很多人觉得,相机分辨率够高、探头灵敏度够好,不就能把所有问题都揪出来?
哪有那么简单。
就拿汽车发动机的缸体来说,铸造出来的表面本来就带着粗糙的砂眼,你要在满是麻点的表面上,找一个比针尖大不了多少的缩松——这就像在撒满芝麻的黑布上找个掉进去的白米粒,稍不留神就混过去了。
还有更折腾人的。有些零件是抛光过的不锈钢面,角度稍微偏一点,相机拍出来的反光就会被误判成裂纹。上次调试设备的时候,我们几个人蹲在工位旁边,调光源角度调了整整一下午,眼睛都看花了,就为了把反光造成的误判率压到1%以下。
 超声波探头检测齿轮内部裂纹波形图
难。
不是买了贵设备就万事大吉。
你要是对着参数表死抠,说什么百万像素、什么AI识别准确率99.9%,到了车间现场,温度比设定值高个两度,零件表面的切削液没擦干净留了个水痕,设备直接就报个”缺陷”。你总不能把所有带水痕的零件都当废品扔了吧?
现在我们调试设备,从来不是坐在办公室里敲参数,都是扛着设备去工位上跟着生产线跑。今天出个误判,就记下来原因——是光线太亮?是零件表面有浮锈?是探头压得太近产生了波形畸变?攒个两三个月,把现场能碰到的所有异常都摸透了,设备才能真正用得顺。
那些和你有关的细节
有人说,不就是车间里的检测吗,和普通人有啥关系?
关系大了。
你坐的高铁,轨道上的连接螺栓,要是有个内部裂纹没检出来,跑着跑着断了,那是多大的事?你家里的电动车,电池包的激光焊接点,要是有个虚焊没检出来,夏天充电的时候出问题,那也是要命的事。这些东西你平时根本注意不到,但每一个出厂之前,都要过好几道检测关。
现在常有人说,以后AI要把所有检测岗的师傅都替了。
哪有那么容易。
机器是能快速扫出来异常,但判断这个异常是真的会出问题的缺陷,还是只是表面沾了个灰、是加工留的正常刀纹、是材料本身的纹理,还是得靠在车间里泡了十几年的老师傅来定。机器不会知道,今天刚换的切削液牌子,在零件表面留的印子是什么样;也不会知道,这个批次的钢材,因为上游轧钢厂换了个轧制参数,表面的氧化皮比平时厚了零点几毫米。
上周张师傅擦着他那个用了十几年的超声波探头,跟我说,干了三十年检测,最爽的时刻不是抓了多少个缺陷,是他检过的那些零件,装到机器上跑了十年八年,都没出过问题。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
车间里的缺陷检测:不是挑刺,是给工业零件把脉
文章链接:https://m.zystgy.cn/a/62901