蹲在机加工车间3天,我终于搞懂MES软件到底在管什么
2026-10-30 12:25:41 作者:网编
分类:文章
上周在苏南一家做液压阀体的车间蹲了三天。
脚边全是乳化液混着铝屑的油味,机台转得震得脚踝麻。
之前来这家厂还是21年,那时候每道工序的流转卡都是手写,铣完外圆签个名,钻完阀孔再签,经常卡丢了,一批几十件的阀体能在车间通道堆两天,没人知道下道工序该给谁。
这次去,每个工位上都摆了个带防震壳的工业平板,师傅扫一下物料盒上的二维码,屏幕上直接跳出来当前要干的活、工艺参数要求,甚至连下一个工位的位置都标得清清楚楚。
别被销售的PPT骗了,MES软件根本不是车间的”全能大管家”
说实话,我见过太多厂踩过这个坑。
销售上门吹得天花乱坠,说上了MES就能管质量、管设备、管工人考勤、管订单交付,甚至连食堂打饭都能给你串上。真掏了几十万装完才发现,除了能把原来手写的流转卡打成电子的,啥用没有。
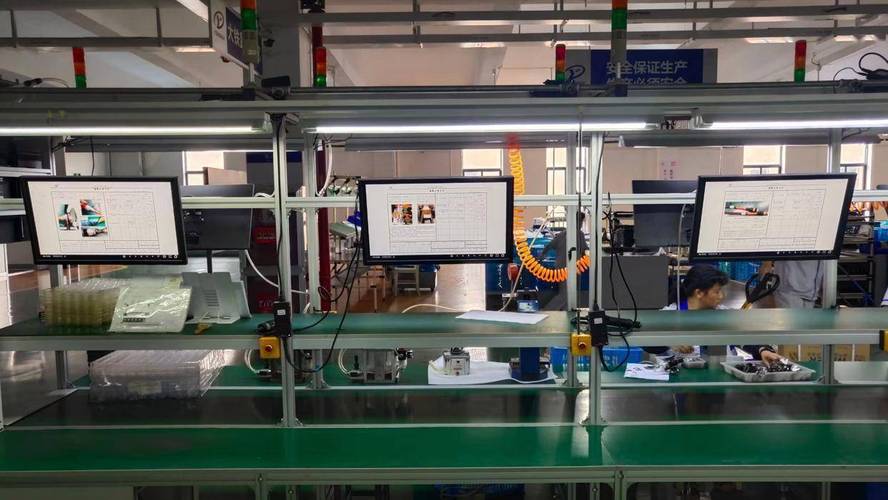 机加工车间工位工业平板扫码操作现场
一线用的时候,MES最核心的功能从来不是覆盖所有环节,而是解决最痛的那个点。
比如这家阀体厂,最先上的就是粗铣工位的流转管理。之前粗铣完的零件堆在工位边,师傅想干哪个干哪个,经常把交期近的急单压在最下面,等发现的时候离交付只剩两天。装了MES之后,物料贴的二维码里直接嵌了订单优先级,扫一下就知道哪个要先干,标红的活敢压,组长当场就能找过来。
很多人对MES的误解,是觉得它是用来”管”人的。
真不是。
你要是一上来就把开机时长、离岗时间、甚至工位上的摄像头全接进MES,师傅们第一反应不是好好干活,是想着怎么应付系统——开机信号接了电源就显示开机,主轴根本没转,录数据的时候随便填个数,最后系统里的报表漂漂亮亮,实际生产一团糟。
我之前见过一个做汽车零部件的厂,花了近百万上的MES,最后变成了应付客户验厂的摆设。系统里显示机台开机率95%,实际去看,机台空转着,师傅在旁边刷短视频,因为开机信号只接了电源通断,根本没接主轴负载的传感器。这种数据,要了有啥用!
别上来就全车间铺,先解决最乱的那道工序
太多厂上MES的逻辑错了。
一上来就要全车间、全工序、全设备打通,恨不得把三年前的生产数据都导进去。结果呢?实施方的人蹲了一周就走了,留给车间一堆没人会用的平板,每天光录基础数据就要花师傅半小时,谁愿意配合?
 液压阀体加工工序流转二维码标签
正确的打开方式,真的是先挑最乱、最容易出问题的那道工序装。
比如阀体加工的去毛刺工序,之前全靠师傅记哪个零件去完了,哪个没去,经常漏工序,流到装配线才发现阀体内孔还有飞边,整批拆回来返工。就先给这道工序装,扫一下码就知道哪些零件要去毛刺,去完了打个勾,系统自动推到下一个清洗工位。
就这么个简单功能,上线第一周,漏工序的问题就少了八成。
师傅们也愿意用——原来要花10分钟对账找零件,现在扫一下就清楚,省下来的时间能多喝两口水,谁会反对?
MES最值钱的地方,从来不是那些花里胡哨的分析报表,而是帮一线工人省掉无意义的重复劳动。
你要是让师傅用系统反而增加工作量,那再好的系统也活不过三个月。
现在的MES,早就不是只能记数据的老古董了
 现在的MES,早就不是只能记数据的老古董了
我前几年接触的MES,大多还停留在”人录数据”的阶段。
师傅干完一道工序,点一下平板上的按钮,才算完成记录。要是忘了点,系统里的进度就卡着,生产调度还要挨个工位去问。
现在不一样了。
新的MES可以直接对接机台的PLC信号,主轴转了多久、切削参数是多少、什么时候报的警,全是自动采集的,不用师傅手动录。甚至有些已经连了刀具寿命管理系统,一把铣刀累计加工了多少件,系统自动算磨损量,快到寿命了就弹提醒换刀,不用等到刀崩了,把零件表面铣出个凹坑,整批报废。
至于有些厂吹的什么AI排产、数字孪生,我也见过不少。
说实话,大部分中小机加工厂真的用不上。你车间总共就十几台机台,每天的活就那么多,班组长在白板上写两行就排完了,非要上什么AI排产,最后算出来的计划还不如班组长拍脑袋排的准。
至少我接触过的几家做精密阀体的厂,用了机台数据自动采集的功能之后,之前因为刀崩了报废的零件少了多少,我没仔细统计,但至少之前每天下班要花半小时整理的生产台账,现在系统自动就能导出来,不用再挨个工位收流转卡对账了。
上周蹲完车间走的时候,那个之前每天要收一摞流转卡的组长跟我说,现在每天下班能提前20分钟接孩子。
挺好。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
蹲在机加工车间3天,我终于搞懂MES软件到底在管什么
文章链接:https://m.zystgy.cn/a/62924