刚换的劳保鞋踩在车间环氧地坪上,还沾着半干的硅溶胶残液,粘脚。
说实话,我之前对精密铸造的认知,还停留在”就是做个蜡模浇铁水”的刻板印象里,直到跟着张师傅在车间蹲了三天,才知道这行的门道有多细。
别拿它和翻砂比,根本不是一回事
好多人一提铸造,第一反应就是路边翻砂厂那种黑乎乎的环境,砂型一扣,铁水一倒,出来的件飞边毛刺能有两三毫米,拿砂轮抛半天都不一定能把浇口痕迹磨干净。
完全两码事。
精密铸造做出来的件,表面粗糙度通常能到Ra3.2,摸上去和精铣出来的铝件差不多,连后续的打磨余量都能省掉一大半。更关键的是,那些带复杂内腔、薄壁、异形流道的零件,普通机加工根本下不去刀,全靠这个工艺一次成型。

张师傅拿起一个刚抛完的不锈钢阀体给我看,内壁的螺旋流道顺得发亮,根本看不到合模的痕迹。”要是靠机加工铣这个流道,得把阀体拆成三块分别加工,再焊到一起,焊缝的应力集中迟早要漏。现在一次浇出来,整体强度比焊接件高出去一大截。”
做一件合格的蜡模,比蒸一笼灌汤包还讲究
很多人觉得蜡模不就是把蜡熔化了灌进模具里吗?
真不是。
压蜡机的料筒温度得死死卡在48到52度,高了蜡料太稀,打出来的模子冷却之后容易塌;低了蜡料流动性差,模具的边角位置填不满,出来的模子缺个角,直接报废。注射压力差0.2MPa,打出来的蜡模冷却之后的收缩量就差0.05mm。
别小看这0.05。
后面要在蜡模外面沾三层耐火涂料,结完型壳再把蜡料熔出来,整个流程下来的累积误差,最后全算在成品件上。0.05mm的偏差,到最后装配的时候可能就卡不上密封槽,整个件就成了次品。
更娇贵的是刚从压型里顶出来的蜡模,绝对不能用手碰表面。上次新来的徒弟好奇,用手指按了一下蜡模的外表面,那个指纹的凹痕直接印在了第一层型壳上,最后浇出来的不锈钢件上就多了个小坑,打磨都补不上。
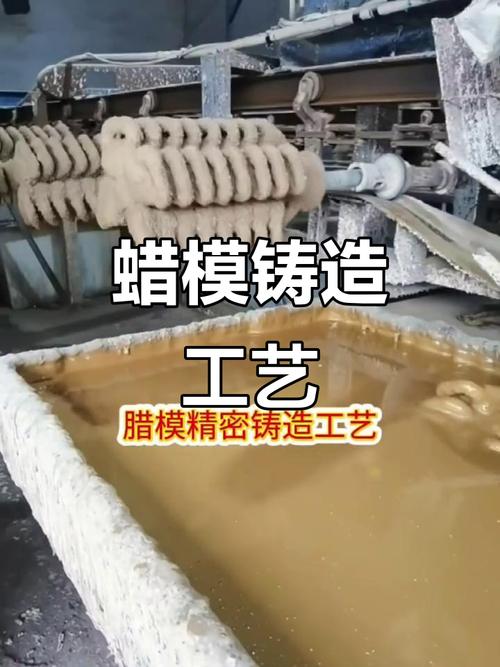
张师傅说,好的蜡模从压型里出来,拿镊子夹着放到检测架上,连表面的合模线都细得像头发丝,拿放大镜看才找得到。
那些藏在工序里的“暗坑”,最磨人

一炉件从蜡模到成品,要经过十几道工序,每一步都有看不见的坑。
就拿结型壳来说,第一层涂料沾完之后,得放在浮砂桶里撒上一层细石英砂,这时候要是型壳表面沾了个小气泡,后面钢水浇进去的时候,就会顺着气泡的位置钻到涂层里面,形成夹砂。这种缺陷藏在件的表面层,不仔细看根本发现不了,等装机之后受外力裂了,就是大麻烦。
还有脱蜡的高压釜。得在0.6MPa的压力下把温度升到165度,保证蜡料在型壳里完全熔化之后顺着浇道流出来。要是温度升慢了,蜡料在封闭的型壳里冷却膨胀,直接就能把薄的型壳撑裂。去年车间就出过一次这事,温控探头坏了,温度比设定值低了20度,一炉30多件的型壳全裂了,捞出来的时候跟碎陶片似的,半吨的蜡料加三个小时的工时,全打了水漂。
说起来都心疼。
型壳结完之后还要进窑焙烧,从室温慢慢升到1100度,升快了型壳内部的残留水分排不出去,直接开裂;升慢了又耽误产能,全靠老师傅盯着温度曲线调参数,差个几十度,出来的型壳强度就差一大截。
浇完的件冷却到室温,先把表面的型壳残渣敲掉,再上三坐标测尺寸。带复杂内腔的件,还要拍工业CT,看壁厚里面有没有缩松——那种缩松藏在金属内部,表面摸不出来,要是没检测出来,装到发动机里跑几千小时,随时可能出故障。
这些件最后去哪了?航空发动机里的空心涡轮叶片,燃气轮机的燃烧室零件,汽车涡轮上的涡盘,甚至你在户外买的那种轻量化露营炉具的炉头,好多都是靠精密铸造做出来的。没有什么玄乎的黑科技,全是一炉一炉攒出来的现场经验。
下午还要去看新到的一批硅溶胶检测报告,摸了摸口袋里的劳保手套,指尖还沾着上次没擦干净的型壳细粉。风从车间的通风口吹过来,带着点硅溶胶的淡味,很实在。